Einführung in das Kunststoffschweißen
Das Kunststoffschweißen umfasst eine Reihe von Fügeverfahren, bei denen thermoplastische Bauteile durch die Einwirkung von Wärme, Druck und Zeit miteinander verschmolzen werden. Im Gegensatz zum Metallschweißen, bei dem das Grundmaterial bei Temperaturen von über 1.000 °C geschmolzen wird, findet das Kunststoffschweißen innerhalb des relativ engen thermischen Verarbeitungsbereichs der jeweiligen Polymere statt – typischerweise zwischen 180 °C und 350 °C. Die Wahl des richtigen Verfahrens – zwischen Heizplatten-, Ultraschall-, Vibrations- und Laserschweißen – kann den Unterschied zwischen einer hermetischen, tragfähigen Verbindung und einer spröden Bruchstelle ausmachen, die bereits beim ersten Temperaturzyklus reißt. Für Konstrukteure in den Bereichen Automobilindustrie, Medizintechnik oder Unterhaltungselektronik ist das Verständnis dieser Unterschiede keine Option – es ist von grundlegender Bedeutung, um die IP67-Dichtheitsanforderungen zu erfüllen, Falltests zu bestehen und konstante Produktionsausbeuten von über 98% aufrechtzuerhalten.
Dieser Leitfaden bietet einen strukturierten Vergleich der vier gängigsten industriellen Kunststoffschweißverfahren und enthält praxisrelevante Daten zu Kompatibilitätstabellen für Materialien und Schweißverbindungen, Gestaltungsregeln für die Geometrie von Schweißverbindungen sowie Protokolle für zerstörende Prüfungen. Ganz gleich, ob Sie von der Klebeverbindung auf ein anderes Verfahren umsteigen, um schnellere Taktzeiten zu erzielen, oder ob Sie prüfen, ob sich Ihr glasfaserverstärktes Nylongehäuse mit einer transparenten Polycarbonatlinse laserschweißen lässt – die folgenden Referenztabellen und Konstruktionsrichtlinien basieren auf realen Produktionserfahrungen mit Tausenden von geschweißten Baugruppen. Am Ende verfügen Sie über einen klaren Entscheidungsrahmen, der auf der Geometrie der Bauteile, den Materialpaarungen, den jährlichen Stückzahlzielen und den Budgetvorgaben basiert.
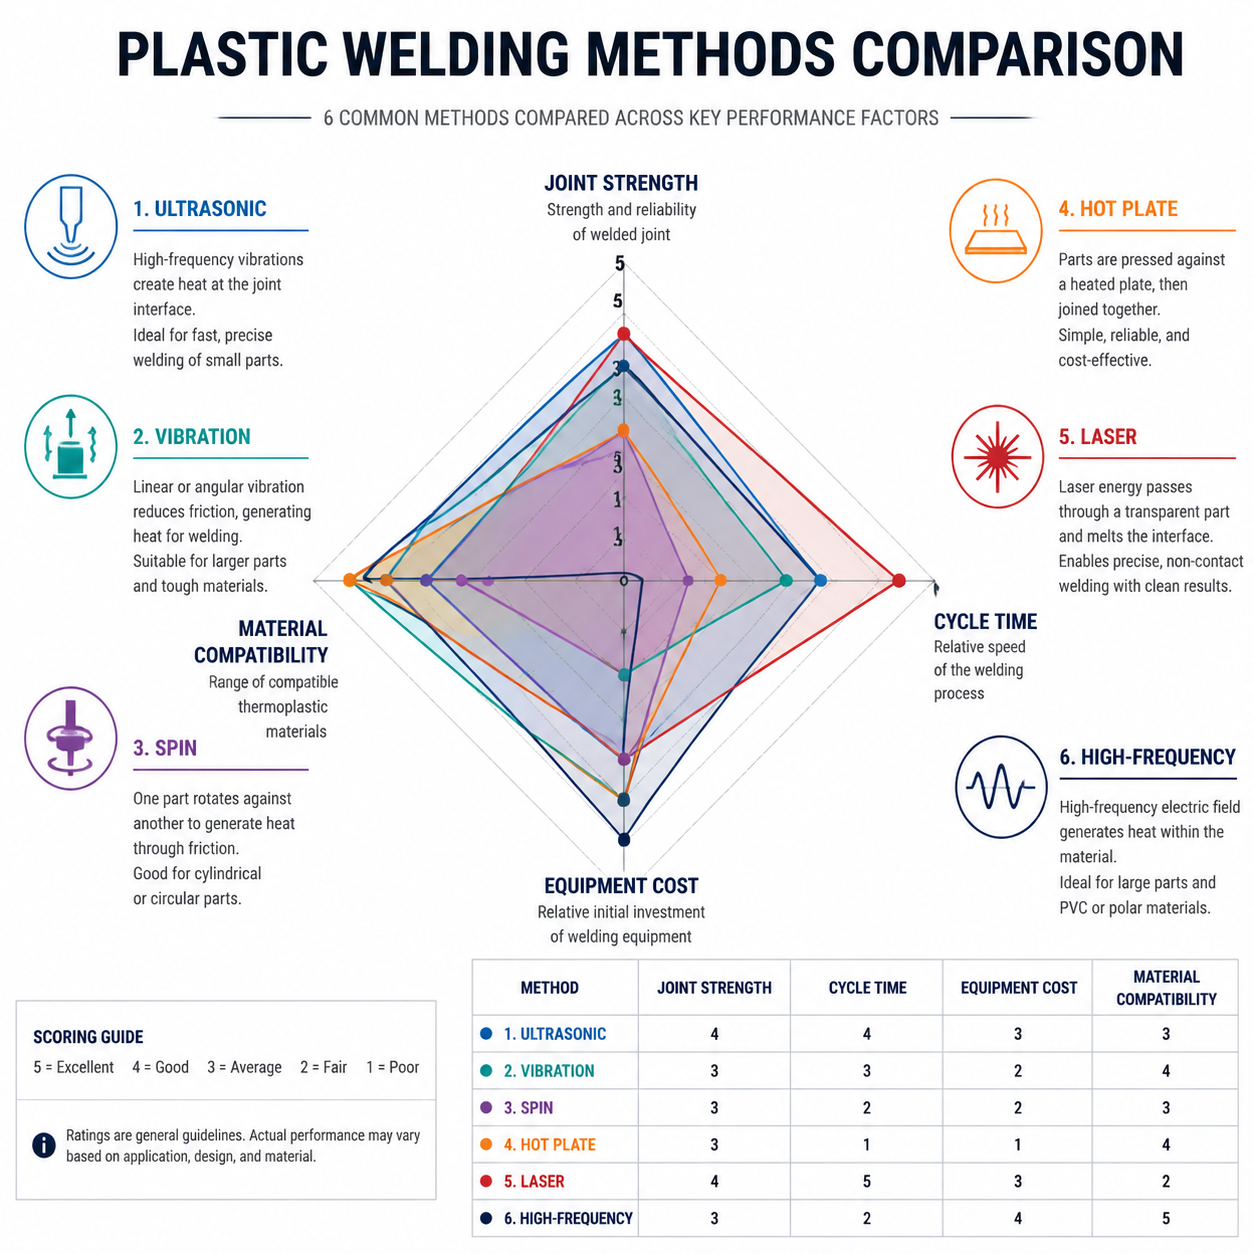
Heizplatten-Schweißen: Grundlagen und Anwendungen
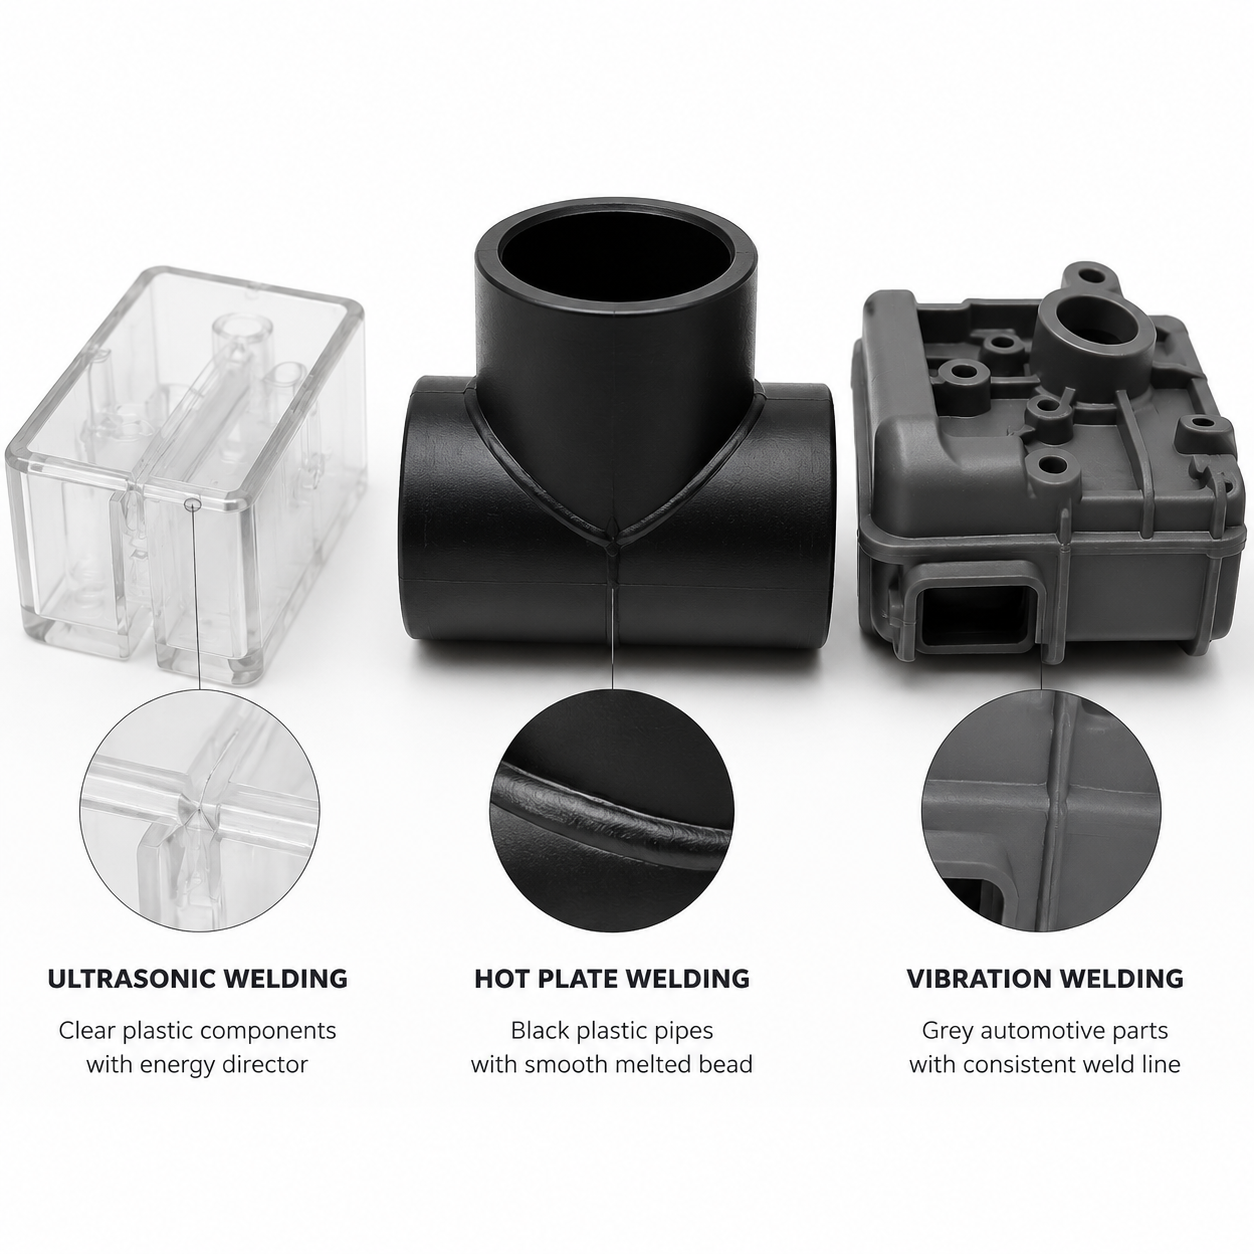
Das Heizplatten-Schweißen, auch als Heißwerkzeugschweißen bekannt, ist das älteste und mechanisch einfachste Verfahren zur Verbindung von Kunststoffen. Eine beheizte Platte – in der Regel aus Aluminium mit einer PTFE-Antihaftbeschichtung – wird zwischen die beiden zu verbindenden Teile geschoben. Die Teile werden mit kontrolliertem Druck (0,1–0,5 MPa) gegen die Heizplatte gepresst, wodurch sich auf jeder Oberfläche eine Schmelzschicht von 0,5–2,0 mm bilden kann. Anschließend wird die Platte zurückgezogen, und die Teile werden unter höherer Kraft (0,15–0,8 MPa) für eine kontrollierte Abkühlphase von 10 bis 60 Sekunden – je nach Wandstärke – zusammengepresst. Dieser aufeinanderfolgende Zyklus aus Schmelzen, Versiegeln und Abkühlen erzeugt Verbindungen mit Zugfestigkeiten, die bei kompatiblen Polymeren wie PP, PE und ungefülltem PA6 85–95% des Grundmaterials erreichen.
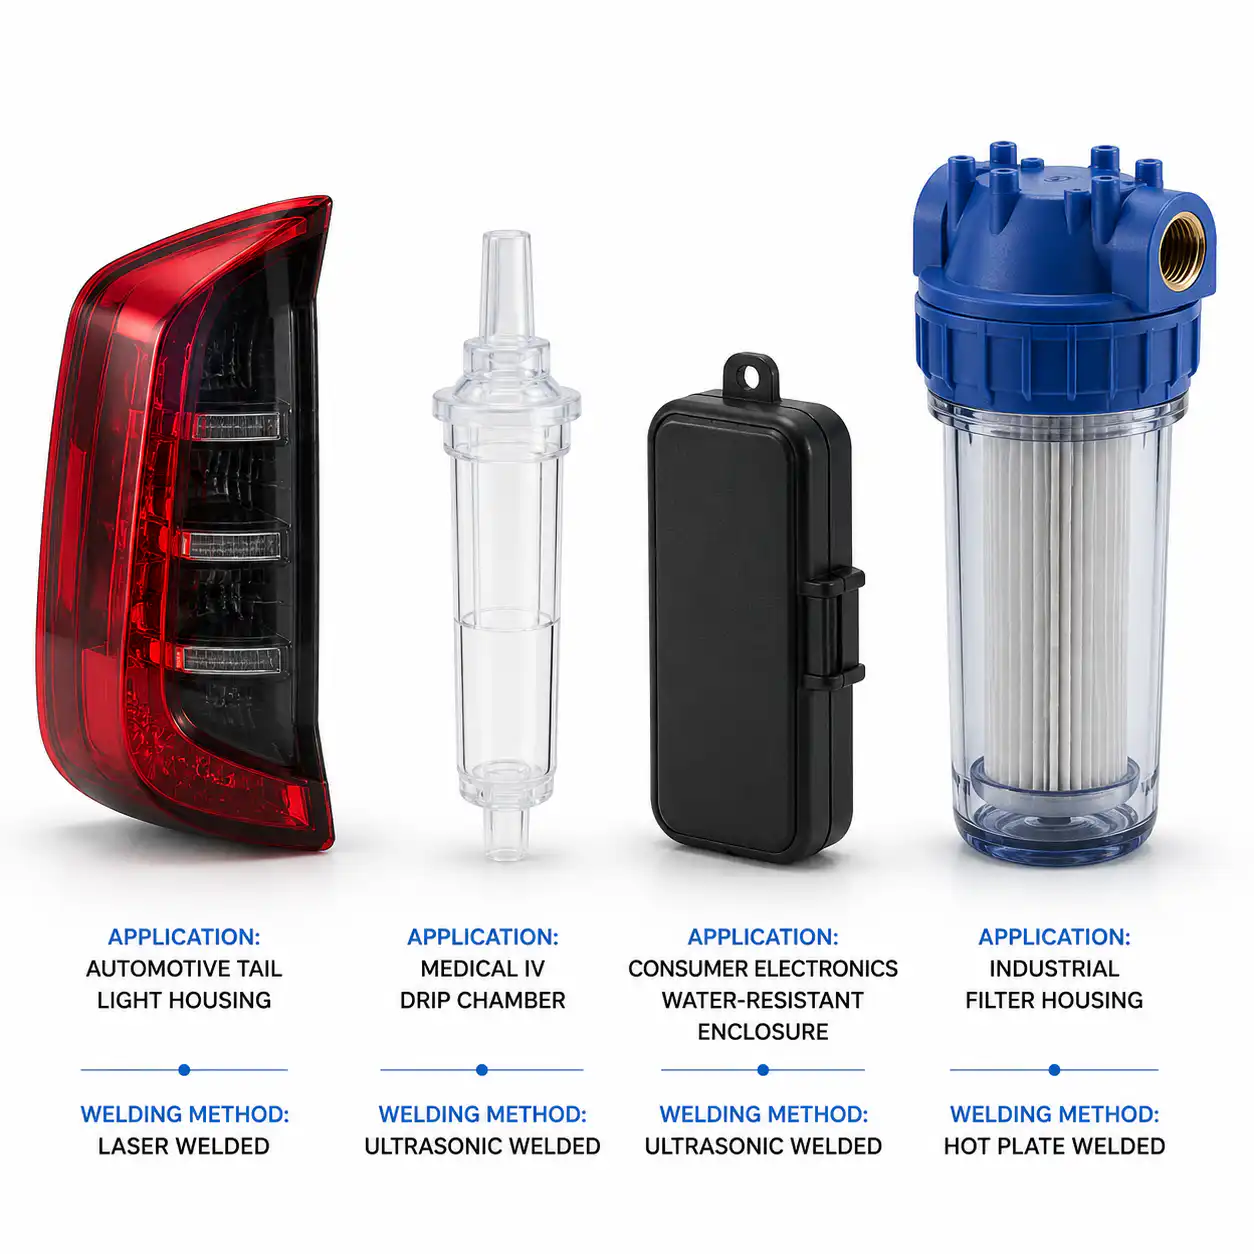
Der Hauptvorteil des Heizplatten-Schweißens liegt in seiner Eignung für große, komplexe Trennliniengeometrien. Bauteile mit nicht-ebenen Fügeflächen, variablen Wandstärken von 1,5 mm bis 15 mm und Gesamtabmessungen von über 1.200 mm können mit einem Einzyklus-Werkzeug geschweißt werden. Ansaugkrümmer für Kraftfahrzeuge, Rückleuchtengehäuse und Flüssigkeitsbehälter sind klassische Anwendungsbereiche. Allerdings ist der Nachteil bei der Zykluszeit nicht zu leugnen: Ein typischer Heizplatten-Schweißzyklus dauert 20–60 Sekunden, verglichen mit 0,5–3 Sekunden beim Ultraschallschweißen. Das Auftreten von Schweißfäden und Gratbildung entlang der Schweißnaht erfordert bei kosmetischen Anwendungen nachträgliche Beschnittvorgänge, was die Kosten pro Teil um 5–15% erhöht.
Ultraschallschweißen: Hochgeschwindigkeits-Präzisionsverbindung
Beim Ultraschallschweißen werden hochfrequente mechanische Schwingungen – typischerweise 15 kHz, 20 kHz, 30 kHz oder 40 kHz – über ein Horn (Sonotrode) aus Titan oder Aluminium direkt in die Fugenfläche eingeleitet. Diese Schwingungen mit Amplituden zwischen 20 und 120 μm (Spitze-Spitze) erzeugen eine lokale Reibungserwärmung an der Energieübertragungsstelle oder der Scherverbindung, wodurch das Polymer innerhalb von 0,1–0,5 Sekunden schmilzt. Der gesamte Zyklus – einschließlich der Haltezeit für die Erstarrung – dauert 0,5–3,0 Sekunden, was das Ultraschallschweißen zum schnellsten verfügbaren Verfahren zur Kunststoffverbindung macht. Die Verbindungsfestigkeiten für amorphe Thermoplaste wie ABS, PC und PMMA erreichen routinemäßig 90–100% der Grundwerkstofffestigkeit, wenn die Geometrie des Energiedirektors korrekt ausgelegt ist.
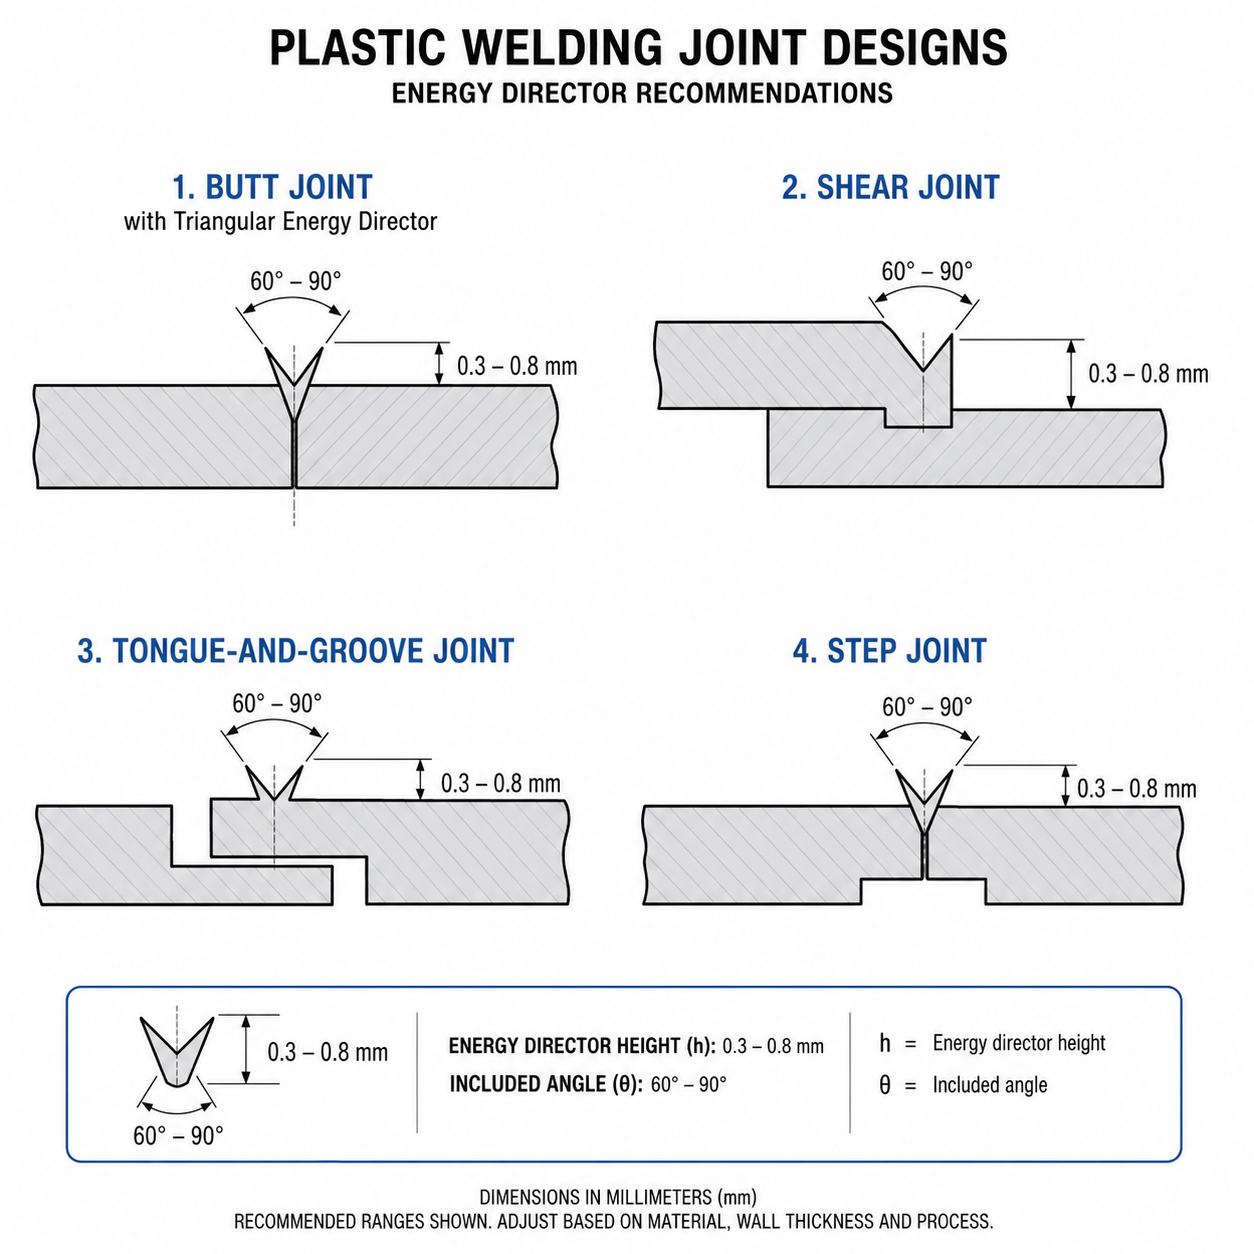
Das entscheidende Konstruktionselement beim Ultraschallschweißen ist der Energieleiter: eine dreieckige Rippe (typischerweise 0,25–0,75 mm hoch mit einem Einschlusswinkel von 60° oder 90°), die in eine der Fügeflächen eingeformt ist. Diese Rippe bündelt die Ultraschallenergie auf eine präzise Linie und gewährleistet so eine schnelle, kontrollierte Schmelzeinleitung. Bei teilkristallinen Polymeren wie Nylon (PA6, PA66), POM und PBT – die während der Übertragung mehr Ultraschallenergie absorbieren und höhere Amplituden von 30–70 μm erfordern – ist eine Schervorgangskonstruktion einem Energieleiter deutlich vorzuziehen. Schervorgänge erzeugen eine Presspassung (0,2–0,4 mm), bei der das Horn die Teile dazu zwingt, aneinander vorbeizugleiten, wodurch Reibungswärme über die gesamte zylindrische Schnittstelle und nicht nur an einem einzigen Punkt erzeugt wird. Dieser Ansatz verbessert die Schweißkonsistenz und reduziert die Partikelbildung, was insbesondere bei Anwendungen in medizinischen Geräten und Elektronikgehäusen von Bedeutung ist.
Vibrationsschweißen: Lineares Reibschweißen von Großbauteilen
Das Vibrationsschweißen basiert auf dem Prinzip der linearen Reibung: Ein Bauteil wird fest eingespannt, während das Gegenstück unter kontrolliertem Druck von 0,5–2,0 MPa horizontal mit Frequenzen von 100–240 Hz und Amplituden von 1,0–4,5 mm schwingt. Die dabei entstehende Reibungswärme schmilzt das Polymer an der Verbindungsstelle innerhalb von 1–5 Sekunden, woraufhin die Schwingung beendet wird und die Teile 2–5 Sekunden lang unter Druck gehalten werden, um auszuhärten. Das Verfahren eignet sich besonders gut für Teile mit Fugenflächen von 50 cm² bis über 1.500 cm² – beispielsweise Ansaugkrümmer, Armaturenbretter und Batterieträger –, bei denen die große Kontaktfläche ein Verfahren erfordert, das eine hohe Leistung (1–15 kW) über eine ausgedehnte Schweißzone hinweg liefern kann.
Im Vergleich zum Ultraschallschweißen opfert das Vibrationsschweißen Geschwindigkeit zugunsten einer größeren Flächenabdeckung und einer größeren Materialvielfalt. Teilkristalline Thermoplaste wie PP, PA6, PA66, POM und PBT lassen sich mit Vibrationsschweißen zuverlässig verschweißen, allerdings muss die Schmelzverschiebung (Kollapsweg) von 1–4,5 mm von Anfang an in die Bauteilkonstruktion einkalkuliert werden. Diese Anforderung an die Verschiebung bedeutet, dass vibrationsgeschweißte Baugruppen zusätzlich 2–5 mm Material über der Fugebene benötigen, was das Gewicht des Bauteils um 3–8% erhöhen kann. Die Gratkontrolle erfolgt über Auffangrillen und Gratauffangkanäle, die in die Fugenkonstruktion eingegossen sind; ohne diese können lose Partikel in fluidführenden Baugruppen wie Waschflaschen und Kühlmittelbehältern zu einem Kontaminationsrisiko werden.
Laserschweißen: Präzision bei transparenten bis undurchsichtigen Verbindungen
Beim Laser-Transmissionsschweißen (LTW) wird ein Nahinfrarot-Diodenlaser (typischerweise Wellenlänge 808–980 nm, 20–200 W) eingesetzt, dessen Strahl durch ein lasertransparentes Oberteil dringt und ein laserabsorbierendes Unterteil an der Verbindungsstelle erwärmt. Ruß ist mit einem Anteil von 0,2–0,5 Gew.-% der am häufigsten verwendete Absorberzusatz, obwohl farblose Clearweld®-Absorber für ästhetische Anwendungen auch „transparent-zu-transparent“-Schweißnähte ermöglichen. Der Laserstrahl wird mit Geschwindigkeiten von 50–500 mm/s entlang der Schweißkontur geführt und erzeugt eine präzise, blitzfreie Schweißnaht mit einer typischen Breite von 0,5–2,5 mm. Da keine mechanischen Schwingungen auftreten, eignet sich das Laserschweißen ideal für Baugruppen mit empfindlicher Elektronik, MEMS-Sensoren oder vorgespannten Bauteilen, die die G-Kräfte von Ultraschall- oder Vibrationsverfahren nicht vertragen.
Die wichtigste Einschränkung beim Laserschweißen ist die Materialpaarung: Das obere Teil muss mindestens 20% der einfallenden Laserenergie bei der Betriebswellenlänge durchlassen, während das untere Teil diese Energie effizient absorbieren muss. Naturreines (ungefülltes) PA6 und PA66 lassen bei 940 nm in Abschnitten von bis zu 3 mm Dicke 60–80% durch, was sie zu hervorragenden Kandidaten für das Oberteil macht. Glasfaserverstärkte Nylons hingegen streuen den Laserstrahl aufgrund einer Fehlanpassung des Brechungsindexes zwischen den Glasfasern und der Polymermatrix, wodurch die praktisch durchlässige Dicke auf 1,0–1,5 mm begrenzt ist. Bei einem Glasfaseranteil von über 30% wird das Laserschweißen unzuverlässig, und es sollten alternative Verfahren in Betracht gezogen werden. Die Investitionskosten – die je nach Laserleistung, Komplexität der Spannvorrichtung und Automatisierungsgrad zwischen $80.000 und $350.000 liegen – machen das Laserschweißen zu einer Lösung für mittlere bis hohe Stückzahlen, bei der Qualität und Ästhetik die Investition rechtfertigen.
Matrix zur Material-Schweißnaht-Verträglichkeit
| Material | Heizplatte | Ultraschall | Vibration | Laser | Gelenkfestigkeit (%-Basis) |
|---|---|---|---|---|---|
| ABS (ungefüllt) | ✅ Ausgezeichnet | ✅ Ausgezeichnet | ✅ Ausgezeichnet | ⚠ Benötigt einen Absorber | 90–100% |
| PA6 / PA66 (ungefüllt) | ✅ Ausgezeichnet | ⚠ Nur Schubverbindung | ✅ Ausgezeichnet | ✅ Ausgezeichnet | 85–95% |
| PA6 GF30 (glasfaserverstärkt) | ✅ Ausgezeichnet | ⚠ Hohe Amplitude | ✅ Ausgezeichnet | ❌ Schlechte Übertragung | 75–90% |
| PP (ungefüllt) | ✅ Ausgezeichnet | ❌ Nicht empfohlen | ✅ Ausgezeichnet | ❌ Nicht empfohlen | 80–90% |
| PC (unbesetzt) | ⚠ Vortrocknung erforderlich | ✅ Ausgezeichnet | ✅ Ausgezeichnet | ✅ Ausgezeichnet | 90–100% |
| POM (Acetal) | ⚠ Risiko der Qualitätsminderung | ⚠ Nur Schubverbindung | ✅ Ausgezeichnet | ❌ Nicht empfohlen | 70–85% |
| PMMA (Acrylglas) | ⚠ Spannungsrisse | ✅ Ausgezeichnet | ⚠ Gefahr von Haarrissen | ✅ Ausgezeichnet | 85–95% |
| TPE / TPU | ⚠ An der Druckplatte festhalten | ❌ Energieverlust | ⚠ Niedriger Elastizitätsmodul | ❌ Nicht empfohlen | 50–70% |
Sechs Konstruktionsregeln für zuverlässige Kunststoffschweißnähte
- Anpassung des Schweißverfahrens an die Polymerart: Amorphe Thermoplaste (ABS, PC, PMMA, PS) lassen sich mit allen vier Verfahren gut verschweißen. Teilkristalline Kunststoffe (PA, PP, POM, PBT) erfordern einen höheren Energieaufwand und lassen sich am besten mit der Heizplatten- oder Vibrationsschweißtechnik verarbeiten. Konsultieren Sie stets das Schweißbarkeitsdatenblatt des Materialherstellers, bevor Sie sich endgültig für ein Verfahren entscheiden.
- Entwerfen Sie die Verbindung, nicht nur das Bauteil: Integrieren Sie Schweißmerkmale – Energieleiter (0,25–0,75 mm Höhe, 60°- oder 90°-Winkel), Schervorgänge (0,2–0,4 mm Übermaß) und Gratefänger (1,5-faches Schweißnahtvolumen) sowie Ausrichtungsmerkmale – bereits in der ersten Entwurfsphase in das 3D-CAD-Modell einbeziehen und nicht erst nachträglich zu Beginn der Werkzeugkonstruktion.
- Feuchtigkeitsgehalt vor dem Schweißen kontrollieren: Hygroskopische Werkstoffe (PA6, PA66, PC, PBT) müssen vor dem Schweißen auf einen Feuchtigkeitsgehalt von <0,15% getrocknet werden. Das Entweichen von Feuchtigkeit in Form von Wasserdampf während des Erhitzens führt zu Hohlräumen und Porosität in der Schweißzone, wodurch die Zugfestigkeit um 20–40% verringert wird. Eine Trocknung vor dem Schweißen bei 80 °C über einen Zeitraum von 2–4 Stunden ist gängige Praxis.
- Eine gleichmäßige Wandstärke an der Fuge gewährleisten: Die Wandstärke an der Schweißnahtstelle sollte entlang des gesamten Umfangs um nicht mehr als ±15% variieren. Dickere Abschnitte wirken beim Abkühlen als Wärmesenken und erzeugen Restspannungsgradienten, die zu verzögerten Rissen oder Verformungen führen können. Bei Bauteilen, die Wandstärkenübergänge erfordern, sollten diese über eine Strecke von mindestens dem 3-fachen der Wandstärkendifferenz verjüngt werden.
- Überprüfung der Schweißnahtfestigkeit durch zerstörende Prüfungen: Legen Sie während der Prozessentwicklung ein Prüfprotokoll für die Berstdruck- oder Zugfestigkeitsprüfung fest. Die Stichprobengröße sollte n ≥ 30 pro Formnest betragen, wobei für qualitätskritische Schweißnahtabmessungen ein CpK-Zielwert von ≥ 1,33 anzustreben ist. Die Schweißnaht ist quer zu schneiden und unter 10-facher Vergrößerung auf einen Porenanteil von <5% der Schweißnahtzone zu prüfen.
- Berücksichtigung von Abweichungen bei der Wärmeausdehnung: Beim Schweißen unterschiedlicher Werkstoffe – beispielsweise von PC (CTE ~65 μm/m·°C) an ABS (CTE ~85 μm/m·°C) – können durch die unterschiedliche Ausdehnung während der Abkühlung nach dem Schweißen Restspannungen von 5–15 MPa entstehen. Übersteigt die Spannung die Streckgrenze des schwächeren Werkstoffs bei der Betriebstemperatur, versagt die Verbindung unter thermischen Wechselbeanspruchungen. Nutzen Sie die Finite-Elemente-Methode (FEM), um die CTE-Diskrepanz zu bewerten, bevor Sie sich für eine Schweißkonstruktion mit unterschiedlichen Werkstoffen entscheiden.
Anwendungsmatrix für die Industrie
| Industrie | Typisches Schweißverfahren | Gängige Materialien | Wesentliche Anforderung |
|---|---|---|---|
| Automobilindustrie | Vibration, Heizplatte | PA6-GF30, PP-TD20, POM | Berstdruck > 5 bar, Temperaturwechselbeanspruchung von -40 °C bis +120 °C |
| Medizinische Geräte | Ultraschall, Laser | PC, COC/COP, PEEK | Biokompatibilität gemäß ISO 10993, Partikelgröße < 50 μm |
| Unterhaltungselektronik | Ultraschall | PC/ABS, PMMA, PA | IP67/IP68-Abdichtung, optisch ansprechende Schweißnaht |
| Flüssigkeitshandhabung | Heizplatte, Vibration | PP, PE-HD, PVDF | Chemikalienbeständigkeit, Leckagerate < 1 cm³/min bei 3 bar |
Rahmenkonzept für Kostenentscheidungen
Welches Schweißverfahren bietet für Ihre Anwendung die beste Rentabilität?
Für Jahresmengen unter 50.000 Einheiten, bietet das Ultraschallschweißen die geringsten Investitionskosten ($15.000–$45.000 für ein komplettes 20-kHz-System inklusive Werkzeuge) und die schnellste Amortisation. Für 50.000–500.000 Einheiten, werden Heizplatten- und Vibrationsschweißen dank Mehrfachwerkzeugen, die 2–8 Teile pro Zyklus bearbeiten, wettbewerbsfähig. Das Laserschweißen überschreitet die ROI-Schwelle bei über 200.000 Einheiten wobei der Wegfall der sekundären Entgrätung in Verbindung mit einer Erstdurchlaufausbeute von 99,51 TP3T die höheren Anlagenkosten (1 TP4T 80.000 – 1 TP4T 350.000) ausgleicht. Zu berücksichtigen ist $0,08–$0,25 pro Teil für Energie und Verbrauchsmaterialien (PTFE-Platten, Verschleiß der Sonotrode, Wartung der Laseroptik) bei der Erstellung Ihres Gesamtkostenmodells.
Kurzer Leitfaden zur Kostenkalkulation nach Methode (System + Werkzeuge): Ultraschall: $18K–$55K | Heizplatte: $35K–$120K | Vibration: $60K–$200K | Laser: $90K–$380K
Leitfaden zur Fehlerbehebung beim Schweißen
| Problem | Mögliche Ursache | Diagnoseprüfung | Korrekturmaßnahme |
|---|---|---|---|
| Geringe Schweißfestigkeit (<70% des Grundwerkstoffs) | Unzureichende Schmelztiefe, Feuchtigkeit im Kunststoff oder zu geringer Schweißdruck | Querschnittsanalyse, Messwert des Feuchtigkeitsmessgeräts | Die Schweißzeit um 0,5–1,0 Sekunden verlängern, das Material auf eine Feuchtigkeit von <0,15% trocknen und die Kalibrierung des Druckmessumformers überprüfen |
| Übermäßiger Blitz / Partikel | Übermäßiges Schweißen, unzureichendes Volumen des Funkenfängers oder falsche Geometrie des Energieleiters | Kollapsabstand messen, Füllstand des Flammfängers prüfen | Amplitude auf 10–151 TP3T reduzieren, Flash-Traps auf das 1,5-fache des Perlenvolumens vergrößern, Höhe des Energiedirektors auf ±0,05 mm überprüfen |
| Uneinheitliche Schweißqualität (von Teil zu Teil) | Teilweise Maßabweichungen, uneinheitliche Klemmkraft oder Schwankungen zwischen Materialchargen | 30 aufeinanderfolgende Teile an der Verbindungsstelle messen, die Daten zum Schmelzindex überprüfen | Die Formtoleranzen an der Fuge auf ±0,05 mm verschärfen, SPC für die Schweißparameter einführen, eine einzelne Materialcharge für die Validierung festlegen |
| Rissbildung an der Schweißnaht nach dem Abkühlen | Restspannungen aufgrund unterschiedlicher Schrumpfung, unzureichende Haltezeit | Photoelastische Spannungsanalyse, Querschnitt zur Bestimmung des Hohlraumanteils | Haltezeit um 50% verlängern, Abkühlgeschwindigkeit durch beheizte Halterung (40–60 °C) verringern, Teile nach dem Schweißen 1 Stunde lang bei 60–80 °C glühen |
Warum Sie sich bei Ihrem Projekt für Nylon-Kunststoff entscheiden sollten
Präzisionsfertigung
Über 30 CNC- und Spritzgusszellen unter einem Dach
Zertifiziert nach ISO 9001:2015
Zertifiziertes Qualitätsmanagementsystem, vollständige Prüfberichte
15–25 Tage Lieferzeit
Schnelle Bearbeitung mit Optionen für beschleunigte Abwicklung
Weltweiter Versand
Luft- und Seefracht nach Nordamerika, Europa und Asien
Laden Sie unseren Leitfaden zum Kunststoffschweißen herunter
Kostenloser PDF-Leitfaden mit Tabellen zur Materialauswahl, Konstruktionsregeln und Checklisten zur Lieferantenbewertung.
Verwandte Artikel
- 📎 Ultraschallschweißen von Kunststoffen: Umfassender Prozessleitfaden
- 📎 Leitfaden zum Überformungsdesign: Materialhaftung und Prozessparameter
- 📎 Einspritzformen vs. Nachträgliches Einlegen von Einlegeteilen: Kostenvergleich
- 📎 Leitfaden zum Snap-Fit-Design: Ausleger-, Ring- und Torsionsgelenke
Häufig gestellte Fragen
Mit welchem Kunststoffschweißverfahren lässt sich die festeste Verbindung herstellen?
Das Heizplatten- und das Vibrationsschweißen erzielen bei den meisten technischen Thermoplasten die höchsten absoluten Fugenfestigkeiten und erreichen in der Regel 85–95% der Zugfestigkeit des Grundmaterials. Bei ungefüllten amorphen Polymeren (ABS, PC, PMMA) kann das Ultraschallschweißen mit einem entsprechend ausgelegten Energieleiter 90–100% der Grundwerkstofffestigkeit erreichen. Das Laserschweißen folgt mit 80–95%, doch sein Vorteil liegt eher in der Konsistenz (CpK ≥ 2,0 ist erreichbar) und der gratfreien Optik als in der absoluten Spitzenfestigkeit. Welches Verfahren für eine bestimmte Anwendung am stärksten ist, hängt mehr von der Materialverträglichkeit und der Geometrie der Fuge ab als vom Verfahren selbst.
Welche Kunststoffe lassen sich miteinander verschweißen?
Nur Thermoplaste lassen sich verschweißen – Duroplaste können nicht wieder geschmolzen werden und müssen mechanisch oder mit Klebstoffen verbunden werden. Schweißverbindungen aus dem gleichen Material (z. B. ABS mit ABS, PA6 mit PA6) sind am zuverlässigsten und am besten vorhersehbar. Einige Kombinationen unterschiedlicher Polymere sind schweißbar, wenn sich ihre Schmelztemperaturen in einem Bereich von ca. 20 °C überschneiden und sie eine ähnliche chemische Verträglichkeit aufweisen: ABS-zu-PC, PMMA-zu-ABS und PC-zu-PBT (mit Kompatibilisator) sind bewährte Kombinationen. PP-PE, PA-POM und PC-PA sind im Allgemeinen nicht kompatibel und führen zu spröden, unzuverlässigen Verbindungen. Überprüfen Sie die Schweißbarkeit unterschiedlicher Werkstoffe stets durch Überlappungsscherprüfungen, bevor Sie sich für die Fertigungswerkzeuge entscheiden.
Wie unterscheidet sich das Schweißen von Kunststoffen vom Kleben?
Das Kunststoffschweißen bietet gegenüber der Klebeverbindung mehrere betriebliche Vorteile: (1) Zykluszeiten von 0,5–60 Sekunden gegenüber 30 Sekunden bis 24 Stunden für die Aushärtung des Klebstoffs; (2) keine VOC-Emissionen, kein Mischen und keine Dosieranlagen; (3) sofortige Handhabungsfestigkeit, die Inline-Prüfungen ermöglicht; (4) Fugenfestigkeiten, die bei kompatiblen Materialien denen von Klebeverbindungen entsprechen oder diese übertreffen; und (5) keine Einschränkungen hinsichtlich der Haltbarkeit der Verbrauchsmaterialien. Klebstoffe behalten ihre Vorteile beim Fügen unterschiedlicher Werkstoffe, beim Verkleben von Duroplasten und Verbundwerkstoffen, bei der Verteilung von Spannungen über größere Klebeflächen sowie bei minimalen Investitionen in Anlagen für geringe Stückzahlen (<5.000 Teile/Jahr). Der Punkt, ab dem das Schweißen kostengünstiger wird, liegt typischerweise bei Jahresmengen von über 15.000–25.000 Einheiten.
Was ist der wichtigste Faktor bei der Auslegung von Schweißverbindungen?
Der entscheidende Faktor ist, sicherzustellen, dass die Geometrie der Fuge sowohl zum Schweißverfahren als auch zum thermischen und rheologischen Verhalten des Polymers passt. Beim Ultraschallschweißen muss der Energiedirektor die Energie auf eine einzige Linie konzentrieren (60°- oder 90°-Spitze, 0,25–0,75 mm Höhe), und die Fuge muss eine Möglichkeit zur Steuerung des Zusammenfallabstands (typischerweise 0,2–0,5 mm) bieten. Beim Vibrationsschweißen muss die Fuge eine Schmelzverschiebung von 1,0–4,5 mm zulassen und über Kanäle zur Auffangung von Schweißspritzern verfügen. Beim Laserschweißen muss der Anpressdruck einen gleichmäßigen Kontakt (<0,1 mm Spalt) über die gesamte Schweißkontur gewährleisten, und die Nah-IR-Transmissionseigenschaften des Oberteils müssen charakterisiert werden. Unabhängig vom gewählten Verfahren sind Ausrichtungsmerkmale (Nut-Feder-Verbindung, Stifte oder geformte Führungen), die während des Schweißzyklus eine Positionsgenauigkeit von ±0,1 mm gewährleisten, grundsätzlich unerlässlich.