PEEK (Polyetheretherketon) steht an der Spitze der technischen Thermoplaste: Dauerbetrieb bei über 250 °C, eine Zugfestigkeit, die der von Aluminium in nichts nachsteht – bei einem Sechstel des Gewichts – sowie eine chemische Beständigkeit, die Autoklaven, Düsentreibstoff und konzentrierten Säuren standhält. Doch genau diese Eigenschaften, die PEEK in der Luft- und Raumfahrt, bei medizinischen Implantaten sowie in der Öl- und Gasindustrie so unentbehrlich machen, machen es auch zu einem der schwierigsten Werkstoffe für die korrekte CNC-Bearbeitung. Die beim Zerspanen entstehende Wärme wird nicht abgeleitet – sie staut sich im Span und im Werkstück an und führt zu Schmelzerscheinungen, Maßabweichungen und schnellem Werkzeugverschleiß.
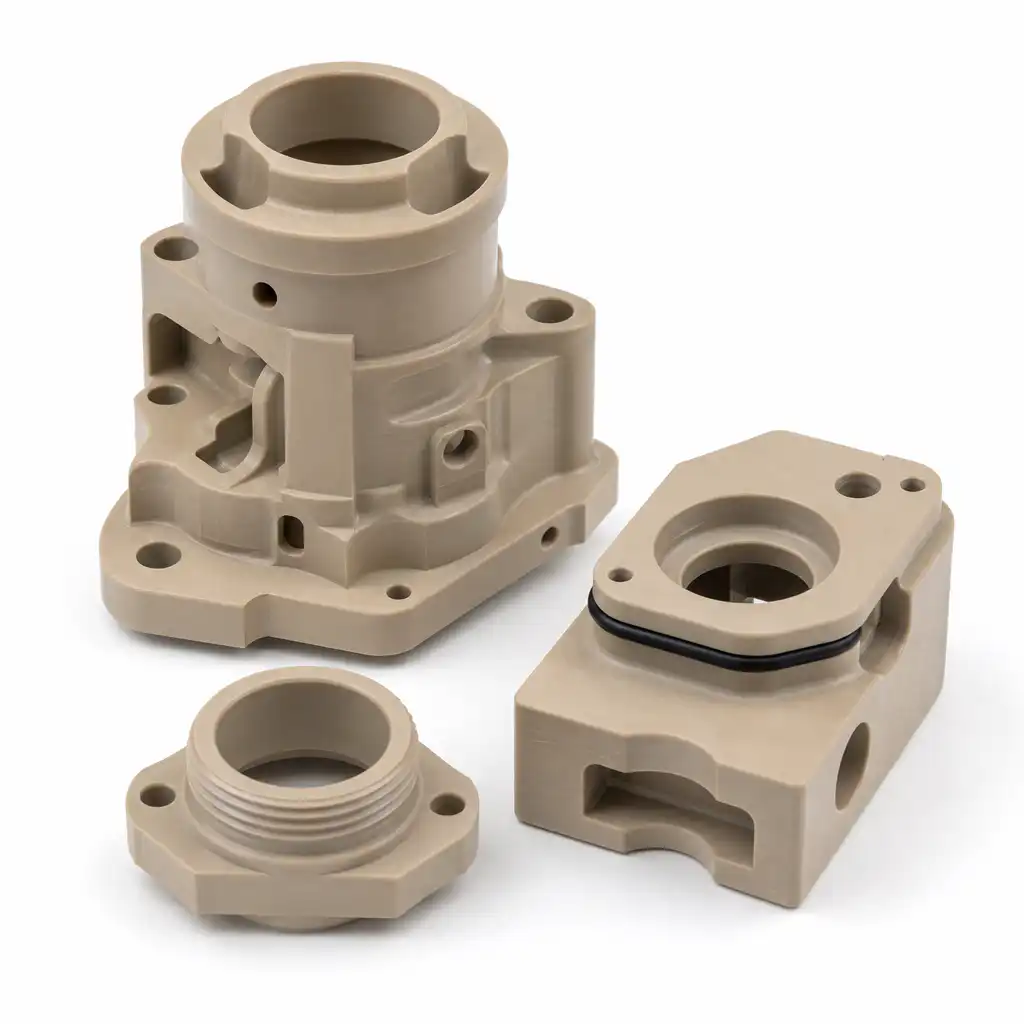
Dieser Leitfaden behandelt die PEEK-Bearbeitungsparameter aus unserer Produktion: die Auswahl der Werkstoffsorte, Vorschübe und Schnittgeschwindigkeiten für jeden Arbeitsgang, den entscheidenden Glühschritt, den die meisten Betriebe überspringen, sowie die Wahl der Werkzeuge, die den Unterschied zwischen einem Ausschussteil vom Typ $500 und einem flugtauglichen Bauteil ausmacht.
PEEK-Typen: Auswahl der richtigen Variante für die Zerspanung
Ungefülltes PEEK (natur): Der Standard. Zugfestigkeit 95–100 MPa, hervorragende Zerspanbarkeit (beste Oberflächengüte), wird für medizinische Implantate und Dichtungen verwendet. Lässt sich ähnlich wie Messing bearbeiten – gleichmäßige Spänebildung, geringer Werkzeugverschleiß. PEEK-GF30 (30%-Glasfaser): Steifer (Biegemodul 6 GPa gegenüber 3,7 GPa bei ungefülltem Material), jedoch stark abrasiv. Die Standzeit sinkt im Vergleich zu ungefülltem PEEK um 50–70%; Hartmetallwerkzeuge verschleißen nach 15–30 Minuten Dauerbearbeitung. PEEK-CF30 (30%-Kohlefaser): Höchste Steifigkeit und Festigkeit (Zugfestigkeit 220 MPa), jedoch maximale Abrasivität. Für die Serienfertigung sind diamantbeschichtete Werkzeuge erforderlich. Durch die Kohlefaser ist das Material zudem elektrisch leitfähig – was für Halbleiteranwendungen von Bedeutung ist.
Vorschübe und Drehzahlen für CNC-bearbeitetes PEEK
| Betrieb | Werkzeug | Geschwindigkeit (SFM) | Umdrehungen pro Minute (Durchmesser 6 mm) | Vorschub (mm/min) | DOC (mm) | Kühlmittel |
|---|---|---|---|---|---|---|
| Schruppbearbeitung | 3-schneidiger Hartmetallbohrer | 150-300 | 8,000-12,000 | 600-1,200 | 1.5-3.0 | Hochwasser / Hochdruck |
| Endbearbeitung | 3-schneidiger Hartmetallbohrer | 200-400 | 10,000-15,000 | 300-600 | 0.2-0.5 | Kühlmittelflut |
| Bohren | Hartmetall-Spiralbohrer, 118 Grad | 80-150 | 3,000-6,000 | 100-200 | Peck 2–3 mm | Durchflusskühlmittel, wenn 5xD+ |
| Gewindeschneiden | Gewindefräser aus Hartmetall | 100-150 | 5,000-8,000 | Schraubenförmig | 0,1–0,2 pro Durchgang | Flutschmiermittel |
| Schlitzbildung | 3-schneidiger Hartmetallbohrer | 120-200 | 6,000-10,000 | 400-800 | 0.5-1.0 | Trochoidale Bahn + Flut |
Der entscheidende Glühschritt
Bei der Bearbeitung baut sich in PEEK eine erhebliche innere Spannung auf. Die äußere Schicht erwärmt sich und dehnt sich aus, während der Kern kühl bleibt – beim Abkühlen des Bauteils entstehen durch diesen Temperaturunterschied Restspannungen, die in den folgenden Tagen zu einer Verformung von 0,05 bis 0,2 mm oder zu sofortigen Rissen in dünnwandigen Bereichen führen können. Protokoll für das Tempern: Auf 200 °C (für ungefüllte Materialien) bzw. 220 °C (GF/CF-Typen) mit einer Geschwindigkeit von 1 °C/min aufheizen, mindestens 3 Stunden halten (pro 25 mm der größten Dicke 1 Stunde hinzufügen), dann mit 0,5 °C/min auf unter 140 °C abkühlen lassen, bevor das Teil aus dem Ofen genommen wird. Das Überspringen dieses Schritts führt zwangsläufig zu Maßinstabilität bei PEEK-Teilen mit engen Toleranzen.
Konstruktionsrichtlinien für die Bearbeitung von PEEK
- Werkzeugauswahl: möglichst wenig Hartmetall, vorzugsweise Diamant: Bei ungefülltem PEEK halten scharf polierte Hartmetall-Einsätze (mit AlTiN- oder TiAlN-Beschichtung) 30 bis 60 Minuten, bevor sie stumpf werden. Bei GF/CF-Sorten verlängert CVD-diamantbeschichtetes Hartmetall die Standzeit um das 5- bis 10-Fache. PCD-Einsätze (polykristalliner Diamant) erreichen in Produktionsumgebungen das 10- bis 20-Fache der Standzeit von Hartmetall. Die Mehrkosten für Diamantwerkzeuge machen sich bereits nach 50 bis 100 Teilen bezahlt.
- Starre Halterung mit thermischer Kompensation: PEEK dehnt sich um 47–55 × 10⁻⁶/°C aus – etwa doppelt so stark wie Aluminium und fünfmal so stark wie Stahl. Ein 100-mm-Werkstück, das bei 40 °C (warm durch die Bearbeitung) bearbeitet wurde, schrumpft bei einer Messung bei 20 °C um 0,15–0,20 mm. Bearbeiten Sie das Werkstück auf Nennmaß plus thermische Toleranz oder bearbeiten Sie es in temperaturgeregeltem Kühlmittel, um das Werkstück auf 20 ± 2 °C zu halten.
- Die Chip-Entleerung ist das A und O: PEEK-Späne sind zäh, faserig und brechen nicht leicht. Sie wickeln sich um die Werkzeuge und schneiden erneut, was zu Oberflächenfehlern führt. Verwenden Sie für tiefe Bohrungen Hochdruck-Kühlmittelzufuhr durch das Werkzeug (70+ bar) oder Peck-Bohrzyklen mit vollständigem Rückzug. Beim Fräsen sorgt Druckluft mit einem Druck von mindestens 6 bar, die auf die Schnittzone gerichtet wird, bei nicht gefüllten Werkstoffsorten für eine effektive Spanabfuhr.
- Mindestwandstärke 1,0 mm: Bei einer Wandstärke unter 1,0 mm biegen sich PEEK-Wände unter dem Schnittdruck durch und es entstehen Rattermarken. Bei nicht abgestützten Wänden mit einer Höhe von über 15 mm sollte die Mindestwandstärke auf 2,0 mm erhöht werden. Bei dünnen Böden unter 0,5 mm besteht die Gefahr, dass sie durchbrechen – das Material erweicht im Schnittbereich, bevor das Werkzeug den Schnittvorgang abgeschlossen hat.
- Gewinde: grobe Steigung, niemals Gewinde schneiden: Alle PEEK-Gewinde sollten mit einer Gewindefräse bearbeitet werden. Gewindebohrer verklemmen sich und reißen das Material auf, wodurch raue, schwache Gewinde entstehen. Mindestgewindegröße: M2 (vorzugsweise M3). Tiefenbegrenzung: 2x Durchmesser. Eine grobe Steigung verringert die Anzahl dünner Gewindegänge, die unter Belastung brechen. Verwenden Sie für tragende Gewinde spiralförmige Einsätze – das PEEK hält den Einsatz; der Einsatz hält die Schraube.
- Prüfung nach der Bearbeitung nach vollständiger Abkühlung: Warten Sie nach der Bearbeitung 24 Stunden (bzw. nach dem Glühen 4 Stunden), bevor Sie die Endkontrolle durchführen. PEEK kriecht leicht, wenn sich die Restspannungen abbauen – ein Bauteil, das direkt nach der Bearbeitung noch innerhalb der Toleranz liegt, kann am nächsten Morgen bereits um 0,03–0,08 mm außerhalb der Toleranz liegen. Bei kritischen Bauteilen für die Luft- und Raumfahrt sowie für die Medizin ist diese Wartezeit zwingend vorgeschrieben.
Anwendungsmatrix für die Industrie
| Industrie | Typische Bauteile | Material/Güteklasse | Wesentliche Anforderung |
|---|---|---|---|
| Luft- und Raumfahrt | Halterungen, Buchsen, Dichtungen, Kabelführung | PEEK-CF30 oder ungefüllt | FST-zertifiziert (Flamm-, Rauch- und Toxizitätsprüfung); Temperaturbereich von -55 bis +260 °C |
| Medizinische Implantate | Wirbelsäulenkäfige, Zahnimplantat-Abutments, Traumaplatten | Ungefülltes PEEK in Implantatqualität | Biokompatibilität gemäß ISO 10993; röntgentransparent für bildgebende Verfahren |
| Öl und Gas | Dichtungen, Stützringe, elektrische Steckverbinder | ungefüllt oder PEEK-GF30 | NORSOK M-710; Beständigkeit gegen H₂S, CO₂ und Methanol |
| Halbleiter | Wafer-Handling, Testbuchsen, Kammerkomponenten | PEEK-CF30 (ESD-sicher) | Geringe Ausgasung; elektrostatisch ableitfähig (unter 10⁶ Ohm/sq) |
Rahmenkonzept für Kostenentscheidungen
Materialkosten: Ungefüllte PEEK-Stange/Platte: $80–150/kg. PEEK-GF30: $90–170/kg. PEEK-CF30: $120–250/kg. Das entspricht dem 20- bis 40-fachen der Kosten von Aluminium und dem 8- bis 15-fachen der Kosten von PA66. Eine einzelne Platte mit den Maßen 100 × 100 × 25 mm kostet allein für das Material $30–60.
Bearbeitungskosten: PEEK-Bearbeitung mit einer Geschwindigkeit von ca. 50% bei Aluminium aufgrund geringerer Vorschübe und häufiger Werkzeugwechsel. Diamantwerkzeuge erhöhen die Kosten um $80–200 pro Werkzeug, sparen jedoch 5–10 Werkzeugwechsel pro Schicht ein. Das Glühen verlängert die Durchlaufzeit um 4–6 Stunden und erhöht die Ofenkosten pro Charge um $15–40.
Entscheidungsregel: Bearbeitetes PEEK ist nur dann wirtschaftlich sinnvoll, wenn: (a) die Stückzahl zwischen 1 und 200 Stück liegt (für das PEEK-Spritzgießen sind eine Form vom Typ $25K-50K sowie $80-150/kg Kunststoff erforderlich), (b) das Bauteil eine Kombination aus Einsatz bei Temperaturen über 250 °C, chemischer Beständigkeit und Biokompatibilität erfordert, die kein kostengünstigeres Material bietet, oder (c) die Ausfallkosten das 100-Fache des Materialaufschlags übersteigen – wie beispielsweise in der Luft- und Raumfahrt, bei medizinischen Implantaten und bei Ölförderanlagen in der Tiefsee.
Häufige Fehler und Lösungen
| Fehler | Aussehen | Grundursache | Lösung |
|---|---|---|---|
| Oberflächenschmelzen / Verschmieren | Glänzende, geschmolzene Stellen auf der bearbeiteten Oberfläche | Unzureichende Kühlung; Vorschub zu langsam für die Drehzahl | Den Kühlmittelstrom erhöhen; den Vorschub um 20% erhöhen oder die Drehzahl verringern, um eine ausreichende Spandicke zu gewährleisten |
| Dimensionsdrift | Teile liegen 24 Stunden später außerhalb der Toleranz | Restspannungen durch Bearbeitung ohne Glühen | Gemäß Protokoll ausglühen (200 °C/3 h/langsames Abkühlen); nach dem Abkühlen messen |
| Vibrationen / schlechte Oberflächenqualität | Sichtbare Wellenmuster oder Unebenheiten auf der Oberfläche | Der Werkzeugüberstand ist zu lang; die Steifigkeit der Spannvorrichtung ist unzureichend | Den Überstand auf unter das 4-fache des Durchmessers reduzieren; Stützschrauben oder eine Vakuumhalterung anbringen |
| Schneller Werkzeugverschleiß (GF/CF) | Abrunden der Schnittkanten nach weniger als 15 Minuten Schneiden | Schleifen von Glas-/Kohlefaser-Werkzeugkanten mit Hartmetallwerkzeugen | Wechseln Sie zu CVD-diamantbeschichteten oder PCD-Werkzeugen; reduzieren Sie die Drehzahl 15% für GF/CF |
Warum Sie sich bei Ihrem Projekt für Nylon-Kunststoff entscheiden sollten
Präzisionsfertigung
Über 30 CNC- und Spritzgusszellen unter einem Dach
Zertifiziert nach ISO 9001:2015
Zertifiziertes Qualitätsmanagementsystem, vollständige Prüfberichte
15–25 Tage Lieferzeit
Schnelle Bearbeitung mit Optionen für beschleunigte Abwicklung
Weltweiter Versand
Luft- und Seefracht nach Nordamerika, Europa und Asien
Laden Sie unseren Leitfaden zur Bearbeitung von PEEK-Kunststoff herunter
Kostenloses PDF-Handbuch mit technischen Daten, Auslegungsregeln und Checklisten für Lieferanten.
Verwandte Artikel
Häufig gestellte Fragen
Wie unterscheidet sich die Bearbeitung von PEEK von der Bearbeitung von Aluminium?
PEEK lässt sich aufgrund seiner geringeren Wärmeleitfähigkeit (0,25 W/mK gegenüber über 120 W/mK bei Aluminium) mit etwa den gleichen Schnittgeschwindigkeiten wie 50%-Aluminium bearbeiten – die Wärme verbleibt in der Schnittzone, anstatt über den Span abgeführt zu werden. Die Vorschübe entsprechen denen bei der Bearbeitung von Aluminium (30–50%). Die Werkzeugkosten sind höher: Diamantbeschichtete oder PCD-Werkzeuge werden gegenüber Standard-Hartmetallwerkzeugen für Aluminium dringend empfohlen. Mit scharfen Werkzeugen lassen sich Oberflächengüten von Ra 0,4–0,8 μm erzielen – vergleichbar mit Aluminium, erfordern jedoch eine sorgfältigere Parameterauswahl. Der entscheidende Unterschied liegt im Wärmemanagement: Bei Aluminium wird die Wärme über den Span abgeführt; bei PEEK muss das Kühlmittel die gesamte Arbeit übernehmen.
Muss PEEK nach der Bearbeitung geglüht werden?
Ja – bei Teilen mit engen Toleranzen ist dies unverzichtbar. Bei der Bearbeitung baut sich in PEEK aufgrund des Temperaturgefälles zwischen der Schnittzone (wo lokal Temperaturen von über 200 °C erreicht werden) und dem kühlen Kern eine innere Spannung auf. Ohne Glühen verziehen sich die Teile im Laufe von 24 bis 72 Stunden um 0,05 bis 0,2 mm, während sich die Spannungen abbauen. Das Standardverfahren: Auf 200 °C (ungefüllt) mit 1 °C/min aufheizen, mindestens 3 Stunden halten, mit 0,5 °C/min auf unter 140 °C abkühlen. Das Überspringen dieses Schritts führt fast zwangsläufig zu Maßinstabilität bei Bauteilen mit dünnen Wänden, tiefen Vertiefungen oder Toleranzen, die enger als ±0,1 mm sind.
Was sind die besten Schneidwerkzeuge für PEEK?
Für ungefülltes PEEK: Scharf poliertes Hartmetall mit AlTiN- oder TiAlN-Beschichtung, 3-schneidige Schaftfräser zum Fräsen, 118°-Spitzenwinkel zum Bohren. Für PEEK-GF30: CVD-diamantbeschichtetes Hartmetall verlängert die Standzeit um das 5- bis 10-fache gegenüber unbeschichtetem Hartmetall. Für PEEK-CF30: Für die Fertigung sind PCD-Wendeschneidplatten (polykristalliner Diamant) oder CVD-diamantbeschichtete Schaftfräser erforderlich – Standard-Hartmetall stumpft innerhalb von 10–15 Minuten ab. TiN-Beschichtungen sollten vermieden werden – sie weisen gegenüber PEEK eine höhere Reibung auf als AlTiN/TiAlN. Werkzeugkosten: $25–60 (Hartmetall) vs. $80–200 (diamantbeschichtet) vs. $150–400 (PCD-Einsatz).
Wie schneidet PEEK im Vergleich zu PTFE (Teflon) bei bearbeiteten Bauteilen ab?
PEEK ist fester, steifer, härter und temperaturbeständiger als PTFE – allerdings 5- bis 10-mal teurer und erfordert eine sorgfältigere Bearbeitung. Zugfestigkeit: PEEK 95–100 MPa gegenüber PTFE 20–30 MPa. Maximale Betriebstemperatur: PEEK 250 °C gegenüber PTFE 260 °C (ähnlich). Verschleiß: PEEK weist eine 10-mal bessere Verschleißfestigkeit auf. Der Vorteil von PTFE liegt in seinem extrem niedrigen Reibungskoeffizienten (0,05–0,10 gegenüber 0,30–0,38 bei PEEK) und der fehlenden Feuchtigkeitsaufnahme. Wählen Sie PEEK für strukturelle, tragende Anwendungen; PTFE für Dichtungen, Lager und reibungsarme Oberflächen, bei denen die Festigkeit zweitrangig ist. Die beiden Materialien ergänzen sich, sie stehen nicht in Konkurrenz zueinander – in vielen Baugruppen wird PEEK für den tragenden Körper und PTFE für das Dichtungselement verwendet.