Warum die Oberflächenbeschaffenheit beim Spritzgießen eine Rolle spielt
Wenn Ingenieure Kunststoffteile konstruieren, konzentrieren sie sich in der Regel auf Geometrie, Wandstärke und Materialauswahl. Doch die Spezifikation der Oberflächenbeschaffenheit ist ebenso entscheidend – sie wirkt sich auf alles aus, von der Optik und Haptik des Teils bis hin zu den Werkzeugkosten, der Zykluszeit und der langfristigen Haltbarkeit. Eine gut gewählte Oberflächenstruktur kann Einfallstellen verbergen und Schweißnähte, verbessern die Lackhaftung, verringern die Reibung und steigern sogar die wahrgenommene Produktqualität. Eine schlecht gewählte Variante kann zu Auswurfproblemen führen, die Formenherstellung um Wochen verzögern oder das Werkzeugbudget verdoppeln.
Die Oberflächenbeschaffenheit beim Spritzgießen lässt sich nicht mit einer einzigen Zahl beschreiben. Es handelt sich um ein System – zwei maßgebliche Normen bestimmen die Branche: SPI (Verband der Kunststoffindustrie) in Nordamerika weit verbreitete Standards für die Oberflächenbeschaffenheit von Formen sowie VDI 3400 in Europa und Asien übliche Oberflächenqualitätsstandards. Das Verständnis beider Aspekte sowie der sich daraus ergebenden Auswirkungen auf das Entformen, Lackieren und die Folgeprozesse ist für jeden, der Kunststoffteile spezifiziert, von entscheidender Bedeutung.
Dieser Leitfaden bietet einen umfassenden Überblick über die gesamte Bandbreite der Oberflächenveredelung von Kunststoffteilen: die SPI-Güteklassen A bis D mit Ra-Werten und Anwendungsbereichen, die VDI 3400-Oberflächenstrukturtabelle mit Anforderungen an die Entformungsschrägen, Verfahren zur Oberflächenstrukturierung in der Form und deren Vor- und Nachteile, Lackier- und Nachbearbeitungsoptionen sowie eine praktische Kostenleiter, die den Zusammenhang zwischen der Oberflächenqualität und den Auswirkungen auf das Formbudget veranschaulicht.
SPI-Normen für Oberflächenbeschaffenheit: Vollständige Klassifizierung
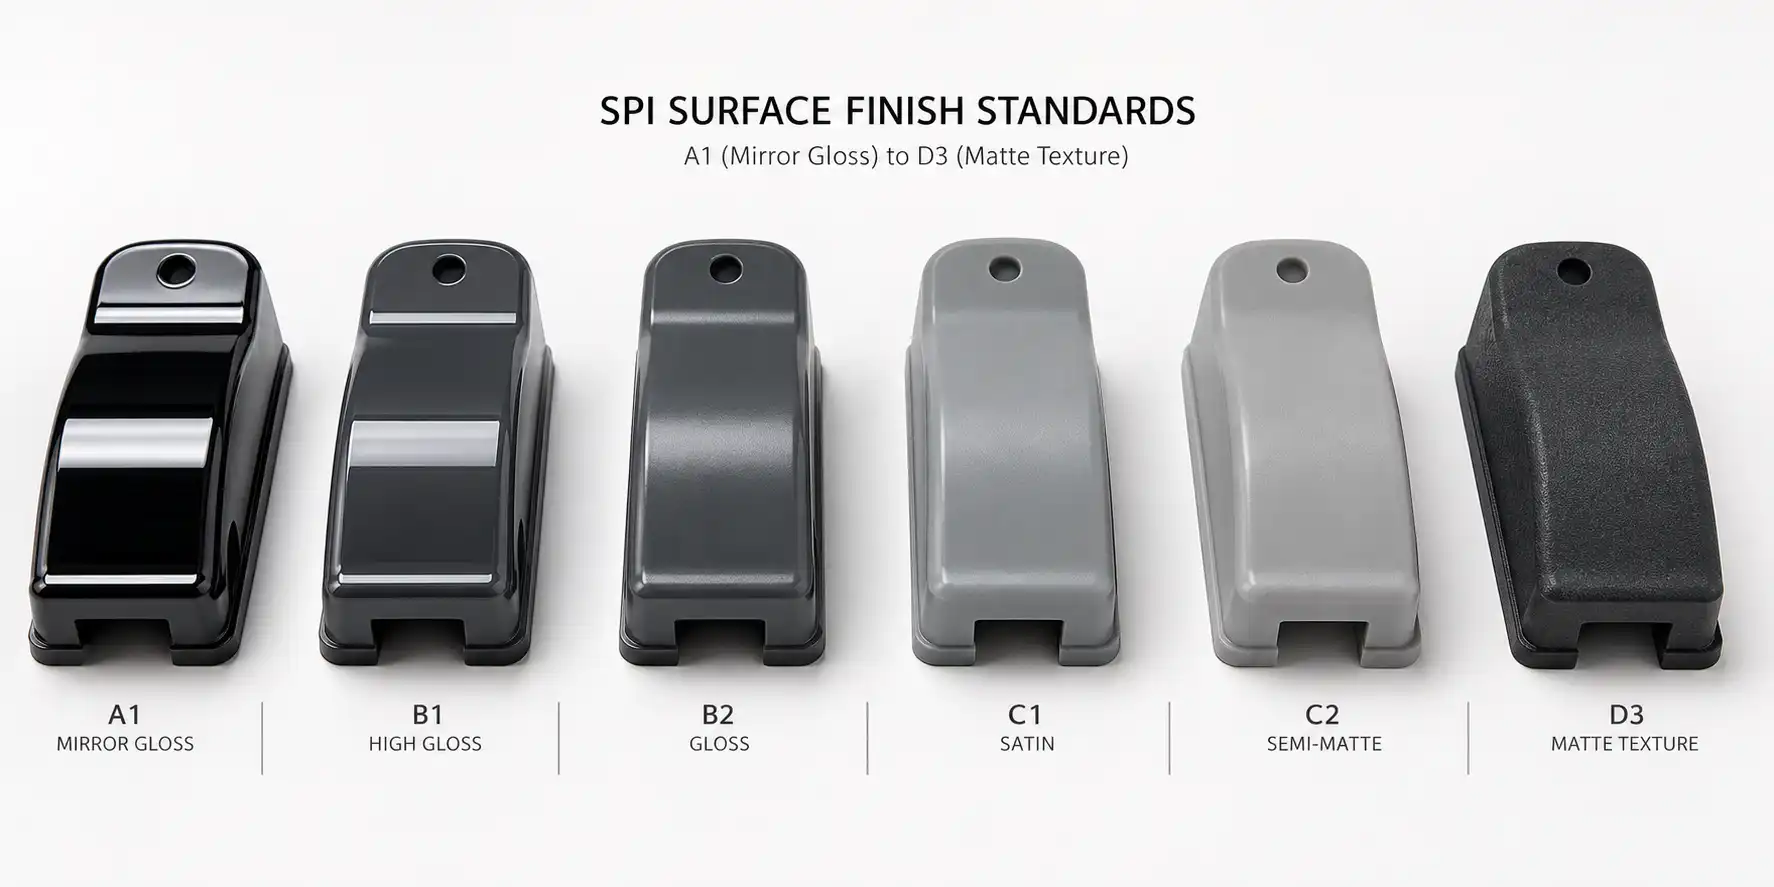
Der SPI-Standard (heute PLASTICS Industry Association) zur Oberflächenbeschaffenheit unterteilt die Oberflächen von Spritzgussteilen in vier Klassen – A, B, C und D –, die jeweils für ein anderes Veredelungsverfahren und einen anderen Bereich der Oberflächenrauheit stehen. Das System ist hierarchisch aufgebaut: Das Diamantpolieren der Klasse A erzeugt die glattesten und reflektierendsten Oberflächen; das Trockenstrahlen der Klasse D erzeugt die rauesten und mattesten Oberflächen.
Jeder Güteklasse ist ein bestimmter Ra-Wert (Rauheitsmittelwert) zugeordnet, der in Mikroinch (?in) und Mikrometern (?m) gemessen wird. Ra ist der arithmetische Mittelwert der Abweichungen des Oberflächenprofils von der Mittelgeraden – der gängigste Parameter zur Beschreibung der Oberflächenstruktur in der Fertigung. Niedrigere Ra-Werte bedeuten glattere Oberflächen; höhere Werte bedeuten rauere Oberflächen.
| SPI-Note | Veredelungsverfahren | Ra (?in) | Ra (?m) | Typische Anwendungen |
|---|---|---|---|---|
| A-1 | Körnung #3 Diamant-Polierscheibe | 0-1 | 0-0.025 | Optische Linsen, Spiegel, transparente Teile, Acryl-Displays |
| A-2 | Körnung #6 Diamant-Polierscheibe | 1-2 | 0.025-0.05 | Hochglänzende Kosmetikteile, klare Linsen, Gehäuse für medizinische Geräte |
| A-3 | Körnung #15 Diamant-Polierscheibe | 2-3 | 0.05-0.08 | Kosmetikgehäuse, transparente Bauteile, Unterhaltungselektronik |
| B-1 | Schleifpapier mit Körnung 600 | 2-3 | 0.05-0.08 | Wichtige kosmetische Oberflächen, Frontblenden von Geräten, Innenverkleidungen im Automobilbereich |
| B-2 | Schleifpapier mit Körnung 400 | 4-5 | 0.10-0.127 | Sekundäre kosmetische Oberflächen, Gehäuse von Elektrowerkzeugen, allgemeine Konsumgüter |
| B-3 | Schleifpapier mit Körnung 320 | 9-10 | 0.23-0.25 | Kosmetische Bereiche, die kaum sichtbar sind, interne Bauteile |
| C-1 | Schleifstein mit Körnung 600 | 10-12 | 0.25-0.30 | Funktionale Oberflächen mit moderaten ästhetischen Anforderungen |
| C-2 | Schleifstein, Körnung 400 | 25-28 | 0.63-0.71 | Nicht-kosmetische Funktionsteile, Abdeckungen für Industrieanlagen |
| C-3 | Schleifstein, Körnung 320 | 38-42 | 0.96-1.07 | Industrieteile, verdeckte Innenflächen, Bereiche unter der Motorhaube von Kraftfahrzeugen |
| D-1 | Dry Blast #11 Glasperlen | 32-38 | 0.81-0.96 | Satinierte Oberfläche, verdeckte Flächen, strukturierte Konsumgüter |
| D-2 | Dry Blast #240 Aluminiumoxid | 42-47 | 1.07-1.19 | Strukturierte Griffflächen, blendfreie Oberflächen, langlebige Produkte |
| D-3 | Dry Blast #24 Aluminiumoxid | 100-120 | 2.54-3.05 | Schwere Beschaffenheit, nicht-kosmetische Industrieanwendungen, Oberflächen mit maximaler Griffigkeit |
Eine praktische Faustregel: Oberflächen der Güteklasse A sind für Teile vorgesehen, die wie Glas aussehen müssen ??Linsen, transparente Abdeckungen, hochwertige kosmetische Oberflächen. B-Klasse deckt die meisten Bereiche ab, die für den Verbraucher sichtbar sind und in denen das Erscheinungsbild eine Rolle spielt, Perfektion jedoch nicht erforderlich ist. Note C ist das Arbeitstier für funktionale Teile, die zwar sichtbar sind, aber nicht bewertet werden. D-Klasse Dies gilt für verdeckte Oberflächen, Grifftexturen oder Fälle, in denen bewusst eine matte oder raue Haptik erwünscht ist.
VDI 3400 Texturstandards: Das europäische System
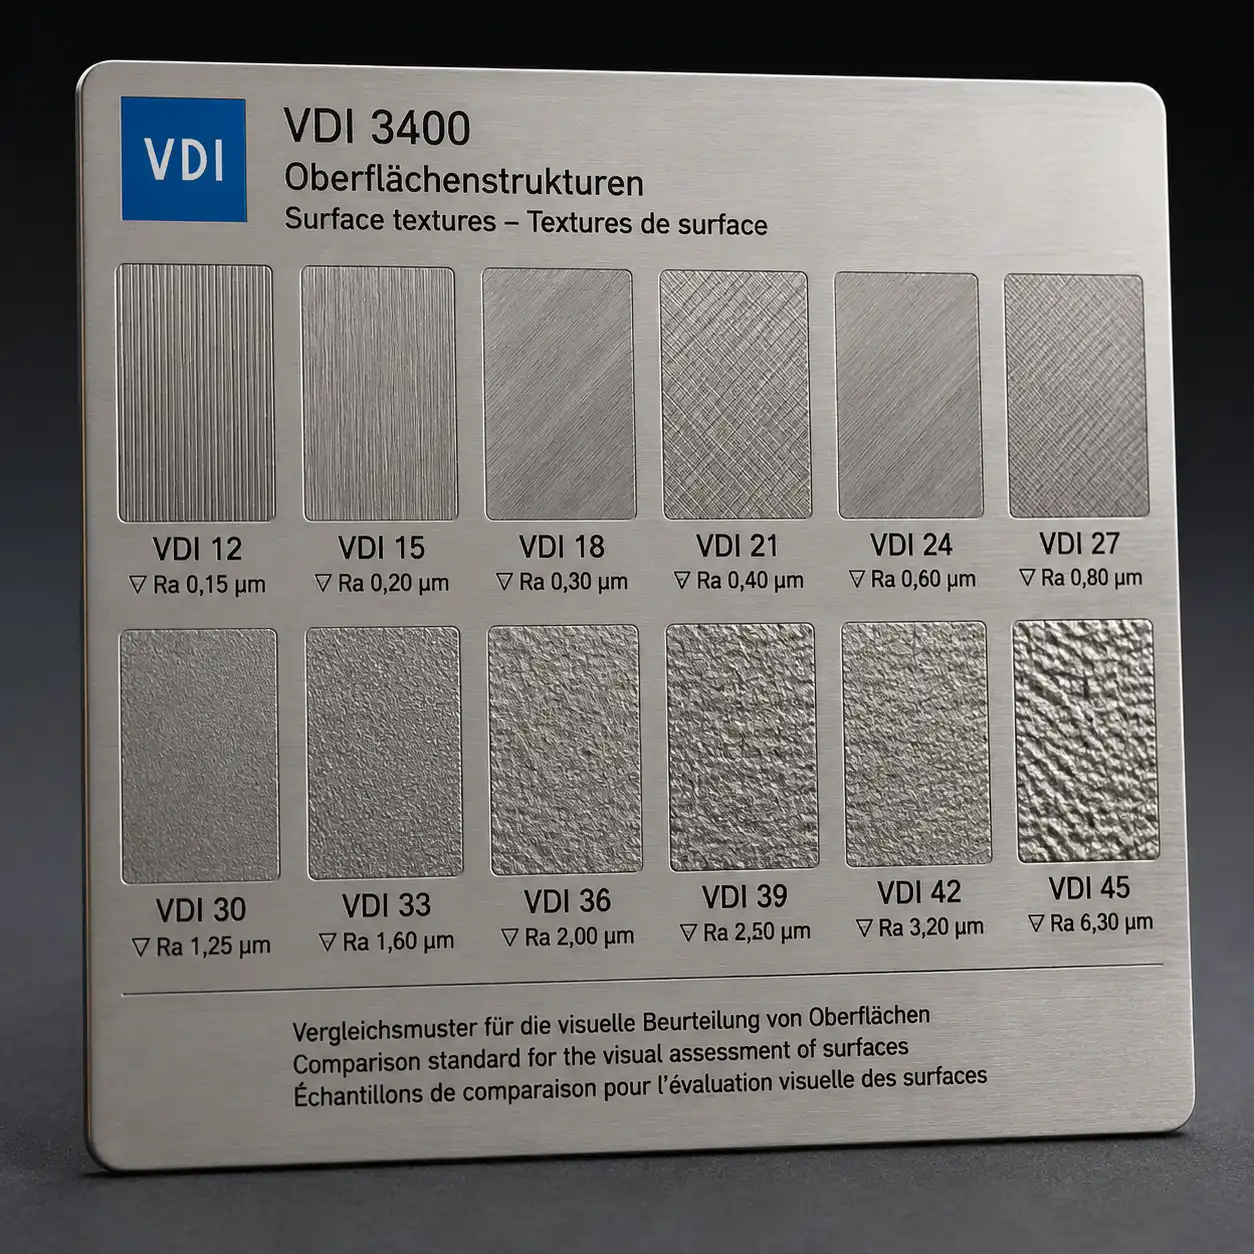
Während SPI die nordamerikanischen Formenspezifikationen dominiert, ist die VDI 3400 Die Norm (herausgegeben vom Verein Deutscher Ingenieure, VDI) ist die wichtigste Referenz für Oberflächenstrukturen in Europa und weiten Teilen Asiens. Im Gegensatz zu SPI, das nach Bearbeitungsverfahren klassifiziert, definiert VDI 3400 Oberflächenstrukturen anhand numerischer Klassen, die bestimmten Rauheitsparametern entsprechen – vor allem Ra (arithmetischer Mittelwert der Rauheit) und Rz (mittlere Spitzen-Tal-Höhe).
VDI-Strukturen werden durch chemisches Ätzen oder EDM-Verfahren auf der Formoberfläche erzeugt und reichen von VDI 12 (sehr fein, entspricht in etwa SPI B-3) bis VDI 45 (sehr grob, tiefkörnige Struktur). Ein wichtiger Aspekt bei VDI-Strukturen ist, dass tiefere Strukturmuster größere Entformungsschrägen erfordern, um ein erfolgreiches Auswerfen des Bauteils zu gewährleisten – ein Faktor, der von Anfang an in die Bauteilgeometrie einkalkuliert werden muss.
| VDI-Klasse | Ra (?m) | Rz (?m) | Strukturtiefe (mm) | Min. Entwurfswinkel | Vergleichbarer SPI |
|---|---|---|---|---|---|
| VDI 12 | 0.40 | 1.50 | 0.002 | 0,5° | B-3 / C-1 |
| VDI 15 | 0.56 | 2.20 | 0.003 | 0,5° | C-1 |
| VDI 18 | 0.80 | 3.20 | 0.004 | 0,5° | C-1 / C-2 |
| VDI 21 | 1.12 | 4.50 | 0.006 | 0,5° | C-2 |
| VDI 24 | 1.60 | 6.30 | 0.009 | 1,0° | C-3 |
| VDI 27 | 2.24 | 9.00 | 0.013 | 1,0° | D-1 |
| VDI 30 | 3.15 | 12.5 | 0.018 | 1,5° | D-2 |
| VDI 33 | 4.50 | 18.0 | 0.025 | 2,0° | D-2 / D-3 |
| VDI 36 | 6.30 | 25.0 | 0.035 | 2,5° | D-3 |
| VDI 39 | 9.00 | 36.0 | 0.050 | 3,0° | D-3 |
| VDI 42 | 12.5 | 50.0 | 0.070 | 4,0° | D-3 |
| VDI 45 | 18.0 | 70.0 | 0.100 | 5,0° | D-3 |
Beachten Sie die exponentielle Beziehung zwischen der VDI-Zahl und dem Einstellwinkel: Eine VDI-24-Struktur erfordert lediglich 1 Grad Entformungsschräge, während VDI 45 bereits 5 Grad erfordert – eine Verfünffachung bei nur 21 VDI-Stufen. Bei tiefen Rippen, Vorsprüngen oder hohen senkrechten Wänden kann dies die Teilegeometrie und die Werkzeugkonstruktion grundlegend verändern. Beziehen Sie Ihren Formenbauer immer frühzeitig ein, wenn Sie VDI-Texturen über 30 festlegen.
Vergleich verschiedener Verfahren zur Formtexturierung
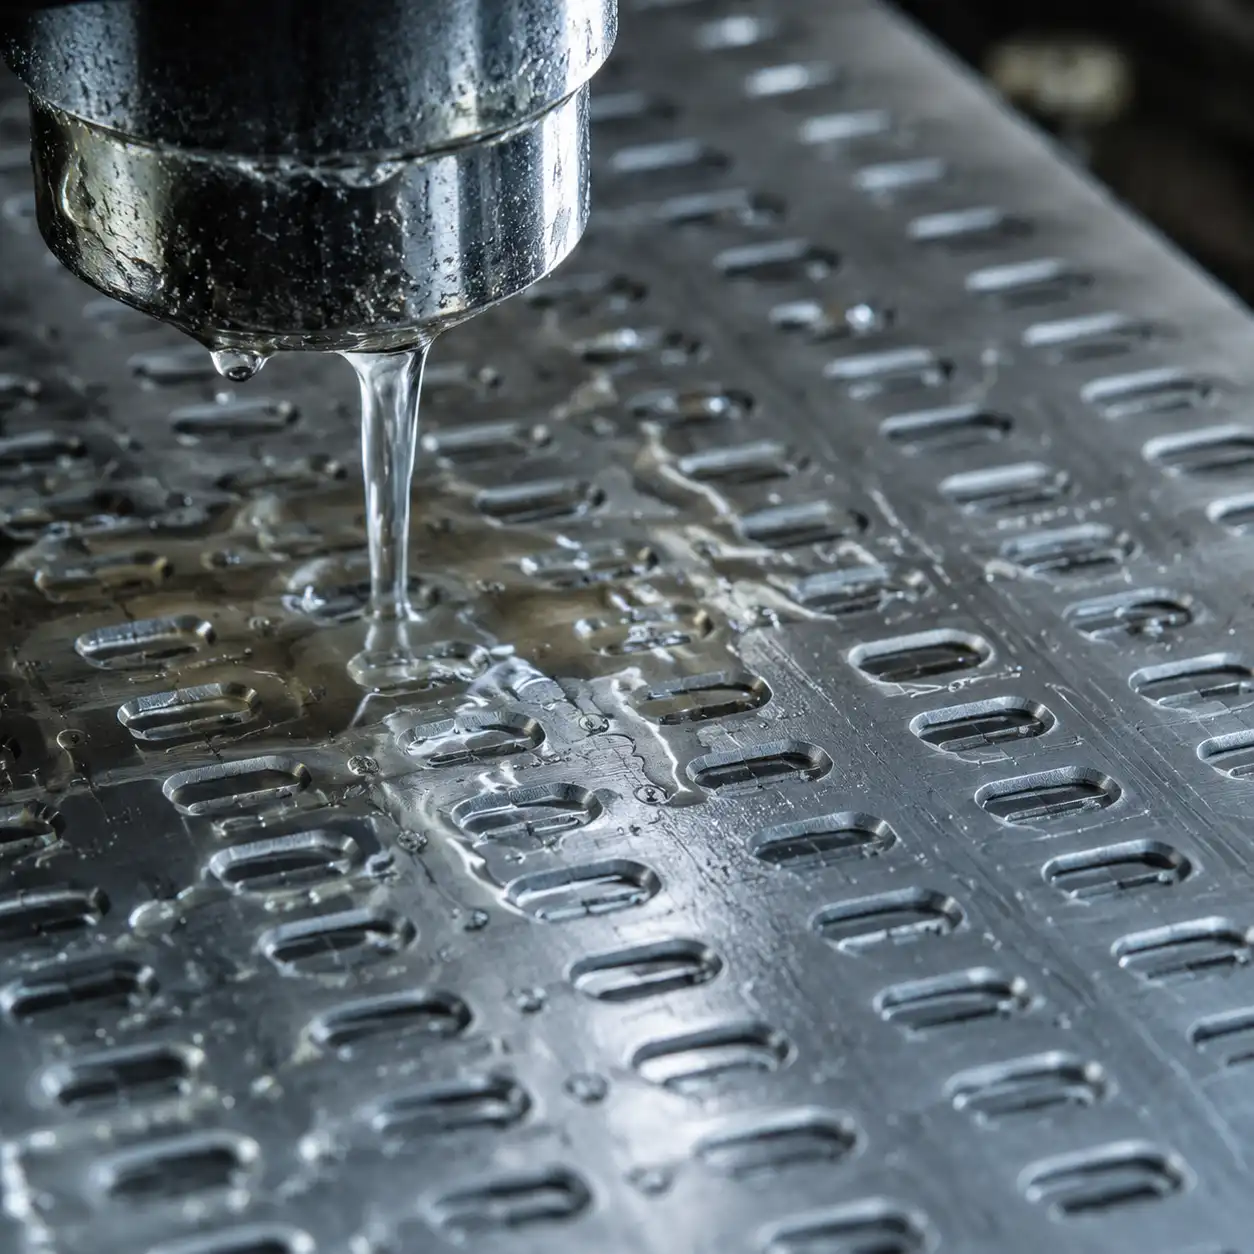
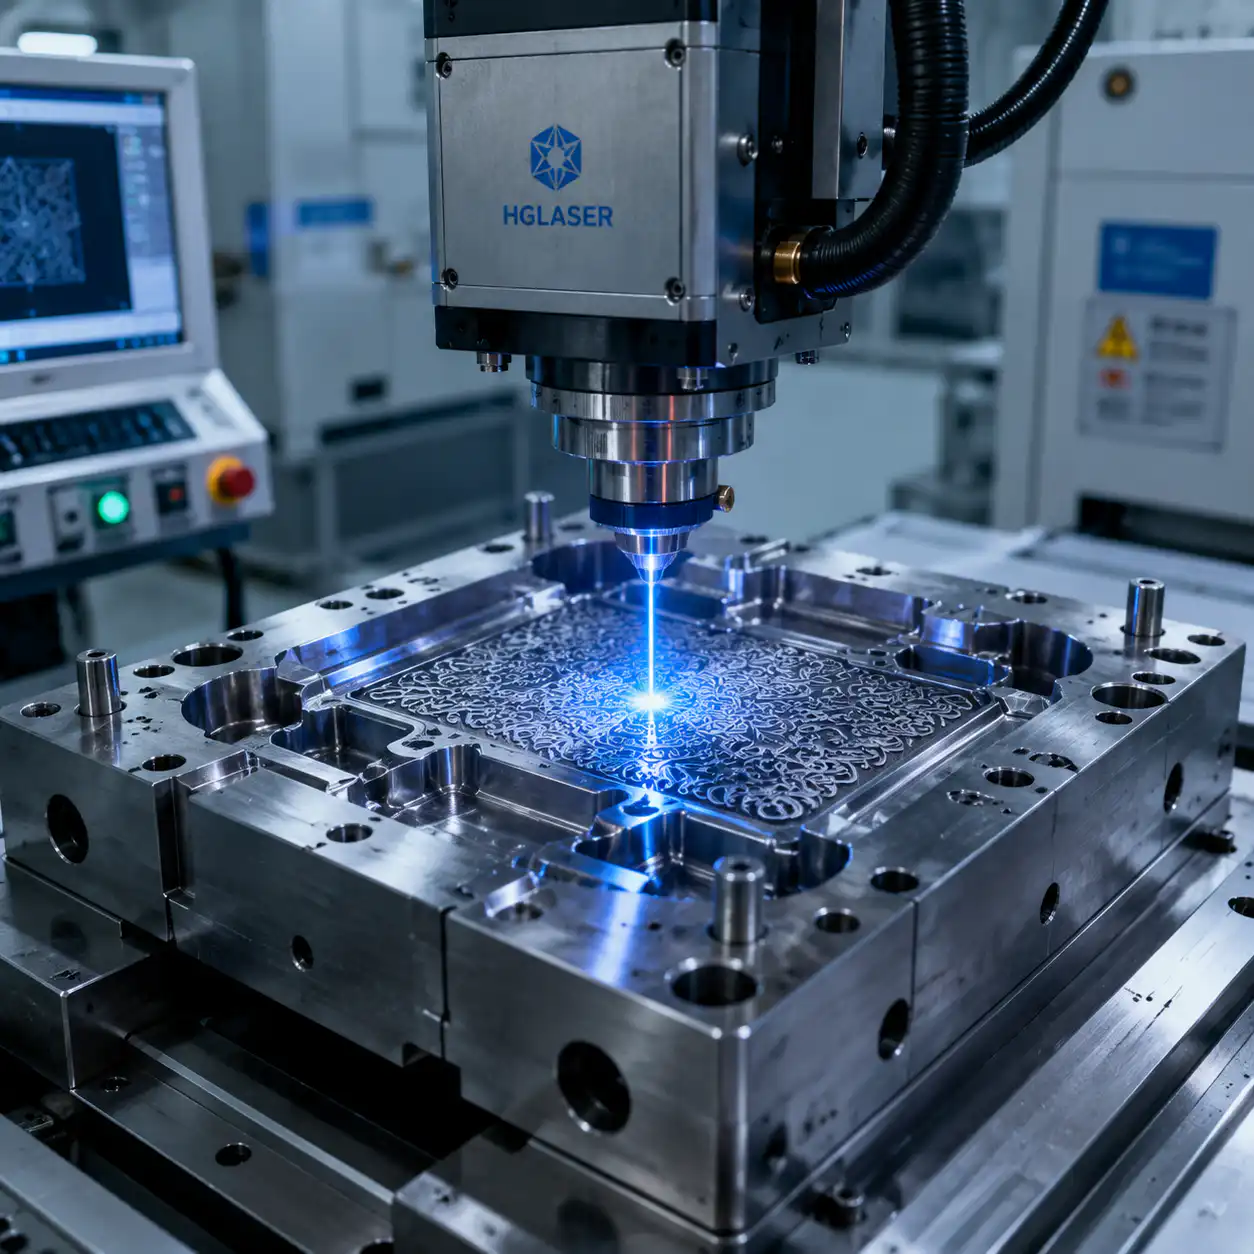
Das Aufbringen einer Struktur auf einen Formhohlraum ist ein spezialisierter Arbeitsschritt, der nach der Bearbeitung des Grundhohlraums durchgeführt wird. In der industriellen Praxis dominieren vier Hauptverfahren, die jeweils unterschiedliche Vorteile, Einschränkungen und Kostenprofile aufweisen. Die Wahl des Strukturierungsverfahrens hängt vom Formwerkstoff, der gewünschten Komplexität des Musters, dem Produktionsvolumen und dem Budget ab.
| Methode | Prozess | Vorteile | Beschränkungen | Relative Kosten |
|---|---|---|---|---|
| Chemisches Ätzen | Auf die Form wird eine säurebeständige Schutzschicht aufgetragen; das Säurebad löst den freiliegenden Stahl bis zu einer kontrollierten Tiefe auf | Gleichmäßiges Muster über komplexe Geometrien hinweg; große Auswahl an Standardmustern; moderate Kosten | Weniger präzise als Laser; beschränkt auf säurebeständige Formstähle; Umweltgenehmigung erforderlich | $$ |
| EDM-Texturierung | Eine Elektrode aus Graphit oder Kupfer mit umgekehrtem Texturmuster erodiert die Formoberfläche durch elektrische Entladung | Funktioniert bei allen leitfähigen Formwerkstoffen, einschließlich gehärteter Stähle; gleichmäßige Tiefenregelung | Langsamerer Prozess; der Elektrodenverschleiß muss überwacht werden; weniger geeignet für sehr feine Details | $$$ |
| Laserstrukturierung | Ein 5-Achsen-CNC-Lasersystem trägt die Formoberfläche entsprechend den digitalen Musterdaten in Schichten im Mikrometerbereich ab | Höchste Präzision und Wiederholgenauigkeit; unbegrenzte Musterkomplexität, einschließlich Logos und Mikrostrukturen; der digitale Arbeitsablauf ermöglicht schnelle Iterationen | Höchste Ausrüstungs- und Bearbeitungskosten; bei sehr großen Flächen langsamer; erfordert spezielle CAM-Programmierung | $$$$ |
| Sandstrahlen | Druckluft treibt das Strahlmittel (Glasperlen, Aluminiumoxid, Siliziumkarbid) auf die Formoberfläche | Schnellste Methode; geringste Kosten; gut geeignet für gleichmäßige, matte Oberflächen und SPI-Oberflächen der Güteklasse D | Geringste Konsistenz zwischen den Produktionschargen; beschränkt auf einfache, einheitliche Texturen; keine richtungsabhängigen Muster möglich | $ |
Laserstrukturierung hat sich in den letzten zehn Jahren zunehmend durchgesetzt, insbesondere im Automobilinnenraum, wo komplexe Lederstrukturen und geometrische Muster gefragt sind. Das größte Hindernis sind nach wie vor die Kosten – ein laserstrukturierter Formeinsatz kann zwei- bis dreimal so viel kosten wie ein chemisch geätztes Äquivalent. Bei der Großserienfertigung, bei der die Konsistenz der Muster über mehrere Formnester hinweg entscheidend ist, macht sich die Investition jedoch in der Regel durch weniger Ausschuss und geringere Qualitätsprobleme bezahlt.
Wie die Textur das Entformen beeinflusst
Die Oberflächenstruktur sorgt während des Abkühlens für eine mechanische Verriegelung zwischen dem Formteil und der Wand des Formhohlraums. Wenn sich der Kunststoff am Kern zusammenzieht, erhöhen die Erhebungen und Vertiefungen der Struktur die Kraft, die zum Auswerfen des Teils erforderlich ist. Sind die Entformungsschrägen unzureichend, bleibt das Teil in der Form hängen, wird zerkratzt oder klemmt sogar fest – was sowohl die Oberfläche des Teils als auch die Oberflächenstruktur der Form selbst beschädigt.
Der grundlegende Zusammenhang zwischen der Texturtiefe und dem erforderlichen Entformungswinkel lässt sich anhand folgender Formel beschreiben:
Mindestentwurfwinkel = arctan(Texturtiefe / Ausstoßhub pro Grad)
In der Praxis gilt eine einfachere Gestaltungsregel: Fügen Sie pro 0,025 mm (0,001 Zoll) Texturtiefe 1 Grad Neigung hinzu, wobei für besonders glatte Oberflächen ein Mindestwert von 0,5 Grad erforderlich ist. Das bedeutet, dass eine VDI-27-Struktur mit einer Tiefe von 0,013 mm einen Entformungswinkel von etwa 1 Grad benötigt, während eine VDI-42-Struktur mit einer Tiefe von 0,070 mm mindestens 3 Grad erfordert.
Kritische Risikobereiche für texturbedingte Ausstoßprobleme:
- Tiefe Rippen und Erhebungen: Der Kunststoff schrumpft mit hoher Kraft an diesen Strukturen an; ein unzureichender Entformungswinkel an strukturierten Rippen ist die häufigste Ursache für Auswurfstörungen.
- Hohe senkrechte Wände: Die Gesamtkontaktfläche einer hohen Wand verstärkt den Reibungseffekt der Oberflächenstruktur. Wände mit einer Höhe von mehr als 50 mm und einer Oberflächenstruktur gemäß VDI 30 oder gröber sollten sorgfältig geprüft werden.
- Unterhöhlte Bereiche: Durch die Textur entstehen effektiv Mikro-Hinterschnitte. Wenn ein Bauteil bereits einen mechanischen Hinterschnitt aufweist, kann das Hinzufügen einer Textur dazu führen, dass es ohne Auswerfer oder Schieber nicht mehr ausgeworfen werden kann.
- Dünnwandige Profile: Dünne Wände kühlen schneller ab und schrumpfen schneller, wodurch sie den Kern fester umschließen. In Verbindung mit der Oberflächenstruktur kann dies zu einer Verformung des Bauteils beim Auswerfen führen.
Falls die Konstruktion Ihres Bauteils Entformungsschrägen vorschreibt, die unter den Anforderungen der Textur liegen, sollten Sie folgende Abhilfemaßnahmen in Betracht ziehen: die Textur in einer bestimmten Richtung glätten entlang der Ausstoßachse (verringert den Luftwiderstand um 20–30%), verwende ein Formtrennbeschichtung wie beispielsweise mit PTFE imprägniertes Nickel, oder wechseln Sie zu einem niedrigere Rauheitsklasse das dennoch den gewünschten visuellen Effekt erzielt.
Lackierung von Kunststoffteilen: Oberflächenvorbereitung und Lackauswahl
Viele Spritzgussteile müssen lackiert werden, um eine Farbanpassung zu gewährleisten, sie vor UV-Strahlung zu schützen oder ihnen ein hochwertiges optisches Erscheinungsbild zu verleihen. Kunststoffe stellen jedoch besondere Herausforderungen hinsichtlich der Haftung dar – die meisten Polymere weisen von Natur aus eine geringe Oberflächenenergie auf, was bedeutet, dass Lack ohne Vorbehandlung die Oberfläche nicht ohne Weiteres benetzt oder sich daran haftet.
Verfahren zur Oberflächenvorbereitung
Behandlung mit offener Flamme: Eine kontrollierte Flamme wird über die Kunststoffoberfläche geführt, wodurch die äußerste Molekülschicht oxidiert wird. Dadurch erhöht sich die Oberflächenenergie von etwa 30 Dyn/cm (unbehandeltes Polypropylen) auf über 45 Dyn/cm und liegt damit deutlich über dem Mindestwert von 38–40 Dyn/cm, der typischerweise für die Lackhaftung erforderlich ist. Die Flammbehandlung ist schnell, kostengünstig und eignet sich gut für große, ebene Flächen, doch ihre Wirksamkeit lässt mit der Zeit nach – die Teile sollten innerhalb weniger Stunden nach der Behandlung lackiert werden.
Plasmabehandlung: Niederdruck- oder atmosphärisches Plasma beschießt die Oberfläche mit ionisiertem Gas und erzeugt so reaktive Stellen, die sich chemisch mit den Lackmolekülen verbinden. Plasma erzielt eine höhere und gleichmäßigere Oberflächenenergie als die Flammbehandlung – oft über 50 Dyn/cm – und seine Wirkung hält länger an (Tage statt Stunden). Der Nachteil sind höhere Anlagenkosten und längere Zykluszeiten.
Chemische Grundierungen und Haftvermittler: Bei Materialien wie Nylon und Polypropylen dienen Grundierungen aus chloriertem Polyolefin (CPO) als Haftbrücke – sie haften auf der niederenergetischen Kunststoffoberfläche und bilden gleichzeitig eine überstreichbare Deckschicht. Diese werden vor dem Lackieren als dünne, mit einem Tuch aufgetragene oder aufgesprühte Beschichtungen aufgetragen.
Farbauswahl nach Kunststoffart
| Kunststoffart | Oberflächenenergie (unbehandelt) | Empfohlene Vorbereitung | Kompatible Lacksysteme |
|---|---|---|---|
| Nylon (PA6/PA66) | 36–42 Dyn/cm | Grundierung + leichtes Abschleifen; oder Plasmabehandlung | 2K-Polyurethan, Epoxidgrundierungen, Acrylfarben auf Wasserbasis |
| Polypropylen (PP) | 29–31 Dyn/cm | Flamm- oder Plasmabehandlung + CPO-Grundierung; zwingend erforderlich für die Haftung | Mit CPO grundierte Acrylfarben, 2K-Polyurethan, TPO-spezifische Lacke |
| Polycarbonat (PC) | 42–46 Dyn/cm | Mit Lösungsmittel abwischen + leicht abschleifen; aggressive Lösungsmittel vermeiden, die Risse im PC verursachen | Acryllacke, 2K-Polyurethan, UV-härtende Beschichtungen |
| ABS | 38–42 Dyn/cm | Mit Lösungsmittel abwischen; im Allgemeinen gute Haftung ohne Grundierung | Acrylfarben, Alkydlacke, 2K-Polyurethan, wasserbasierte Systeme |
| POM (Acetal/Delrin) | 34–38 Dyn/cm | Chemisches Ätzen oder Plasma; einer der am schwierigsten zu lackierenden Kunststoffe | Spezialgrundierungen + 2K-Polyurethan; Haftfestigkeit gründlich prüfen |
Weitere Veredelungsverfahren für Kunststoffteile
Neben der Lackierung verleihen verschiedene nachgelagerte Veredelungsverfahren Spritzgussteilen einen funktionalen oder dekorativen Mehrwert. Jede Technik eignet sich für bestimmte Geometrien, Produktionsmengen und ästhetische Anforderungen.
Tampondruck: Verwendet ein Silikonkissen, um Tinte von einer geätzten Platte auf die Oberfläche des Werkstücks zu übertragen. Ideal für gewölbte oder unregelmäßige Oberflächen, auf denen Etiketten oder Aufkleber nicht flach aufliegen würden. Zu den gängigen Anwendungsbereichen zählen Tastaturtasten, Kennzeichnungen auf medizinischen Geräten und Bedienknöpfe in der Automobilindustrie. Beim Tampondruck lassen sich Linienbreiten von bis zu 0,1 mm erzielen, und es können mehrere Farben mit einer Passgenauigkeit von 0,05 mm gedruckt werden.
Heißprägung: Eine beheizte Prägeform drückt eine Trägerfolie gegen die Oberfläche des Werkstücks und überträgt dabei eine dünne Metall- oder Pigmentschicht. So entstehen glänzende Metallic-Oberflächen (Gold, Silber, Chrom), die mit Lack nur schwer zu erzielen sind. Diese Technik wird häufig bei Kosmetikverpackungen, Automobilemblemen und Zierleisten an Haushaltsgeräten eingesetzt. Das Heißprägen erfordert eine ebene oder leicht gewölbte Oberfläche und funktioniert am besten auf Thermoplasten, die einen kurzen Kontakt mit der Stempeltemperatur von 120–180 Grad Celsius vertragen.
Galvanisieren auf Kunststoffen: Bei diesem Verfahren wird eine metallische Schicht (in der Regel Chrom, Nickel oder Kupfer) durch ein chemisches Beschichtungsverfahren, gefolgt von einer galvanischen Beschichtung, auf ein Kunststoffsubstrat aufgebracht. ABS ist aufgrund seiner Butadienphase, die Ätzstellen für die Anhaftung des Katalysators bietet, der am besten beschichtbare Kunststoff. Beschichtete Kunststoffteile erzielen das Aussehen und die Haptik von Metall bei einem Bruchteil des Gewichts und der Kosten. Der Prozess erfordert eine sorgfältige Formkonstruktion mit großzügigen Radien (mindestens 0,5 mm) und ohne scharfe Ecken, um eine gleichmäßige Beschichtungsdicke zu gewährleisten.
PVD (Physical Vapor Deposition): Ein Vakuumbeschichtungsverfahren, bei dem dünne Schichten aus Metallen oder Keramik auf Kunststoffoberflächen aufgebracht werden. Mit PVD lassen sich äußerst langlebige, verschleißfeste Beschichtungen mit einer Dicke von nur 1 bis 5 Mikrometern herstellen. Im Gegensatz zur Galvanisierung ist PVD ein umweltfreundliches Verfahren, bei dem keine flüssigen chemischen Abfälle anfallen. Häufig eingesetzt bei hochwertigen Innenausstattungen im Automobilbereich, Uhrenkomponenten und High-End-Unterhaltungselektronik, wo ein metallisches Erscheinungsbild häufiger Handhabung standhalten muss, ohne sich abzunutzen.
Kosten vs. Ausführungsqualität: Wofür Sie bezahlen
Der Zusammenhang zwischen der Qualität der Oberflächenbeschaffenheit und den Formkosten verläuft nicht linear – im oberen Bereich ist er exponentiell. Eine SPI-A-1-Spiegeloberfläche kann die Kosten für die Formoberflächenbearbeitung im Vergleich zu einer SPI-D-3-Basisstruktur um 150–250% erhöhen, da jeder Qualitätssprung zunehmend qualifizierter Arbeitskräfte, feinerer Schleifmittel und längerer Polierzeiten erfordert. Dies kann sich auch auf den Zeitplan für die Formfertigung auswirken, weshalb unsere Leitfaden zu den Lieferzeiten bezeichnet die Festlegung der Textur als eine der häufigsten Ursachen für Verzögerungen in der Endphase.
| SPI-Note | Kosten im Vergleich zur D-3-Baseline | Bearbeitungszeit (typische Kavität) | Bestes Preis-Leistungs-Verhältnis für |
|---|---|---|---|
| D-3 | Ausgangswert | 15–30 Min. | Nicht-kosmetische Industrieteile, interne Halterungen |
| D-2 | +5-10% | 20–40 Min. | Versteckte Oberflächen, die griffig oder kratzfest sein müssen |
| D-1 | +10-15% | 30–60 Min. | Konsumgüter mit satinierter Oberfläche, Gehäuse für Elektrowerkzeuge |
| C-3 | +15-20% | 45–90 Min. | Abdeckungen für Industrieanlagen, funktionale sichtbare Teile |
| C-2 | +20-30% | 1–2 Std. | Allgemeine Funktionsteile mit moderaten Anforderungen an das Erscheinungsbild |
| C-1 | +30-40% | 1,5–3 Std. | Sichtbare Oberflächen bei Kosmetikprodukten der Einstiegsklasse |
| B-3 | +40-50% | 2–4 Std. | Sekundäre kosmetische Oberflächen mit Kostenaspekt |
| B-2 | +50-65% | 3–5 Std. | Konsumgüter, bei denen das Aussehen die Kaufentscheidung beeinflusst |
| B-1 | +65-80% | 4–8 Std. | Wichtige kosmetische Oberflächen, hochwertige Konsumgüter |
| A-3 | +80-100% | 6–12 Std. | Hochglänzende Unterhaltungselektronik, hochwertige Frontblenden für Haushaltsgeräte |
| A-2 | +100-150% | 8–16 Std. | Kosmetikteile mit Spiegelglanz, Abdeckungen für Displays von Medizinprodukten |
| A-1 | +150-250% | 12–24+ Std. | Linsen in optischer Qualität, transparente medizinische Komponenten |
Am dramatischsten sind die Kostenauswirkungen beim Übergang von steinpolierten C-Qualitäten zu diamantpolierten A-Qualitäten. Jede A-Qualitätsstufe erfordert eine eigene Diamantpaste, eine Reinigung zwischen den einzelnen Pasten zur Vermeidung von Kreuzkontaminationen sowie eine Prüfung unter dem Vergrößerungsglas. Bei einer Mehrfachform mit 4–8 Kavitäten vervielfachen sich diese Kosten – was die Festlegung der A-Güteklasse zu einer bedeutenden Budgetentscheidung macht, die durch klare Produktanforderungen gerechtfertigt sein sollte.
Eine praktische Empfehlung: Geben Sie die gewünschte Oberflächenausführung nur dort an, wo Sie sie benötigen.. Bei vielen erfolgreichen Konstruktionen werden SPI A-2 oder A-3 für sichtbare Außenflächen, B-2 für sekundäre Flächen und C-2 oder D-1 für innere Bauteile verwendet. In Ihrer Formzeichnung sollten Sie die unterschiedlichen Oberflächenqualitäten für die verschiedenen Bereiche der Formhöhlen ausdrücklich angeben, anstatt für die gesamte Form eine einheitliche Qualität festzulegen.
Häufig gestellte Fragen
Welche SPI-Oberflächenbeschichtung ist bei den meisten Spritzgussteilen Standard?
SPI B-2 (Schleifen mit 400er-Schleifpapier) ist die gängigste Standardspezifikation für Allzweck-Spritzgussteile. Sie sorgt für eine glatte, gleichmäßige Oberfläche zu angemessenen Kosten – wobei die Kosten für die Endbearbeitung im Vergleich zur Basisstruktur D-3 um etwa 50–65% steigen. B-2 kaschiert kleinere Fließlinien und Einfallstellen effektiv und lässt sich auf den meisten Formstählen, einschließlich P20 und H13, realisieren. Bei Teilen für Endverbraucher, bei denen das Erscheinungsbild die Wahrnehmung des Käufers direkt beeinflusst, sind B-1 oder A-3 üblicher. Für interne Strukturbauteile sind C-2 oder C-3 Standard. Passen Sie die Oberflächenqualität stets an die Sichtbarkeit und die funktionalen Anforderungen des Bauteils an, anstatt standardmäßig für alles eine einzige Qualität zu wählen.
Hat die Oberflächenstruktur Einfluss auf die Festigkeit eines Bauteils?
Ja, die Oberflächenstruktur wirkt sich auf die Festigkeit von Bauteilen aus – allerdings in erster Linie durch ihren Einfluss auf Spannungskonzentrationen und Rissbildung, nicht durch Veränderungen der Materialeigenschaften im Volumen. Rauere Oberflächen (höhere Ra-Werte) weisen mehr Unebenheiten auf, die als Spannungsherde wirken und somit die Ermüdungslebensdauer sowie die Schlagzähigkeit verringern können. Dieser Effekt ist bei spröden Werkstoffen wie Polystyrol und ungefülltem Polycarbonat am ausgeprägtesten, wo eine raue D-3-Oberfläche die Schlagzähigkeit im Vergleich zu einer polierten A-Oberfläche um 10–15% verringern kann. Bei duktilen Werkstoffen wie Polypropylen und Nylon ist der Effekt weniger ausgeprägt. Für Bauteile, die zyklischen Belastungen oder Stößen ausgesetzt sind, werden glattere Oberflächen empfohlen. Darüber hinaus kann eine Oberflächenstruktur, die scharfe Kanten auf der Formoberfläche erzeugt, Kerbwirkungen hervorrufen, wenn diese Kanten senkrecht zur Hauptspannungsrichtung ausgerichtet sind.
Kann man die SPI-Textur ändern, nachdem die Form bereits geschnitten wurde?
Die Oberflächenstruktur kann nach dem Schneiden der Form geändert werden, allerdings unterliegen dabei wichtige Einschränkungen. Man kann jederzeit von einer glatteren zu einer raueren Oberfläche wechseln – beispielsweise von SPI B-2 zu C-2 oder D-1 –, da das Aufrauen einer Oberfläche lediglich zusätzliche Schleif- oder Strahlarbeiten erfordert. Der umgekehrte Weg, von rau zu glatt, ist wesentlich schwieriger: Er erfordert ein schrittweises Polieren durch alle Zwischenstufen, um tiefere Kratzer zu entfernen, was zeitaufwendig ist und die Formhohlraumabmessungen verändern kann, wenn erhebliche Materialmengen abgetragen werden müssen. Geätzte Texturen nach VDI-Standard können chemisch entfernt und erneut aufgebracht werden, doch bei jedem Zyklus wird eine dünne Schicht des Formstahls abgetragen (typischerweise 0,005–0,010 mm), die sich ansammelt und schließlich dazu führt, dass die Formhohlräume die Toleranzen überschreiten. Laserstrukturen lassen sich digital modifizieren, doch der Prozess erfordert nach wie vor das Entfernen der bestehenden Struktur, bevor neue Muster aufgebracht werden können. Die bewährte Vorgehensweise besteht darin, die Spezifikation der Struktur vor der Formherstellung festzulegen und eine Strukturplatte oder ein Muster zur Freigabe zu verwenden.
Welcher VDI-Wert entspricht einer matten Oberfläche?
Eine matte (glanzarme, nicht reflektierende) Oberfläche bei einem Kunststoffteil entspricht in der Regel den VDI-Werten 24 bis 30, je nach konkretem Material und dem gewünschten Mattierungsgrad. VDI 24 (entspricht in etwa SPI C-3) erzeugt eine feine, satinierte Mattierung, die das Licht so stark streut, dass die meisten Reflexionen unterbunden werden, sich aber dennoch relativ glatt anfühlt. VDI 27 erzeugt eine ausgeprägtere matte Textur mit einer leicht spürbaren Haptik – dieser Bereich ist häufig bei Verkleidungen im Fahrzeuginnenraum und Gehäusen von Unterhaltungselektronik zu finden. VDI 30 erzeugt eine deutlich strukturierte, matte Oberfläche, die sowohl optisch als auch haptisch rau ist; sie wird oft bei Werkzeuggriffen und griffigen Oberflächen verwendet. Für den in hochwertigen Fahrzeuginnenräumen beliebten Soft-Touch-Matt-Look tragen Hersteller häufig eine matte Lackierung oder eine Soft-Touch-Beschichtung auf ein strukturiertes Substrat der Klasse VDI 24–27 auf, anstatt sich allein auf die Struktur zu verlassen, da die Beschichtung ein gleichmäßigeres Finish bietet und haptikverbessernde Additive enthalten kann.