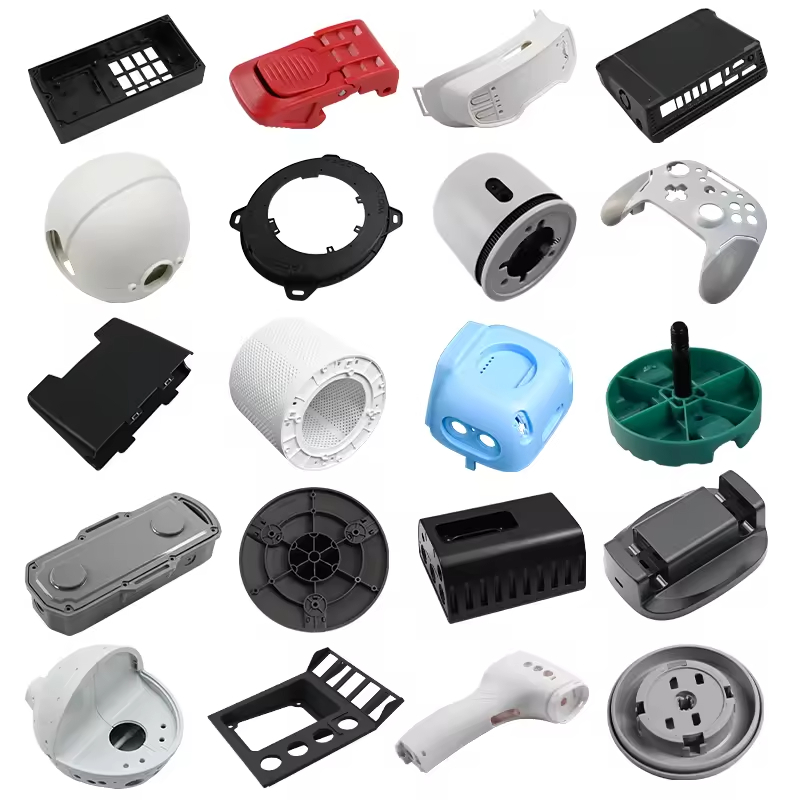
Polyamid-Formteil Das bedeutet in der Regel, dass vor Beginn der Werkzeugfertigung die richtige Nylon-Familie ausgewählt werden muss. Einkäufer vergleichen häufig PA6, PA66 und PA12, doch die eigentliche Entscheidung hängt von der Feuchtigkeitsbelastung, der Steifigkeit, der Hitze, dem Toleranzrisiko und der Art der Prüfung des Bauteils nach dem Spritzgießen ab.
Um schnell eine Vorauswahl zu treffen, vergleichen Sie die Tabelle zur chemischen Verträglichkeit von Nylon mit dem Haupt- Chemische Beständigkeit von Nylon Leitfaden, bevor Sie die Note festlegen.
Bei kundenspezifisch geformten Bauteilen ist der beste Typ selten derjenige mit den beeindruckendsten technischen Daten auf dem Papier. Nylon Plastic kann die Anwendung prüfen und einen Typ empfehlen, der den tatsächlichen Montage- und Einsatzbedingungen standhält.
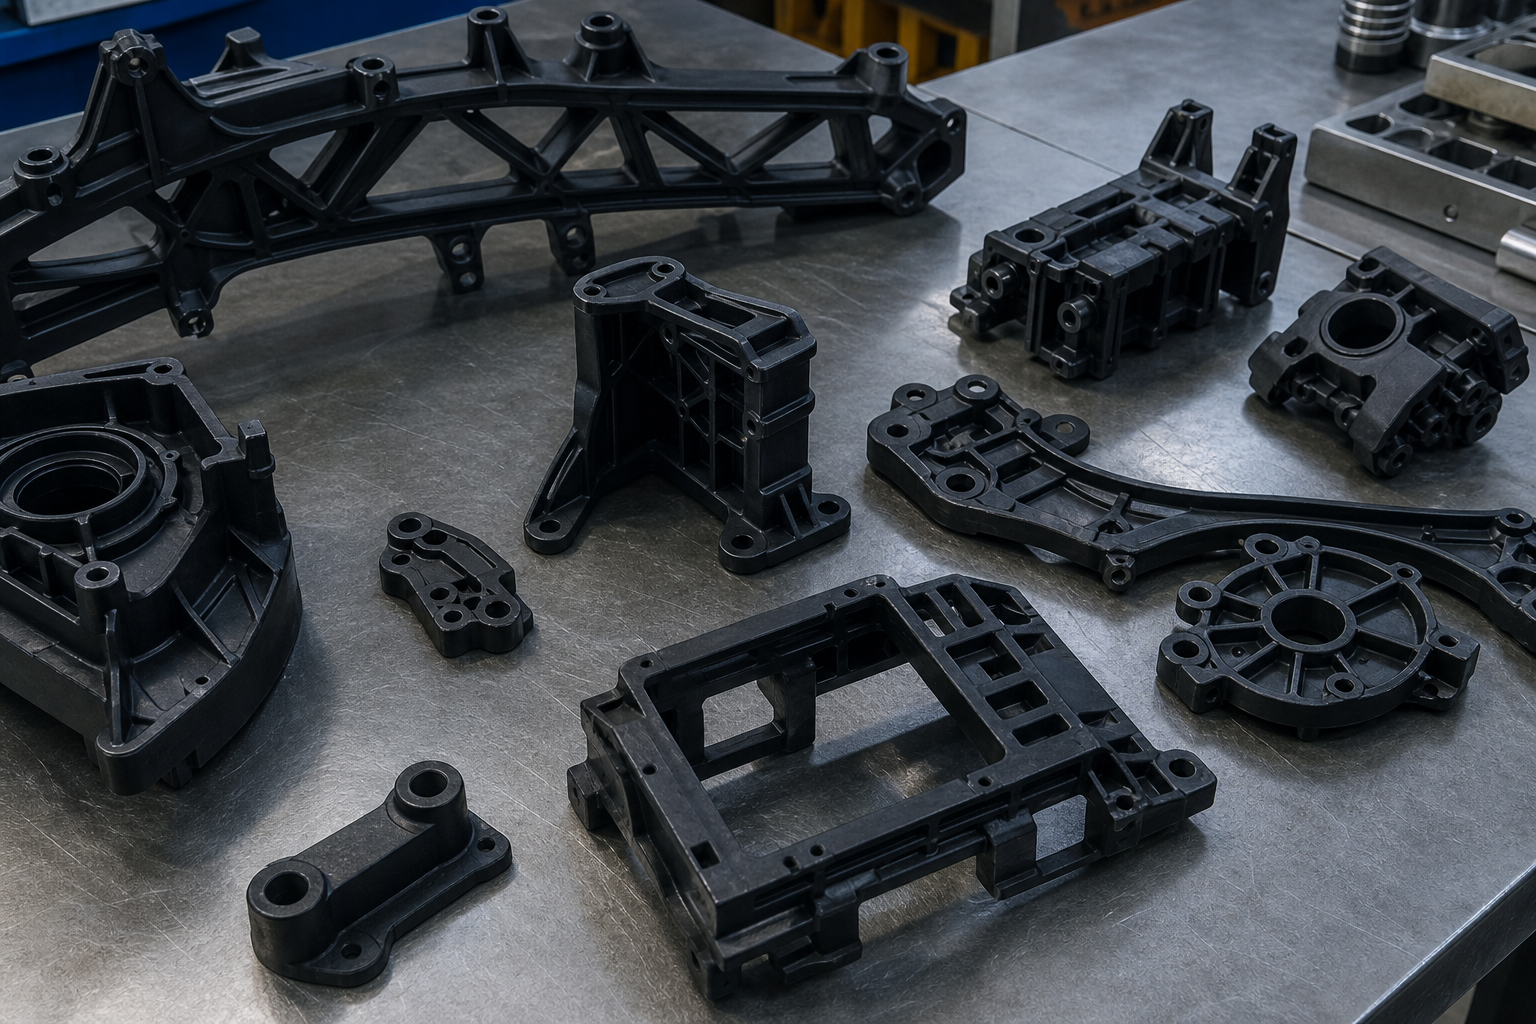
Auf einen Blick
| Klassenfamilie | Größte Stärke | Wichtigster Kompromiss | Typische Anwendung |
|---|---|---|---|
| PA6 | Gute Zähigkeit und Verarbeitbarkeit | Erhöhte Feuchtigkeitsempfindlichkeit | Allgemeine technische Bauteile und Gehäuse |
| PA66 | Höheres Wärme- und Steifigkeitsprofil | Höhere Formtemperatur und engeres Prozessfenster | Strukturelle Formteile und Komponenten unter der Motorhaube |
| PA12 | Geringere Feuchtigkeitsaufnahme und bessere Dimensionsstabilität | Höhere Materialkosten | Präzisionsteile, Steckverbinder und feuchtigkeitsempfindliche Baugruppen |
So wählen Sie den richtigen Polyamid-Typ aus
PA6 ist oft der sinnvollste Ausgangspunkt, wenn sowohl die Kosten als auch die Zähigkeit eine wichtige Rolle spielen. PA66 wird attraktiver, wenn das Bauteil höheren Betriebstemperaturen ausgesetzt ist oder eine höhere Steifigkeit erfordert. PA12 wird in der Regel gewählt, wenn Maßhaltigkeit, eine geringere Wasseraufnahme oder eine präzisere Passgenauigkeit bei der Montage wichtiger sind als möglichst niedrige Kunststoffkosten.
Gefüllte Typen beeinflussen die Entscheidung erneut. Glasgefüllte Polyamide erhöhen die Steifigkeit und verringern das Kriechen, erhöhen jedoch auch das Verformungsrisiko, den Werkzeugverschleiß und die Empfindlichkeit gegenüber der Faserausrichtung.
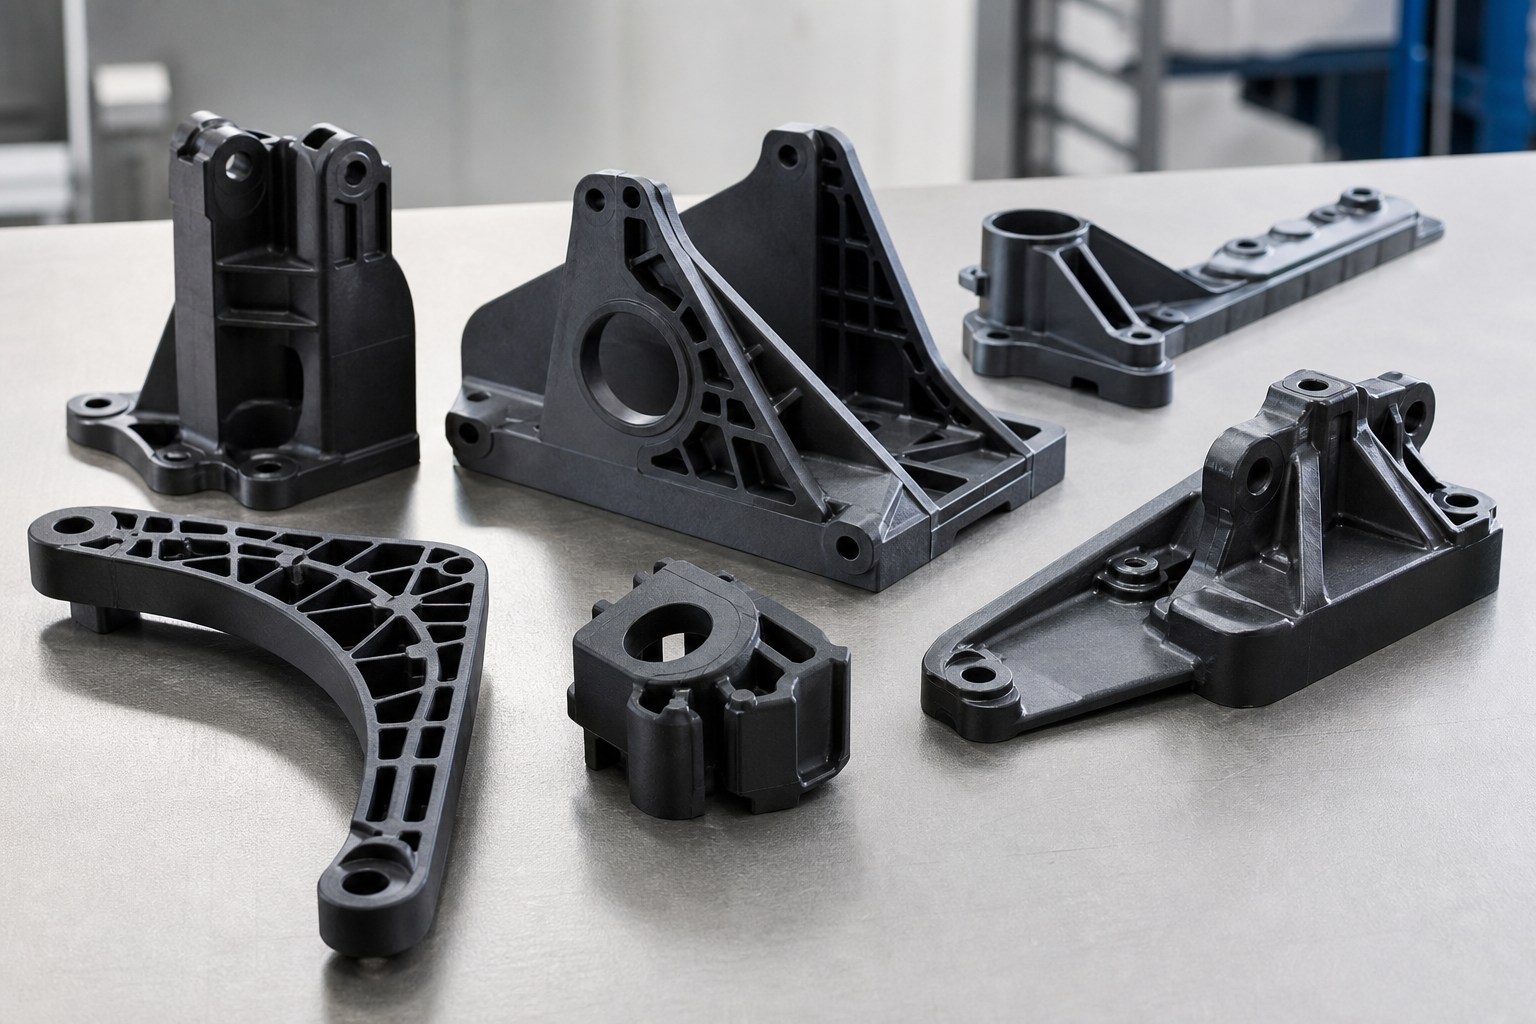
Verwenden Sie die Leitfaden zur Auswahl von Nylon-Werkstoffen für den Spritzguss um die Güteklasse mit den Belastungs-, Temperatur- und Feuchtigkeitsbedingungen des Bauteils abzugleichen.
Prüfungen zur Materialauswahl vor der Werkzeugherstellung
- Legen Sie den Nutzungszustand fest: Die Maße im trockenen Zustand, nach der Pflege oder im Freiland können voneinander abweichen.
- Den tatsächlichen Lastpfad abbilden: Die Festigkeitswerte sind nur dann von Bedeutung, wenn das Bauteil auf diese Weise belastet wird.
- Überprüfung der Feuchtigkeitsbelastung: Feuchtigkeit kann die Passform, die Steifigkeit und das Langzeitkriechen beeinflussen.
- Temperaturbereich der Form überprüfen: PA66 erfordert eine strengere Temperaturkontrolle als PA6.
- Entscheiden Sie, ob gefülltes Nylon erforderlich ist: Fügen Sie kein Glas hinzu, nur weil das Bauteil den Eindruck erweckt, tragend zu sein.
Überprüfen Sie die Leistungsumfang im Bereich Nylon-Spritzguss bei der Festlegung von Werkzeugen, Trocknung, Proben und Maßfreigabe.
Häufige Probleme beim Formen von Polyamid und deren Behebung
| Problem | Warum das so ist | Praktische Lösung |
|---|---|---|
| Passformänderungen nach dem Formvorgang | Feuchtigkeitseinflüsse verändern die Abmessungen von Nylon | Legen Sie den Zeitpunkt der Inspektion und die Maße im Betriebszustand frühzeitig fest |
| Verformtes Formteil | Wandungleichgewicht oder Anisotropie durch Füllgrad | Überprüfung der Wandübergänge, der Torposition und des Kühlkonzepts |
| Unerwartete Sprödigkeit | Falsche Körnung oder zu hohe Glasbeladung | Anforderungen an die Aufprallfestigkeit und das Einrastverhalten erneut überprüfen |
| Aufwändige Wartung der Formen | Mit Schleifmittel gefülltes Nylon führt zu Verschleiß an Einlasskanälen und Formhohlräumen | Verwenden Sie für verstärkte Stahlsorten geeigneten Werkzeugstahl und Verschleißplatten. |
PA6, PA66 und PA12 – Ein Vergleich für Einkäufer
Wenn für das Bauteil ein kostengünstiges technisches Nylon benötigt wird, ist PA6 in der Regel die erste Wahl. Wenn eine höhere thermische Stabilität gefordert ist, ist PA66 die sicherere Wahl. Wenn die Anwendung empfindlich auf feuchtigkeitsbedingte Maßänderungen reagiert, ist PA12 oft die sinnvollere Wahl, selbst bei höheren Materialkosten.
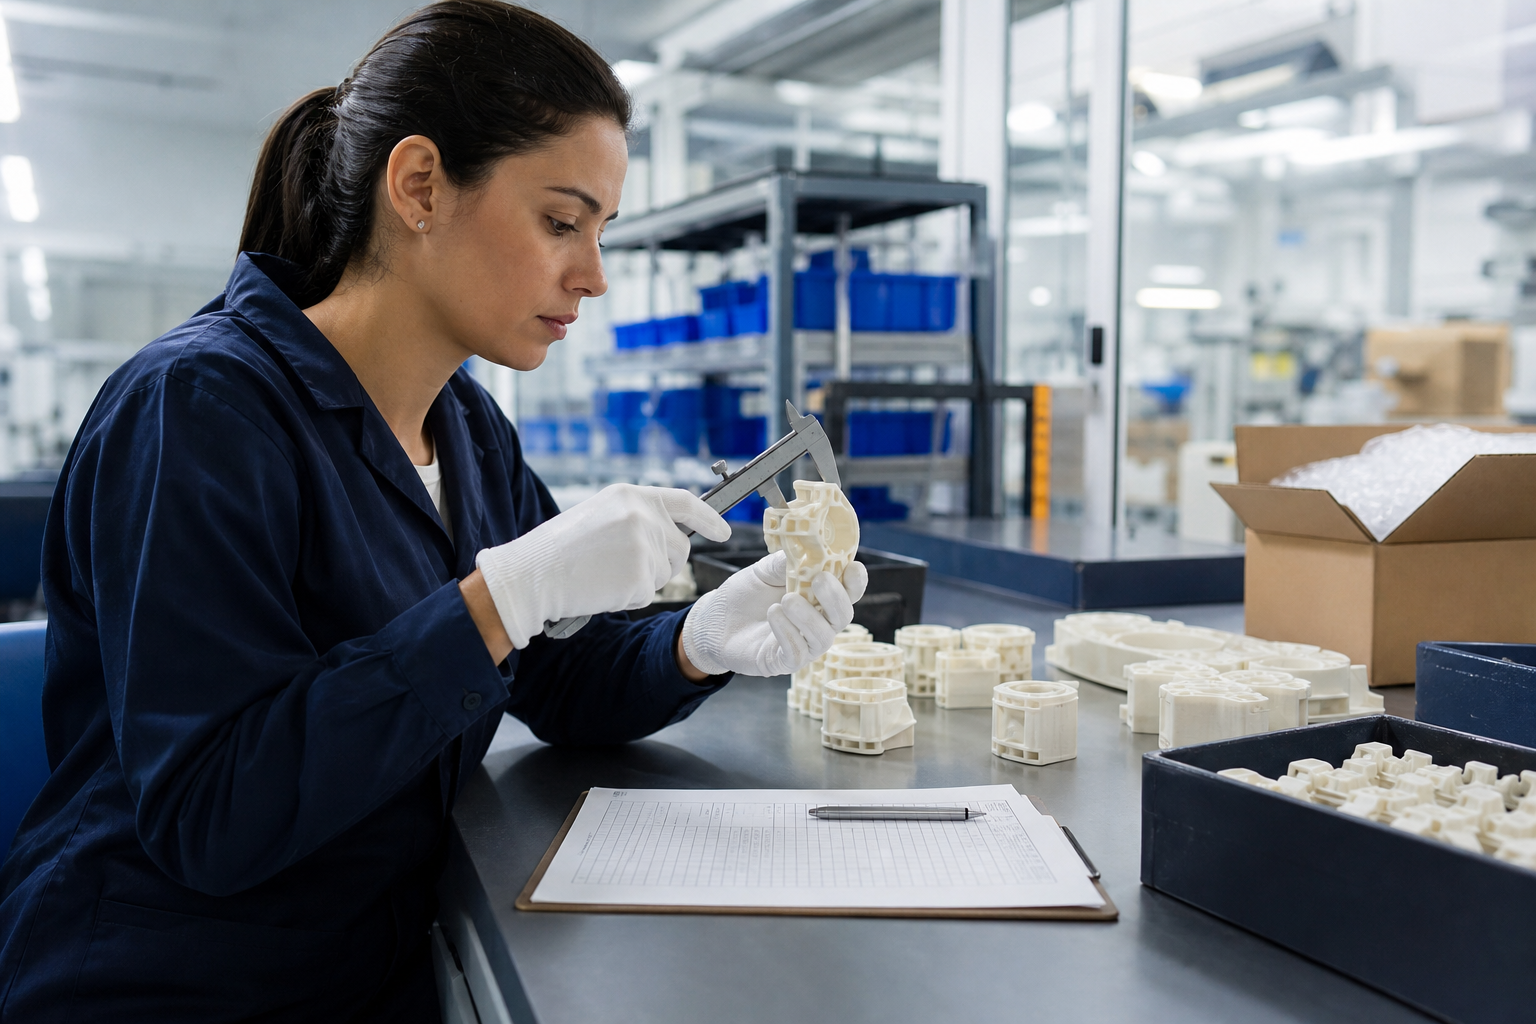
Unbefülltes PA, GF20 und CF30 in Formteilen
Beginnen Sie mit ungefülltem PA, wenn Festigkeit, Ermüdungsverhalten, Verschleiß und Oberflächenqualität ausschlaggebend für die Entscheidung sind. Verwenden Sie GF20, wenn eine moderate Steifigkeit und Schrumpfungskontrolle erforderlich sind. Verwenden Sie CF30 nur dann, wenn bestimmte Anforderungen an Steifigkeit, Gewicht, richtungsabhängigen Wärmeausdehnungskoeffizienten oder elektrische Eigenschaften die damit verbundenen Kosten und Prozessrisiken rechtfertigen.
Vergleichen Optionen für modifizierte Nylonwerkstoffe je nach der genauen Neigung und der vorgesehenen Formungsrichtung.
Häufig gestellte Fragen
Was bedeutet „Polyamid-Formguss“?
Das bedeutet, dass ein Material aus der Nylon-Familie wie PA6, PA66, PA11 oder PA12 im Spritzgussverfahren verarbeitet wird, wobei eine für das Bauteil ausgewählte, ungefüllte oder modifizierte Rezeptur zum Einsatz kommt.
Wann sollte für ein Formteil PA-GF20 verwendet werden?
Ziehen Sie GF20 in Betracht, wenn ungefüllter PA die Anforderungen hinsichtlich Durchbiegung, Kriechen oder Schwinden nicht erfüllen kann, eine stärkere Bewehrung jedoch nicht erforderlich ist.
Warum muss der Feuchtigkeitszustand definiert werden?
Die Abmessungen und das mechanische Verhalten von Nylon ändern sich unter Einwirkung von Feuchtigkeit. In der Zeichnung und im Kontrollplan sollten die Prüf- und Einsatzbedingungen festgelegt werden.
Was muss eine Angebotsanfrage für Polyamid-Formteile enthalten?
Fügen Sie die Zeichnung, die genaue oder vorgeschriebene Güteklasse, die jährliche Menge, die Einsatzbedingungen, die kritischen Abmessungen, das Erscheinungsbild, Einlegeteile, Zulassungen, einen Musterplan und die Qualitätsunterlagen bei.
Eine Überprüfung der Polyamid-Formteile anfordern
Für ein Formteil aus PA6, PA66 oder PA12 senden Sie uns bitte die Zeichnung sowie die Vorgaben zur Materialauswahl zu. Nylon Plastic kann gemeinsam mit Ihnen die Materialsorte, die Verstärkung, die Formkonstruktion, die Trocknung, die Probenahme und die Maßfreigabe prüfen.
Was vor der Angebotserstellung zu klären und zu vereinbaren ist
Nylon Plastic ist seit 2005 in den Bereichen Materialmodifizierung und Fertigung von Kunststofffertigteilen tätig. Dies ermöglicht es Einkäufern, die Wahl des Kunststoffs mit der Auswahl der Sorte, der Formkonstruktion, der Trocknung, der Mustererstellung und der Maßprüfung zu verknüpfen, anstatt eine Sorte lediglich aufgrund des Markennamens oder eines einzelnen Wertes aus dem Datenblatt zu genehmigen.
- Geben Sie die CAD-Daten und Zeichnungsrevisionen, die genaue oder geltende Güteklasse, zulässige Alternativen, die anfängliche und jährliche Menge, den Bestimmungsort sowie den angestrebten Zeitplan an.
- Markieren Sie Belastungsrichtung, Temperatur, Luftfeuchtigkeit, chemische Belastung, kritische Passungen, Sichtbereiche, Angüsse, Schweißnähte und Einsätze.
- Legen Sie fest, ob es sich um eine Trocken- oder konditionierte Messung handelt, welches Verfahren zur Probenfreigabe angewendet wird, welche TDS- und Chargen-COA-Angaben erforderlich sind sowie die Rückverfolgbarkeit und die Unterlagen zur Chargenfreigabe.
Im Rahmen der Prüfung können die ungefüllten Typen PA, PA-GF20 und PA-CF30 miteinander verglichen werden; alternativ kann eine kundenspezifische Compoundierung in Betracht gezogen werden, falls ein Standardtyp die Anforderungen nicht erfüllt. Legen Sie Harz, Werkzeuge, Muster, Konditionierung und Prüfung als separate Angebotspositionen fest, bevor Sie die Form freigeben.