Polycarbonate 3D printing requires a compatible printer, dry filament and grade-specific process validation before approving functional parts.
Was ist Polycarbonat (PC)-Filament?
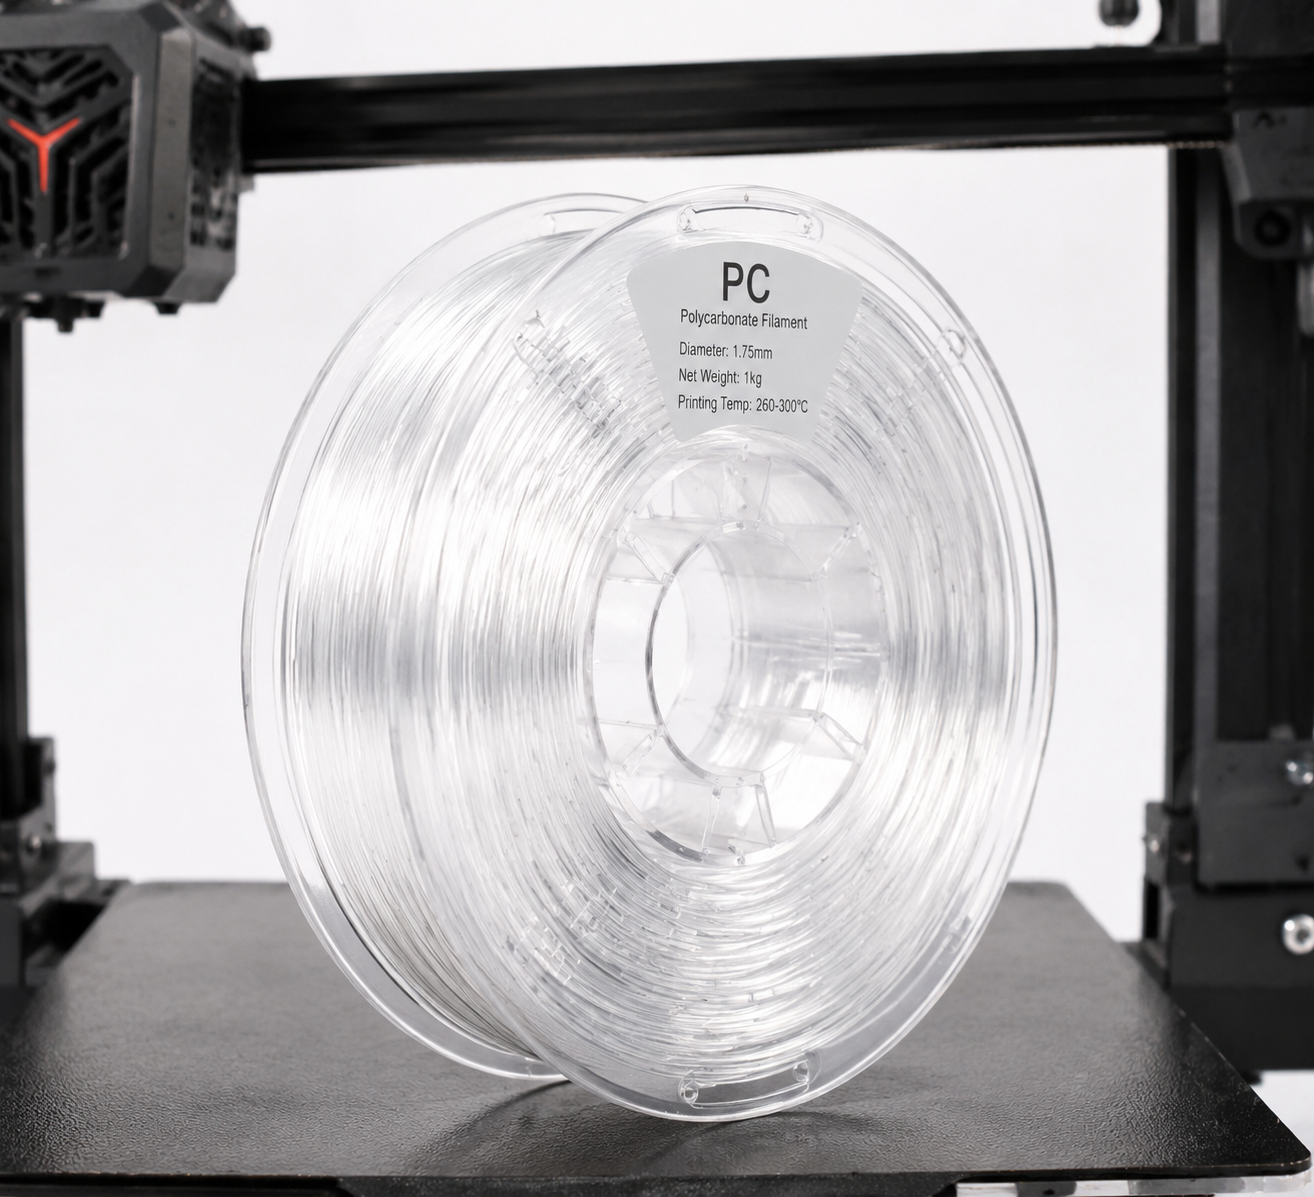
Der 3D-Druck mit PC-Filament ist der nächste Schritt, wenn PLA, PETG und ABS Ihre Anforderungen an Festigkeit oder Hitzebeständigkeit nicht mehr erfüllen. Polycarbonat (PC)-Filament ist einer der festesten und schlagfestesten Thermoplaste, die für den Desktop-3D-Druck erhältlich sind. Wenn Sie schon einmal mit ABS oder PETG gearbeitet haben und sich mehr Festigkeit, höhere Hitzebeständigkeit oder bessere optische Klarheit gewünscht haben, ist PC der logische nächste Schritt.
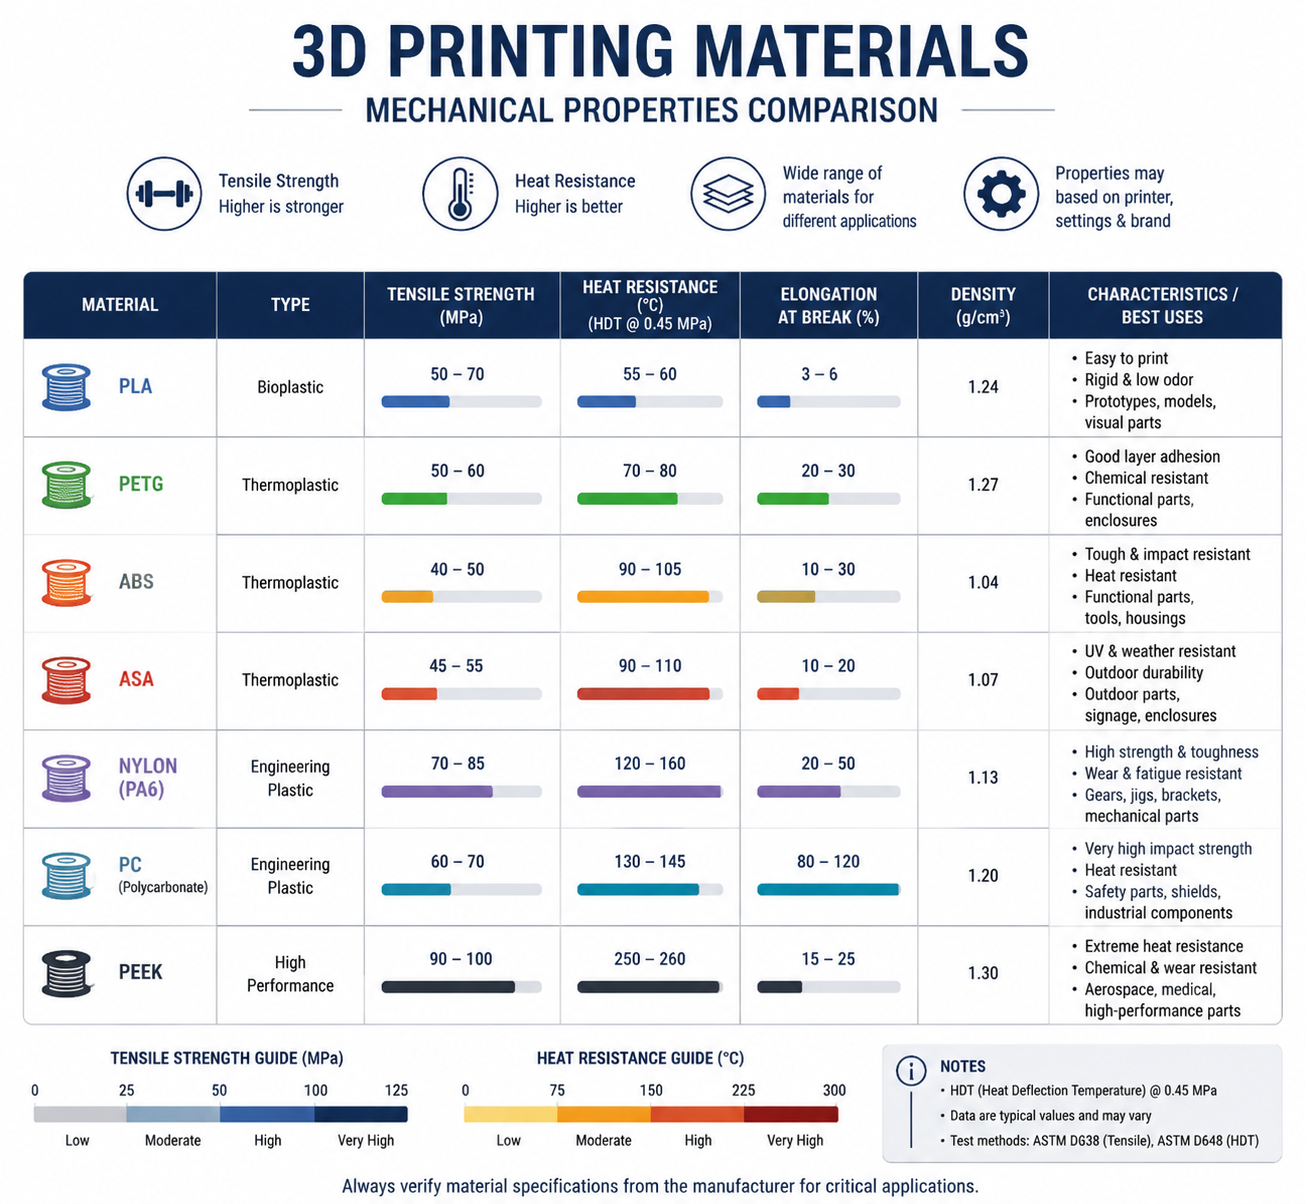
PC-Filament schließt die Lücke zwischen Materialien für den Endverbraucher wie PLA und PETG und technischen Kunststoffen für den industriellen Einsatz wie PEEK und PEI. Es bietet eine einzigartige Kombination von Eigenschaften: extreme Schlagzähigkeit (bis zu 200-mal so hoch wie bei Glas), hohe Zugfestigkeit (55–75 MPa), eine Glasübergangstemperatur von etwa 147 °C und eine natürliche Transparenz, die nur wenige andere druckbare Filamente erreichen. Wenn Sie den nächsten Schritt in Richtung höherer Betriebstemperaturen in Betracht ziehen, ist unser PEEK-Filamentführung und Vergleich der Die besten 3D-Drucker für technische Werkstoffe Hilft dabei, abzugrenzen, wo der PC aufhört und echte Hochtemperatursysteme beginnen.
Wenn Ihr unmittelbares Problem darin besteht, die genauen Einstellungen für Düse, Druckbett und Kammerfenster zu ermitteln, nutzen Sie unsere separate Leitfaden zur Drucktemperatur für den PC neben diesem umfassenderen Überblick über die Materialien.
Für Beschaffungsteams und Produktingenieure lautet die entscheidende Frage, ob Sie einen reinen PC oder ein einfacher zu verarbeitendes PC-ABS-Mischung, oder ein gefülltes Material wie PC-CF. Die richtige Wahl hängt von der Hitzebeständigkeit, den Anforderungen an die Schlagzähigkeit, der Eignung für Gehäuse und dem akzeptablen Verformungsrisiko ab. Wenn Ihre unmittelbare Aufgabe darin besteht, das Prozessfenster einzustellen, springen Sie zu unserem Leitfaden zur Drucktemperatur für den PC für eine schnellere Antwort mit Schwerpunkt auf der Einrichtung.
Bei Nylon Plastic bieten wir neben unserem umfassenden Sortiment an Nylon- und Hochleistungswerkstoffen auch PC-Filamente in technischer Qualität an und unterstützen damit Hersteller und fortgeschrittene Hobbybastler dabei, die Grenzen des Möglichen im Desktop-3D-Druck zu erweitern.
Die Eigenschaften von PC-Filamenten auf einen Blick
| Eigenschaft | Polycarbonat (PC) | ABS (zur Information) | PETG (zur Information) |
|---|---|---|---|
| Zugfestigkeit | 55–75 MPa | 35–45 MPa | 45–55 MPa |
| Biegemodus | 2.200–2.500 MPa | 1.700–2.100 MPa | 1.500–2.000 MPa |
| Schlagzähigkeit (Izod) | 600–900 J/m | 150–300 J/m | 70–100 J/m |
| Glasübergangstemperatur (Tg) | 147 °C | 105 °C | 80°C |
| Wärmeformbeständigkeitstemperatur (HDT bei 0,45 MPa) | 130–140 °C | 90–100 °C | 68–70 °C |
| Dichte | 1,20 g/cm³ | 1,04 g/cm³ | 1,27 g/cm³ |
| Optische Klarheit | Transparent (naturfarben) | Undurchsichtig | Durchscheinend bis transparent |
| UV-Beständigkeit | Mäßig (UV-Stabilisator hinzufügen) | Schlecht (verfärbt sich schnell gelb) | Gut |
Was PC-Filament auszeichnet, ist seine Schlagfestigkeit. Mit einer Izod-Schlagzähigkeit von 600–900 J/m absorbiert es Stöße und plötzliche Belastungen weitaus besser als PLA, PETG oder sogar ABS. Deshalb ist Polycarbonat das Material der Wahl für Schutzbrillen, kugelsichere Verglasungen und Elektrogehäuse – und eignet sich hervorragend für den 3D-Druck von Funktionsteilen.
Erforderliche Druckerspezifikationen für PC-Filament
Nicht jeder 3D-Drucker kann PC-Filament drucken. Bevor Sie eine Spule kaufen, vergewissern Sie sich, dass Ihre Anlage diese Mindestanforderungen erfüllt:
Hotend-Temperatur: 260–310 °C
PC-Filament wird je nach Marke und spezifischer Zusammensetzung bei 260–310 °C gedruckt. Das bedeutet, dass Ihr Hotend über einen vollständig aus Metall gefertigten Heatbreak verfügen muss – PTFE-ausgekleidete Hotends zersetzen sich oberhalb von 240 °C schnell und setzen giftige Dämpfe frei. Wenn Ihr Drucker über ein serienmäßiges, mit PTFE ausgekleidetes Hotend verfügt (wie es bei Einsteigermodellen wie dem Ender 3 üblich ist), müssen Sie vor dem Drucken von PC auf ein Hotend aus Vollmetall umrüsten.
Beheiztes Druckbett: 90–120 °C
Ein beheizbares Druckbett, das Temperaturen von 90–120 °C halten kann, ist für die Haftung des PC-Materials und zur Vermeidung von Verformungen unerlässlich. Viele preisgünstige Drucker erreichen auf dem Druckbett maximal 100 °C, was für kleinere PC-Drucke zwar ausreichen mag, bei größeren Teilen jedoch an die Grenzen stößt. Eine geschlossene Baukammer wird dringend empfohlen, um die Umgebungstemperatur konstant zu halten und Verformungen zu reduzieren.
Gehäuse: Dringend empfohlen
PC-Filament verzieht sich stark, wenn die thermischen Bedingungen nicht konstant sind. Ein Gehäuse sorgt für eine stabile Umgebungstemperatur und verhindert, dass Zugluft zu einer Schichtablösung führt. Falls Ihr Drucker nicht über ein integriertes Gehäuse verfügt, kann im Notfall auch ein selbstgebautes Gehäuse (Pappkarton, Fotozelt oder ein aus einem IKEA-Lack-Tisch gebasteltes Gehäuse) ausreichen – achten Sie jedoch darauf, dass die Umgebungstemperatur im Inneren der Kammer mindestens 45–60 °C beträgt. Sollten sich Probleme wie das Abheben der Ecken und Schrumpfspannungen immer wiederholen, bietet unser Leitfaden zur Verformung beim 3D-Druck geht näher auf die Strategie zum Wärmemanagement ein.
Aufbauoberfläche: PEI, Garolite oder PC-spezifischer Klebstoff
PC haftet bei 100–110 °C gut auf PEI-beschichteten Federstahlplatten. Garolite (G10/FR4) ist eine weitere hervorragende Oberfläche – tragen Sie als Trennmittel eine dünne Schicht PVA-Klebestift auf. Glas mit Klebestift funktioniert ebenfalls, weist jedoch bei großen Teilen eine höhere Ausfallrate auf. Vermeiden Sie es, PC direkt auf blankes Glas oder Oberflächen vom Typ BuildTak zu drucken, da die starke Haftung sowohl das Teil als auch das Druckbett beim Ablösen beschädigen kann.
Material der Düse: Gehärteter Stahl (empfohlen)
Reines PC-Filament ist nicht abrasiv, daher eignet sich eine Standarddüse aus Messing problemlos. Viele PC-Mischungen – insbesondere PC-CF (mit Kohlefaser gefüllt) und PC-GF (mit Glasfaser gefüllt) – sind jedoch stark abrasiv. Wenn Sie vorhaben, gefüllte PC-Varianten zu drucken, sollten Sie auf eine Düse aus gehärtetem Stahl oder mit Rubinspitze umsteigen.
| Anforderung | Minimum | Empfohlen |
|---|---|---|
| Hotend-Temperatur | 260 °C | 280–300 °C |
| Temperatur im Bett | 90 °C | 100–110 °C |
| Hotend-Typ | Vollmetall | Vollmetall + gehärtete Düse |
| Gehege | Selbstgebautes Gehäuse (Pappkarton) | Beheiztes Gehäuse (45–60 °C) |
| Oberfläche bauen | PEI + Klebestift | Garolite (G10) mit PVA |
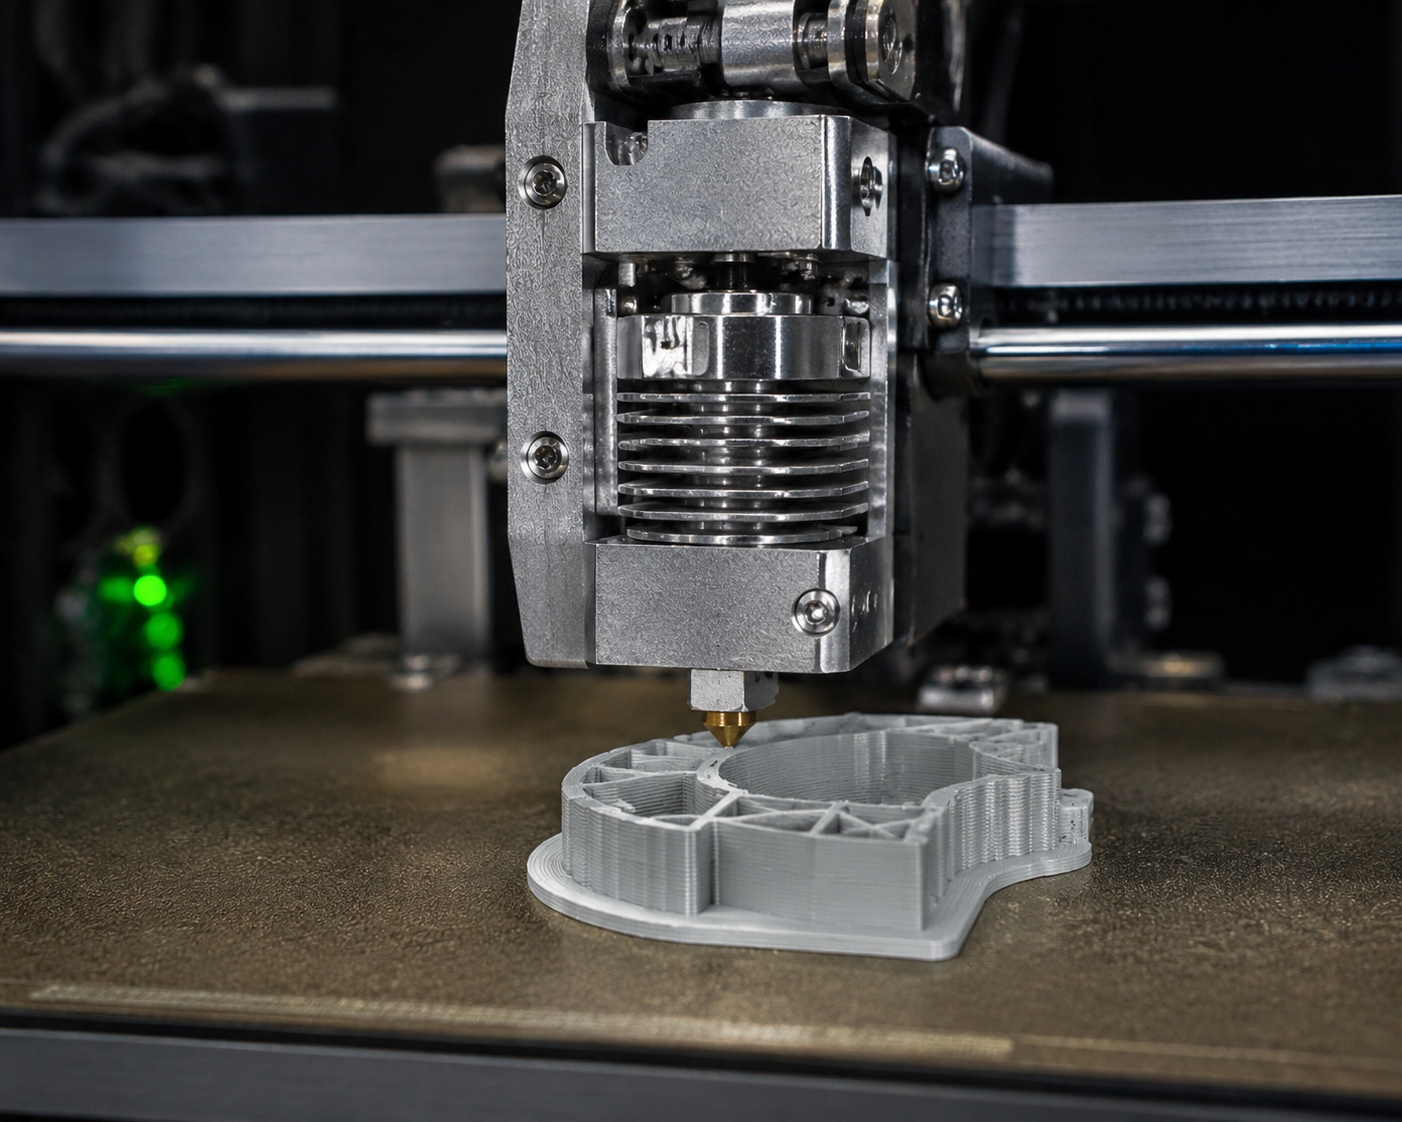
Druckeinstellungen für PC-Filamente: Ein praktischer Leitfaden
Düsentemperatur: Beginnen Sie bei 270 °C
Die meisten PC-Filamente lassen sich gut bei Temperaturen zwischen 260 °C und 310 °C drucken. Beginnen Sie Ihren ersten Testdruck bei 270 °C und drucken Sie einen Temperaturturm, um die optimale Einstellung für Ihre jeweilige Filamentmarke zu ermitteln. Höhere Temperaturen verbessern die Schichthaftung, führen jedoch zu verstärktem Auslaufen und Fadenbildung; niedrigere Temperaturen verringern die Fadenbildung, bergen jedoch das Risiko einer schlechten Verbindung zwischen den Schichten.
Anzeichen für eine zu niedrige Temperatur: schlechte Haftung der Schichten, Ablösung während des Druckvorgangs oder eine matte/stumpfe Oberflächenbeschaffenheit. Anzeichen für eine zu hohe Temperatur: übermäßiges Fadenziehen, Blasenbildung, Vergilbung/Verbrennungen oder verkohlte Ablagerungen an der Düse.
Betttemperatur: 100–110 °C
Stellen Sie die Druckbetttemperatur für die erste Schicht auf 100 °C ein und reduzieren Sie sie anschließend für den Rest des Druckvorgangs auf 90–100 °C. Bei großen Teilen (mit einer Abmessung von mehr als 150 mm) sollten Sie während des gesamten Druckvorgangs eine Temperatur von 110 °C beibehalten, um die Haftung zu maximieren und Verformungen zu minimieren.
Druckgeschwindigkeit: Verlangsamen
PC-Filament lässt sich am besten bei niedrigeren Geschwindigkeiten drucken: 30–50 mm/s für die Umrandung und 40–60 mm/s für die Füllung. Die erste Schicht sollte noch langsamer gedruckt werden – 20–25 mm/s ohne Lüfter. Im Gegensatz zu PLA, das von einer intensiven Kühlung des Druckteils profitiert, benötigt PC Zeit, damit jede Schicht ordnungsgemäß mit der darunterliegenden Schicht verschmelzen kann.
Lüfter: Aus oder sehr niedrig
Schalten Sie den Teilkühlventilator für die ersten 3–5 Schichten aus und lassen Sie ihn anschließend nur bei Bedarf für Brücken und Überhänge mit maximal 20–30% laufen. Übermäßige Kühlung ist die Hauptursache für Verziehen und Schichtablösung bei PC – stellen Sie sich das wie den Druck von ABS vor, jedoch mit noch geringerer Kühltoleranz.
Einstellungen für den Rückzug
PC neigt weniger zum Fadenziehen als PETG, profitiert aber dennoch von einer korrekten Rückzugseinstellung. Für Direktantrieb-Extruder: 1–2 mm Rückzugsweg bei 30–40 mm/s. Für Bowden-Konfigurationen: 4–6 mm Rückzugsweg bei 40–50 mm/s. Wenn Fadenbildung auftritt, erhöhen Sie den Rückzugsweg, bevor Sie die Temperatur anpassen.
Trocknen: Unverzichtbar
PC-Filament ist mäßig hygroskopisch – es nimmt Feuchtigkeit aus der Luft auf, und feuchtes PC lässt sich nur sehr schlecht drucken. Blasen, Knallgeräusche aus der Düse, schlechte Schichthaftung und eine raue Oberflächenbeschaffenheit deuten allesamt auf feuchtes Filament hin. Trocknen Sie PC-Filament vor dem Drucken 4–6 Stunden lang bei 80–100 °C und bewahren Sie es in einem verschlossenen Behälter mit Trockenmittel auf. Drucken Sie nach Möglichkeit direkt aus einem Filamenttrockner. Unser Anleitung zum Trocknen von Nylon ist hier ebenfalls eine nützliche Informationsquelle, da dieselben Vorschriften zur Lagerung in verschlossenen Behältern auch für andere hygroskopische technische Filamente gelten.
| Einstellung | Ausgangswert | Anmerkungen |
|---|---|---|
| Düsentemperatur | 270 °C | Drucken Sie einen Temperaturturm aus, um die Einstellungen zu optimieren |
| Temperatur im Bett | 100 °C (erste Schicht: 110 °C) | Bei großen Teilen die Temperatur von 110 °C beibehalten |
| Druckgeschwindigkeit | 40 mm/s | Erste Schicht mit 25 mm/s |
| Kühlgebläse | 0–20% | In den ersten 3–5 Schichten ausgeschaltet; danach nur noch minimal |
| Rückzug (Direktantrieb) | 1,5 mm bei 35 mm/s | Bowden: 5 mm bei 45 mm/s |
| Trocknen | 80–100 °C für 4–6 Stunden | In einem verschlossenen Behälter mit Trockenmittel aufbewahren |
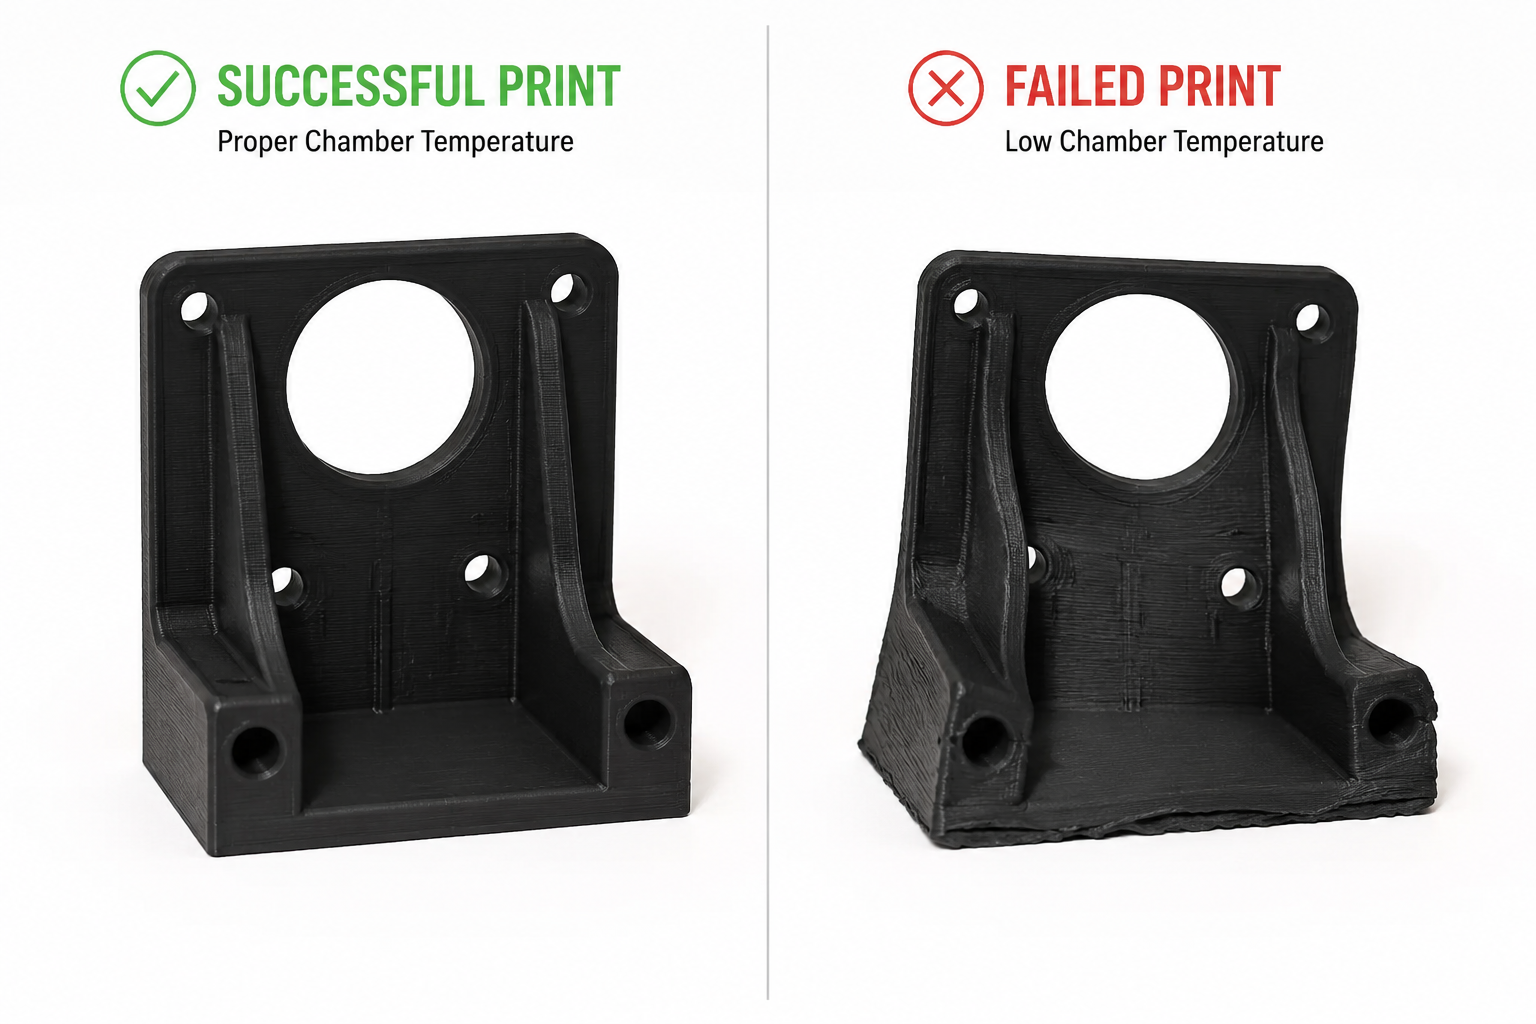
Häufige Probleme mit PC-Filamenten und deren Lösungen
Schären und Abheben
Grund: Unzureichende Haftung am Druckbett oder Schwankungen der Umgebungstemperatur. PC weist einen relativ hohen Wärmeausdehnungskoeffizienten auf, was bedeutet, dass es beim Abkühlen deutlich schrumpft.
Lösung: Erhöhen Sie die Betttemperatur auf 110 °C, verwenden Sie ein Gehäuse, fügen Sie einen 10 mm breiten Rand hinzu und tragen Sie eine dünne Schicht PVA-Klebestift auf die Bauplatte auf. Bei hartnäckigem Verziehen bei großen Teilen verwenden Sie einen Hitzeschild (in den meisten Slicern als Einstellung verfügbar), um die Wärme um den Druck herum einzuschließen.
Schichtablösung (Abreißen zwischen den Schichten)
Grund: Die Drucktemperatur ist zu niedrig oder der Lüfter läuft zu stark. Die Schichten kühlen ab, bevor sie sich richtig mit der vorherigen Schicht verbunden haben.
Lösung: Erhöhen Sie die Düsentemperatur um 5–10 °C, schalten Sie die Teilekühlung vollständig aus, verringern Sie die Druckgeschwindigkeit um 10–15 mm/s und stellen Sie sicher, dass im Gehäuse eine konstante Umgebungstemperatur herrscht.
Feuchtigkeitsbedingte Mängel (Blasen, Aufplatzen, raue Oberfläche)
Grund: Feuchtes Filament. PC nimmt innerhalb von 24–48 Stunden nach der Exposition Feuchtigkeit aus der Umgebungsluft auf.
Lösung: Trocknen Sie das Filament 4–6 Stunden lang bei 80–100 °C. Drucken Sie direkt aus einem bei 70 °C betriebenen Filamenttrockner. Bewahren Sie unbenutztes Filament in einem vakuumversiegelten Beutel mit frischem Trockenmittel auf.
Fadenbildung und Auslaufen
Grund: Zu hohe Temperatur, unzureichender Rückzug oder feuchtes Filament.
Lösung: Senken Sie die Düsentemperatur in Schritten von 5 °C, erhöhen Sie den Rückzugsweg um 0,5 mm und stellen Sie sicher, dass das Filament ausreichend getrocknet ist. PC neigt weniger zum Fadenziehen als PETG, erfordert aber dennoch eine Feinabstimmung.
PC-Filamentvarianten: PC-ABS, PC-CF, PC-GF und weitere
Reines PC-Filament ist hervorragend, doch verschiedene Mischungen auf PC-Basis erweitern dessen Einsatzmöglichkeiten:
PC-ABS-Mischung
PC-ABS-Mischungen verbinden die Hitzebeständigkeit und Schlagzähigkeit von Polycarbonat mit der besseren Druckbarkeit und den geringeren Kosten von ABS. Typische Drucktemperatur: 250–270 °C, Druckbett: 100–110 °C. PC-ABS lässt sich leichter drucken als reines PC (weniger Verzug) und behält dabei die meisten mechanischen Vorteile bei. Zu den gängigen Anwendungsbereichen zählen Innenausstattungsteile für Fahrzeuge und Gehäuse für Unterhaltungselektronik.
PC-CF (mit Kohlefaser verstärkt)
Durch die Zugabe von 10–20%-Kohlefaser zu PC wird die Steifigkeit deutlich erhöht (der Biegemodul kann 6.000 MPa überschreiten) und das Verziehen durch die Verringerung des Wärmeausdehnungskoeffizienten reduziert. Nachteile: Das Filament wird spröde (geringere Schlagzähigkeit), stark abrasiv (erfordert eine gehärtete Düse) und verliert an Transparenz (wird schwarz/matt). PC-CF eignet sich ideal für strukturelle Halterungen, Drohnenrahmen sowie Vorrichtungen und Halterungen, bei denen die Steifigkeit wichtiger ist als die Schlagzähigkeit.
PC-GF (glasfaserverstärkt)
Glasfaserverstärktes PC bietet ähnliche Steifigkeitsverbesserungen wie PC-CF, ist jedoch kostengünstiger und weist eine bessere Schlagzähigkeit auf. PC-GF ist zudem abrasiv, weshalb eine gehärtete Düse erforderlich ist. Es wird häufig für industrielle Werkzeuge, funktionale Prototypen und Bauteile verwendet, die bei erhöhten Temperaturen Maßhaltigkeit erfordern.
PC-PBT- und PC-PET-Mischungen
Weniger verbreitet, aber erwähnenswert: PC-PBT-Mischungen bieten eine bessere Chemikalienbeständigkeit als reines PC, während PC-PET-Mischungen die Festigkeit von PC mit der guten Bedruckbarkeit von PET verbinden. Hierbei handelt es sich um Spezialwerkstoffe für bestimmte Anwendungen wie chemikalienbeständige Gehäuse und Bauteile mit Lebensmittelkontakt (vorbehaltlich der Überprüfung der FDA-Konformität).
| Variante | Hauptvorteil | Abwägung | Düse |
|---|---|---|---|
| Reiner PC | Transparenz, Schlagfestigkeit | Schrägstellung, hohe Temperatur erforderlich | Messing OK |
| PC-ABS | Einfacher zu drucken, kostengünstiger | Etwas geringere Hitzebeständigkeit | Messing OK |
| PC-CF | Extreme Steifigkeit, geringe Verformung | Spröde, scheuernd, undurchsichtig | Gehärteter Stahl erforderlich |
| PC-GF | Gute Steifigkeit, geringere Kosten | Rau, undurchsichtig | Gehärteter Stahl erforderlich |
| PC-PBT | Chemikalienbeständigkeit | Seltener, schwerer zu beschaffen | Messing OK |
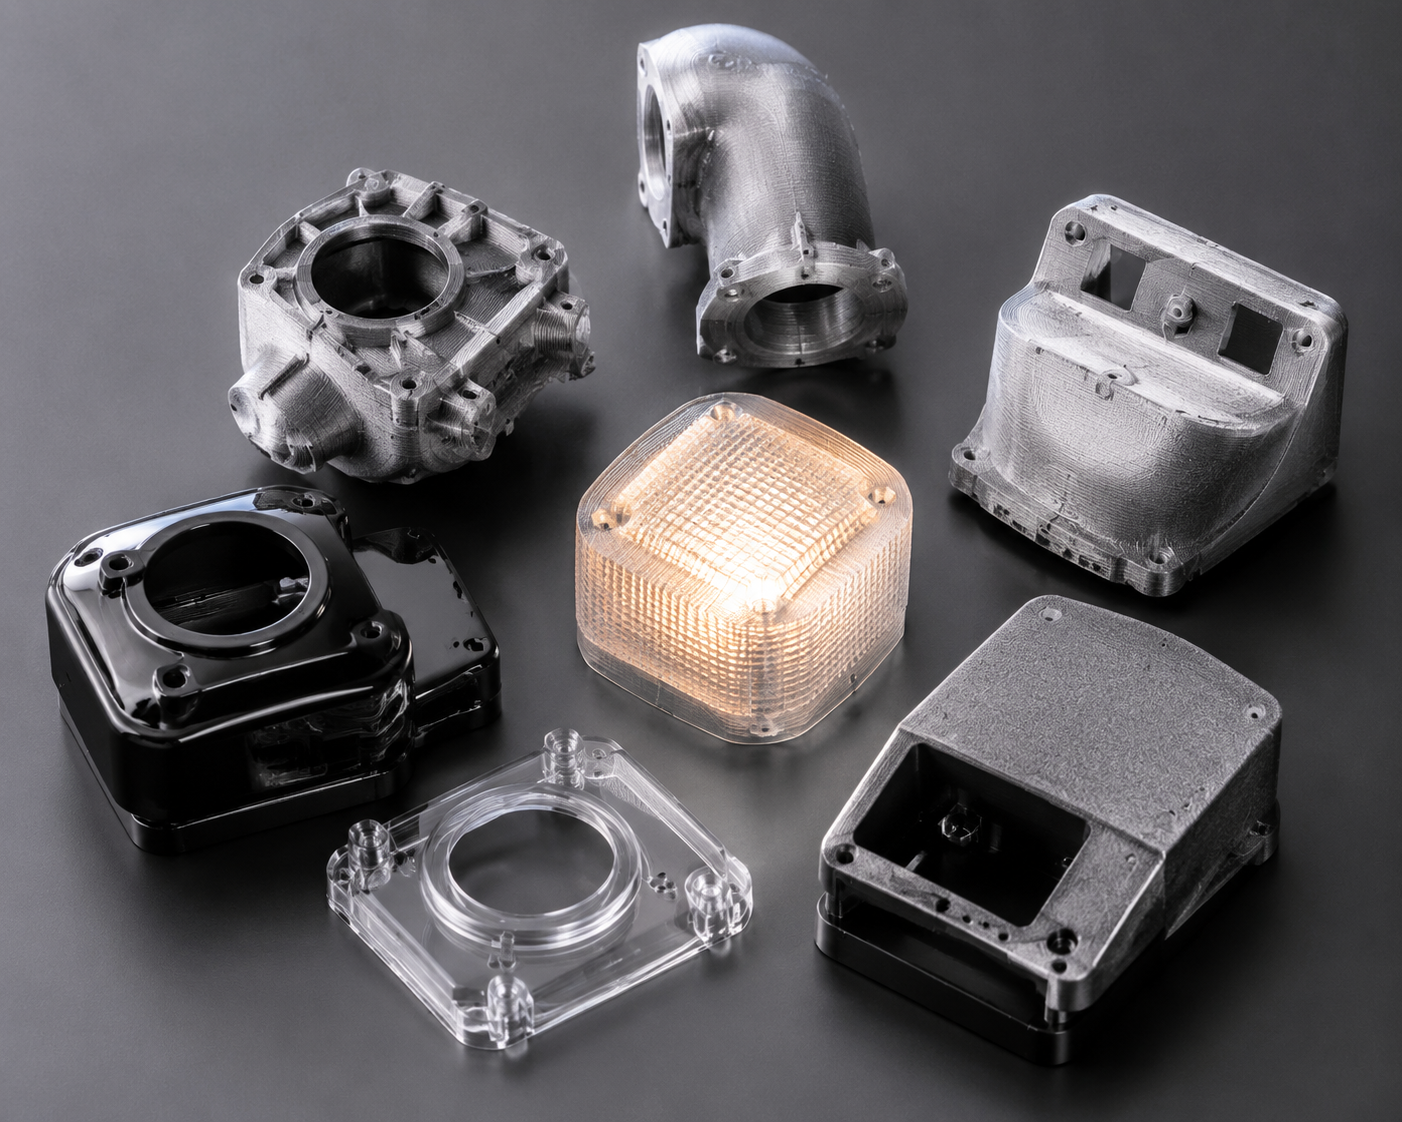
PC im Vergleich zu anderen Hochtemperatur-Filamenten: Wann hat PC die Nase vorn?
PC-Filament liegt genau in der Mitte zwischen Materialien der Mittelklasse (ABS, PETG) und Filamenten der Spitzenklasse (PEEK, PEI). Hier ein Vergleich:
| Material | Drucktemperatur | Tg / HDT | Kosten pro kg | Am besten für |
|---|---|---|---|---|
| PC | 260–310 °C | 147 °C / 138 °C | $35–60 | Schlagfeste Funktionsteile, transparente Prototypen |
| ABS | 230–260 °C | 105 °C / 98 °C | $15–25 | Kostengünstige Gehäuse, allgemeine Prototypenfertigung |
| ASA | 240–260 °C | 105 °C / 95 °C | $25–40 | Teile für den Außenbereich, die UV-beständig sein müssen |
| Nylon (PA6) | 250–280 °C | 50–60 °C / 160 °C | $30–50 | Verschleißteile, Zahnräder, flexible Bauteile |
| PEI (Ultem) | 350–390 °C | 217 °C / 200 °C | $150–250 | Luft- und Raumfahrt, Medizin, extreme Umgebungsbedingungen |
| PEEK | 360–410 °C | 143 °C / 250 °C+ | $400–800 | Anwendungen mit höchster Leistungsfähigkeit |
Wählen Sie „PC“, wenn: Sie benötigen eine Schlagfestigkeit, die ABS nicht bieten kann, eine Transparenz, die Nylon nicht bietet, oder eine Hitzebeständigkeit, die PETG nicht aufweist — und Ihr Drucker kann die erforderlichen Temperaturen mit einem Gehäuse aufrechterhalten.
PC überspringen, wenn: Ihr Drucker verfügt nicht über ein Hotend und ein Gehäuse aus Vollmetall, Sie benötigen maximale Chemikalienbeständigkeit (verwenden Sie Nylon oder PEI) oder Sie drucken flexible Teile (verwenden Sie stattdessen TPU oder Nylon).
Die besten PC-Filament-Marken im Jahr 2026
Es gibt mehrere Hersteller, die zuverlässiges PC-Filament produzieren. Basierend auf Tests der Community und praktischen Erfahrungen:
- Prusament PC Blend — Die von Prusa selbst entwickelte PC-Mischung lässt sich bei 260–280 °C mit hervorragender Konsistenz drucken und gehört zu den PC-Filamenten, die sich auf entsprechend ausgestatteten Druckern am einfachsten verarbeiten lassen.
- Polymaker PolyMax PC — Bekannt für hervorragende Schichthaftung und Schlagfestigkeit; wird bei 250–270 °C gedruckt und weist auf PEI eine gute Haftung auf dem Druckbett auf.
- 3DXTech PC — PC und PC-Mischungen in Industriequalität (PC-CF, PC-GF), hergestellt in den USA mit engen Durchmessertoleranzen; erfordern in der Regel 280–310 °C.
- eSUN ePC — Eine kostengünstigere Variante, die bei 250–270 °C druckt und sich für Anwender eignet, die von ABS/PETG auf PC umsteigen. Etwas geringere Hitzebeständigkeit als bei Premium-Marken.
- Bambu Lab PC — Optimiert für geschlossene Drucker von Bambu Lab mit RFID-Spulenerkennung; druckt zuverlässig bei 270–290 °C.
Achten Sie beim Einkauf von PC-Filament vor allem auf einen gleichbleibenden Durchmesser (innerhalb von ±0,03 mm), eine ordnungsgemäße vakuumversiegelte Verpackung mit Trockenmittel sowie einen Hersteller, der ein detailliertes technisches Datenblatt (TDS) mit Angaben zu den mechanischen Eigenschaften bereitstellt.
Sicherheitshinweise beim Drucken mit PC-Filament
Beim Drucken mit PC-Filament entstehen Dämpfe, die zwar weniger unmittelbar giftig sind als ABS-Dämpfe, dennoch aber eine Belüftung erfordern. Wichtige Sicherheitsmaßnahmen:
- Drucken Sie in einem gut belüfteten Raum oder verwenden Sie eine Abschirmhaube mit Absauganlage (HEPA-Filter + Aktivkohlefilter).
- Vermeiden Sie längeren Kontakt mit Druckdämpfen in unbelüfteten Räumen – Bisphenol A (BPA) ist ein Bestandteil von Polycarbonat, und obwohl das Risiko beim FDM-Druck im Vergleich zur industriellen Verarbeitung gering ist, ist Vorsicht geboten.
- Das PC-Filament darf nicht verbrennen oder über die empfohlenen Temperaturen hinaus erhitzt werden – bei etwa 350 °C setzt die thermische Zersetzung ein, bei der potenziell schädliche Verbindungen entstehen.
- Tragen Sie hitzebeständige Handschuhe, wenn Sie frisch aus dem Druckbett entnommene PC-Druckteile handhaben – das Druckbett hat eine Temperatur von über 100 °C und das Teil selbst kann Verbrennungen verursachen.
Fazit: Ist PC-Filament das Richtige für Ihre 3D-Druckprojekte?
PC-Filament ist nichts für Anfänger. Es erfordert ein Hotend aus Metall, ein beheizbares Druckbett mit einer Temperatur von mindestens 100 °C, ein Gehäuse sowie besondere Sorgfalt bei den Druckeinstellungen und der Trocknung des Filaments. Für Anwender, die diese Anforderungen erfüllen können, bietet PC jedoch eine Kombination aus Schlagfestigkeit, Hitzebeständigkeit und optischer Klarheit, die kein anderes Filament mit einem Preis unter $100/kg erreichen kann.
Für professionelle Anwendungen – funktionale Prototypen, Vorrichtungen und Halterungen, Elektrogehäuse, Komponenten für den Motorraum von Fahrzeugen sowie transparente mechanische Teile – ist PC-Filament oft das beste Material, das auf einem Desktop-Drucker verfügbar ist, abgesehen von PEEK oder PEI.
Bei Nylon Plastic bieten wir neben unserem umfassenden Sortiment an Nylon-Materialien (PA6, PA66, PA12) sowie kohlefaser- und glasfaserverstärkten Werkstoffen auch PC-Filamente in technischer Qualität für anspruchsvolle Anwendungen im 3D-Druck, in der CNC-Bearbeitung und im Spritzguss an. Wenn Sie technische Beratung bei der Materialauswahl benötigen oder Ihre spezifischen Anwendungsanforderungen besprechen möchten, steht Ihnen unser Ingenieurteam gerne zur Verfügung.
Spezielle Techniken
Ausglühen von PC-Drucken
Eine Wärmebehandlung nach dem Druck verbessert die Eigenschaften:
1. Den Druck bei 120 °C in den Ofen schieben
2. 30–60 Minuten einwirken lassen
3. Im Ofen langsam abkühlen lassen
4. Rechnen Sie mit geringfügigen Maßabweichungen
Verkleben von PC-Teilen
- Lösungsmittelschweißen: Methylenchlorid (wirksam, aber giftig)
- Epoxidharz: Eignet sich gut für die meisten Anwendungsbereiche
- Reibschweißen: Schafft starke Bindungen