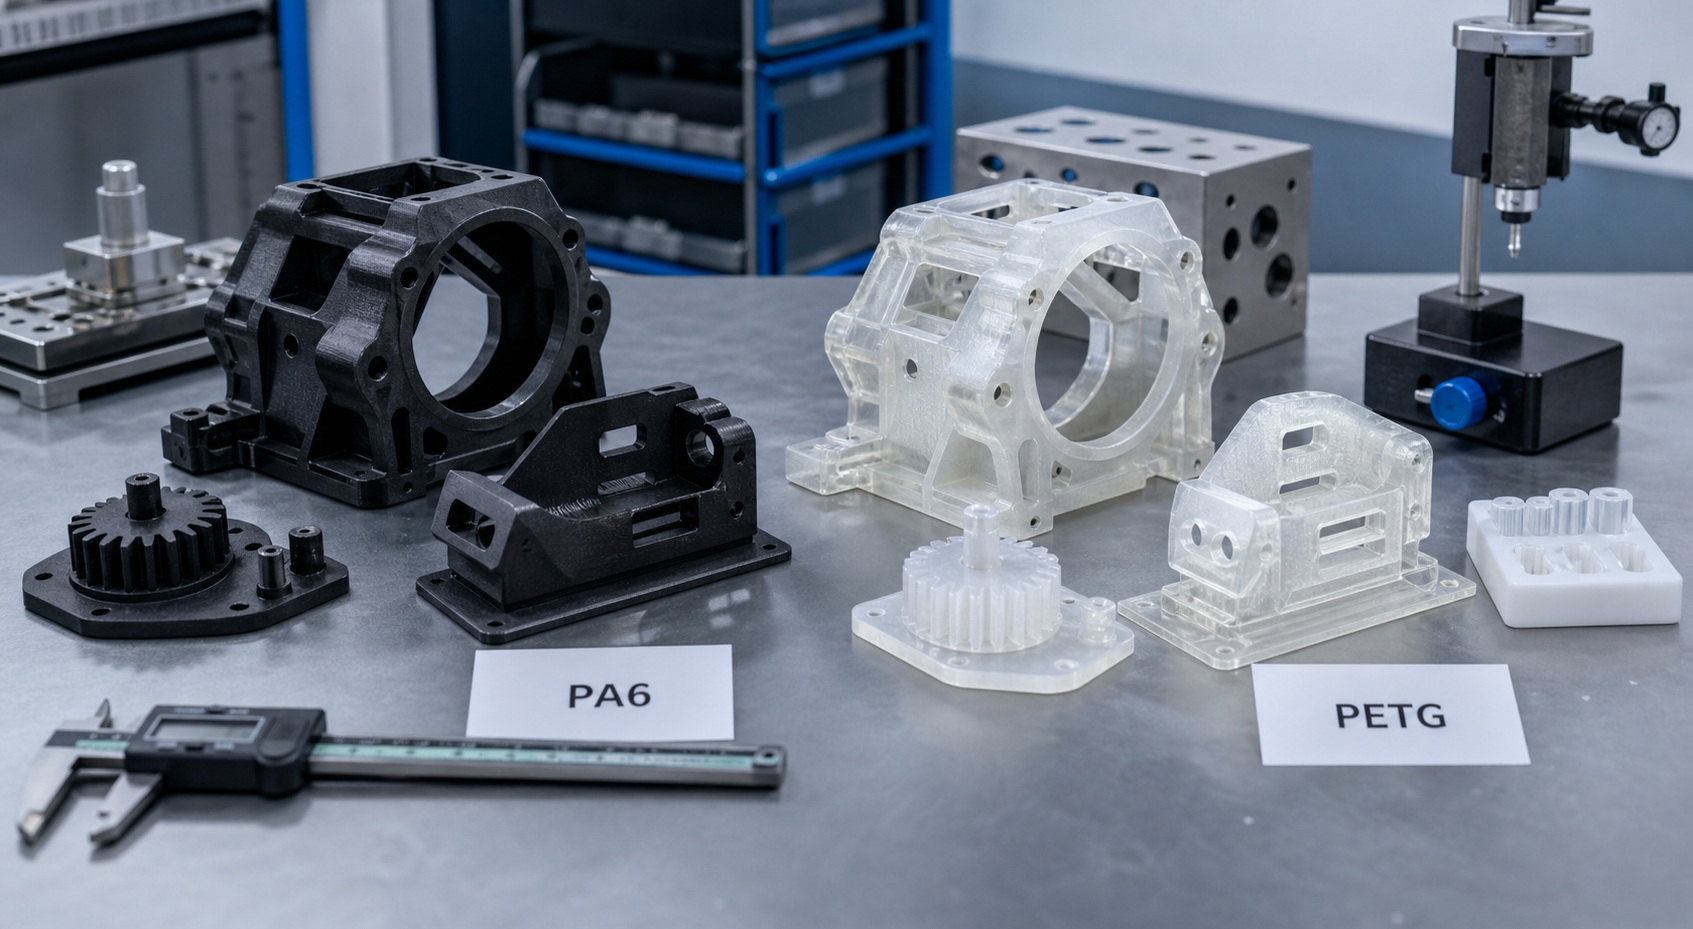
PA6 im Vergleich zu PETG Es handelt sich um die Entscheidung zwischen einem eher technisch ausgerichteten Nylon-Verfahren und einem einfacheren, stabileren PETG-Workflow. Teams vergleichen diese Materialien, wenn ein Prototyp die Handhabung, Passformprüfungen und eine begrenzte funktionale Nutzung überstehen muss, ohne direkt auf kostspieligere industrielle Druckverfahren zurückgreifen zu müssen.
PA6 bietet zwar eine höhere technische Zuverlässigkeit bei anspruchsvolleren Bauteilen, doch PETG hat oft die Nase vorn, wenn Druckstabilität, Geschwindigkeit und ein geringeres Prozessrisiko wichtiger sind als die maximale Leistungsfähigkeit.
Auf einen Blick
| Entscheidungsbereich | PA6 | PETG | Hinweis für Käufer |
|---|---|---|---|
| Zähheit | In der Regel höher | Gut | PA6 eignet sich oft besser für höhere funktionale Belastungen |
| Feuchtigkeitsempfindlichkeit | Hoch | Niedrig | PETG lässt sich leichter lagern und liefert gleichbleibende Ergebnisse |
| Druckstabilität | Anspruchsvoller | Nachsichtiger | PETG ist oft die sicherere Wahl für einfache Prototypen |
| Hitzebeständigkeit | In der Regel stärker | Unter | PA6 eignet sich für höhere Temperaturen oder anspruchsvollere technische Anwendungen |
| Optimale Passform | Robustere Funktionsteile | Schnellere Herstellung von Prototypen und Gehäusen | Verwenden Sie PA6, wenn der Prototyp eher wie ein technisches Bauteil funktionieren soll. |
Wann PA6 die bessere Wahl ist
PA6 ist in der Regel die bessere Wahl, wenn das gedruckte Teil einer höheren Belastung, Abrieb oder wiederholter Beanspruchung standhalten muss. Es entspricht oft eher dem Materialverhalten, das man von einem späteren Serienbauteil aus Nylon erwartet, weshalb es sich besonders für robustere Halterungen, Klammern, Verschleißteile und mechanische Validierungsmodelle eignet.
Der Preis für diesen Vorteil ist die Prozessempfindlichkeit. Das Trocknen von PA6, die Kammerregelung und die Vermeidung von Verformungen erfordern allesamt mehr Sorgfalt als bei PETG.
Wann PETG die bessere Wahl für Prototypen ist
- Geschwindigkeit ist entscheidend: PETG lässt sich oft leichter verarbeiten und führt zu weniger fehlgeschlagenen Druckaufträgen.
- Der Prototyp dient in erster Linie der Passform und der Optik: PETG reicht aus, ohne die Komplexität von Nylon.
- In der Werkstatt fehlt eine zuverlässige Trocknungssteuerung: PETG verringert die Prozessinstabilität.
- Das Bauteil ist weder hitze- noch verschleißkritisch: PETG kann eine schnellere kommerzielle Lösung bieten.
Häufige Fehler beim Vergleich von PA6 und PETG
| Fehler | Risiko | Korrektur |
|---|---|---|
| Die Wahl von PETG für einen Tragfähigkeitsversuch | Der Prototyp vermittelt ein trügerisches Gefühl der Sicherheit | Verwenden Sie PA6 oder einen anderen, widerstandsfähigeren technischen Werkstoff |
| Auswahl von PA6 ohne Trocknungssteuerung | Schwache Druckergebnisse und schwankende Qualität | Planen Sie den Materialfluss vor der Angebotserstellung |
| Vergleich ausschließlich hinsichtlich der einfachen Druckbarkeit | Ungeeignetes Material für die endgültige Anwendung | Gehen Sie zunächst von den Betriebsbedingungen und der Funktion des Bauteils aus |
| Verwendung eines Prototyps zur Darstellung des endgültigen Serienverhaltens | Materialinkompatibilität in der nachgelagerten Fertigung | Ordnen Sie das Druckmaterial dem voraussichtlichen Materialweg in der Produktion zu |
PA6 vs. PETG – Entscheidungen bei der Prototypenentwicklung im B2B-Bereich
Handelt es sich bei dem Bauteil um eine kommerzielle Demo, eine Passformprüfung oder ein Leuchtengehäuse, sorgt PETG oft dafür, dass das Projekt schneller vorankommt. Muss der Prototyp hingegen die Festigkeit im praktischen Einsatz, den Verschleiß oder anspruchsvollere Montageeigenschaften testen, ist PA6 in der Regel die sinnvollere technische Wahl.
Warum Nylon-Kunststoff?
Nylon Plastic hilft Teams bei der Entscheidung, ob ein Prototyp auf Geschwindigkeit, Druckausbeute oder realistisches technisches Verhalten optimiert werden soll, bevor sie Zeit mit dem falschen Druckverfahren verschwenden.
Weiterführende Lektüre
- Leitfaden zum 3D-Druck mit Nylon
- 3D-Druckdienstleistungen aus Kunststoff für Funktionsteile
- Vergleich zwischen PLA, PETG und Nylon
- Leitfaden für 3D-Druck-Toleranzen
- Polyamid-Spritzguss
- 3D-Druckservice für Nylon
Drying Discipline: The Hidden Cost of PA6 Printing
PA6 filament absorbs moisture from ambient air within hours of opening a sealed package. Printing with wet PA6 produces parts with 30-50 percent lower layer adhesion, visible surface roughness from steam bubbles, and unpredictable mechanical properties. A proper PA6 workflow requires: storage in a sealed container with desiccant when not in use, active drying at 80°C for 4-8 hours before printing, and printing directly from a dry box that maintains sub-15 percent relative humidity. PETG, by comparison, can often be printed from open-air spool holders with acceptable results for prototype work. The drying infrastructure adds approximately $200-500 to the printer setup cost and 4-8 hours of preparation time per print job. Teams should factor this overhead into project timelines, not just material costs.
When the Prototype Must Predict Production Behavior
The most expensive mistake in a PA6 vs PETG decision is choosing PETG for a prototype that must validate an eventual injection-molded nylon production part. PETG’s lower stiffness, different friction behavior, and significantly different thermal expansion mean that a PETG prototype may pass fit and function checks that a nylon production part would fail. If the prototype is a stepping stone to injection molding, PA6 provides a more honest preview of production behavior. If the prototype is purely for form review, customer demonstration, or short-term use, PETG’s speed and simplicity often make better business sense. The key question is not which material is “better” but which material tells the truth about the production part the team is actually building toward.
Surface Finish and Post-Processing Comparison
PETG generally produces smoother surface finishes straight off the printer because its lower printing temperature and better flow characteristics reduce visible layer lines. PA6 parts often require sanding, vapor smoothing, or coating to achieve a comparable surface quality, adding 15-30 minutes of post-processing per part. For cosmetic prototypes, the surface finish advantage tips the scale toward PETG. For functional parts where surface finish is secondary to mechanical performance, PA6’s post-processing overhead is an acceptable trade-off. The team should decide whether the prototype will be judged primarily by appearance or by function before choosing the material.
Häufig gestellte Fragen
Ist PA6 fester als PETG?
PA6 ist in der Regel die bessere Wahl für anspruchsvollere Funktionsteile, während PETG meist wegen der einfacheren Druckbarkeit und des schnelleren Prototypen-Durchsatzes bevorzugt wird.
Lässt sich PETG leichter drucken als PA6?
Ja. PETG lässt sich in der Regel leichter lagern, trocknen und gleichmäßig drucken als PA6.
Wann sollte ich PA6 anstelle von PETG verwenden?
Verwenden Sie PA6, wenn das Bauteil höhere mechanische Anforderungen erfüllen muss, eine höhere Verschleißfestigkeit aufweist oder besser auf ein zukünftiges Serienbauteil aus Nylon abgestimmt sein soll.
Wann reicht PETG aus?
PETG reicht oft für Passformprüfungen, Gehäuseprototypen und unkritische Druckteile aus, bei denen Druckgeschwindigkeit und Stabilität im Vordergrund stehen.
Was muss ich angeben, um eine Empfehlung für PA6 im Vergleich zu PETG zu erhalten?
Bitte geben Sie das Modell, den Verwendungszweck, die Betriebstemperatur, die Belastungsbedingungen sowie an, ob es sich bei dem Bauteil um einen Demonstrationsprototyp oder um ein funktionsfähiges Validierungsmodell handelt.
Senden Sie uns die Bauteildatei, wenn Sie Hilfe bei der Entscheidung benötigen, ob PA6 oder PETG das risikoärmere Material für den Prototypen ist.