Güteklasse und Prozessauswahl
Wählen Sie PP GF nach Belastung, Faserlänge und Formgebungsrisiko aus
Glasfaserverstärktes Polypropylen kann die Steifigkeit, das Wärmeverhalten und die Maßhaltigkeit verbessern und gleichzeitig die geringe Dichte und Feuchtigkeitsbeständigkeit von PP beibehalten. Die Wahl des richtigen Typs hängt nach wie vor vom Faseranteil, der Restfaserlänge, den Anforderungen an die Schlagzähigkeit und der Bauteilgeometrie ab.
Übersicht über PP-GF-Werkstoffe
Glasfaserverstärktes Polypropylen (PP GF) hat sich zu einer der wichtigsten Werkstofffamilien im modernen Automobilbau und in der industriellen Fertigung entwickelt. Durch die Einarbeitung von Glasfasern in die Polypropylen-Matrix haben Materialwissenschaftler Verbundwerkstoffe geschaffen, die die niedrigen Kosten, das geringe Gewicht und die chemische Beständigkeit von Polypropylen mit einer deutlich verbesserten mechanischen Festigkeit, Steifigkeit und thermischen Leistungsfähigkeit verbinden. Ganz gleich, ob Sie Frontend-Module, Strukturhalterungen oder Industriegehäuse konstruieren – das Verständnis der Eigenschaften und Verarbeitungsmerkmale von PP-GF-Werkstoffen ist entscheidend für fundierte Entscheidungen bei der Materialauswahl.
Über unser Angebot an technischen Kunststoffen
Als nach ISO 9001 zertifizierter Hersteller und Exporteur von technischen Kunststoffen mit Sitz in China haben wir uns darauf spezialisiert, hochwertige Nylonprodukte (PA6, PA66, PA12), Polyacetal (POM), thermoplastisches Polyurethan (TPU), Polypropylen (PP) sowie spezielle technische Compounds an Abnehmer weltweit. Zu unseren Produkten gehören glasfaserverstärkte, kohlefaserverstärkte, flammhemmende und kundenspezifisch modifizierte Typen, die genau auf Ihre Anwendungsanforderungen zugeschnitten sind. Mit hauseigenen Prüflabors und einem engagierten Forschungs- und Entwicklungsteam gewährleisten wir eine gleichbleibende Qualität in jeder Charge. Ganz gleich, ob Sie Standardtypen oder kundenspezifische Formulierungen benötigen – wir liefern zuverlässige Materiallösungen für Anwendungen in den Bereichen Automobil, Elektronik, Industrie und Konsumgüter.
Was ist glasfaserverstärktes Polypropylen und warum ist der Glasfaseranteil von Bedeutung?
Glasfaserverstärktes Polypropylen ist ein Verbundwerkstoff, bei dem kurze oder lange Glasfasern in einer Polypropylenmatrix verteilt sind. Die Glasfasern dienen als Verstärkung, nehmen einen erheblichen Teil der einwirkenden Belastung auf und schränken die Beweglichkeit der Polymerketten ein, was zu erheblichen Verbesserungen der mechanischen Eigenschaften, der Wärmebeständigkeit und der Dimensionsstabilität führt.
Der GF-Gehalt, ausgedrückt in Gewichtsprozent, ist der wichtigste Einzelfaktor für die Leistungsmerkmale der Mischung. Mit steigendem GF-Gehalt nehmen Zugfestigkeit, Biegemodul und Wärmeformbeständigkeit proportional zu, während Schlagzähigkeit, Bruchdehnung und Formschrumpfung abnehmen. Die Wahl des geeigneten GF-Anteils ist daher ein Balanceakt zwischen dem Erreichen der erforderlichen mechanischen Eigenschaften und der Aufrechterhaltung einer akzeptablen Verarbeitbarkeit und Zähigkeit.
Zu den gängigen GF-Typen gehören PP GF20 (20%-Glasfaser), PP GF30 (30%-Glasfaser) und PP GF40 (40%-Glasfaser). Jeder Typ nimmt eine eigene Position im Leistungsspektrum ein und ist für unterschiedliche Anwendungsanforderungen optimiert. PP GF20 bietet eine moderate Verstärkung bei guter Schlagzähigkeit und wird typischerweise in halbstrukturellen Anwendungen eingesetzt. PP GF30 bietet ein ausgewogenes Verhältnis zwischen hoher Steifigkeit und angemessener Zähigkeit für anspruchsvolle Strukturteile. PP GF40 liefert maximale Steifigkeit und thermische Leistungsfähigkeit für die am stärksten belasteten Bauteile.
Vergleich zwischen kurzfaserigen und langfaserigen Thermoplasten (LFT)
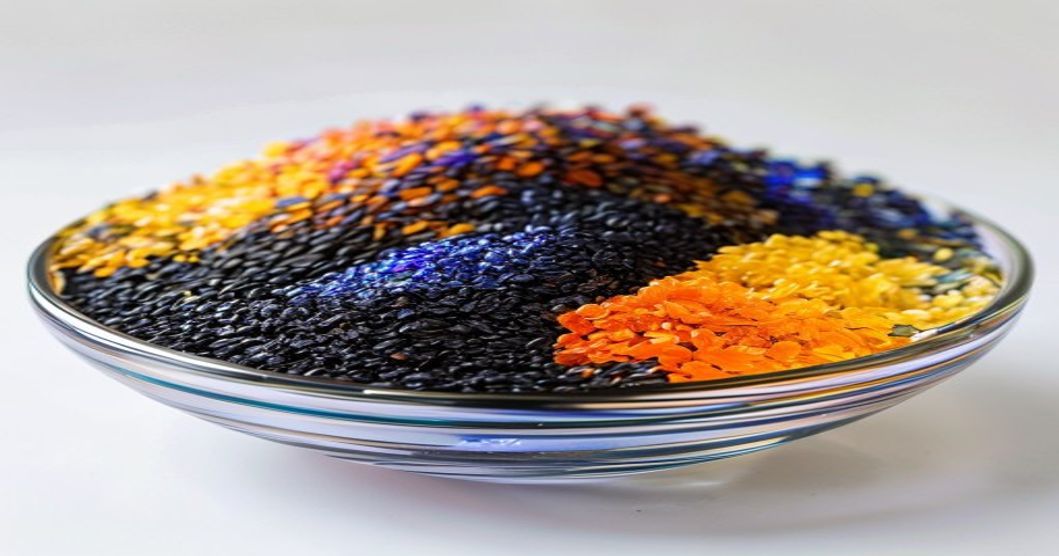
Die Länge der Glasfasern in einem glasfaserverstärkten Polypropylen-Compound hat einen entscheidenden Einfluss auf die mechanischen Eigenschaften des Werkstoffs, insbesondere auf die Schlagzähigkeit und das Kriechverhalten. Das Verständnis des Unterschieds zwischen Kurzfaser- und Langfaser-Thermoplasten (LFT) ist entscheidend für die Auswahl des richtigen Werkstoffs für Ihre Anwendung.
Kurzfaserverstärktes PP
Bei herkömmlichem, mit Kurzfasern verstärktem Polypropylen haben die Glasfasern nach der Verarbeitung typischerweise eine Länge von 0,2 bis 0,5 mm. Diese Kurzfasern werden im Rahmen der Standard-Compoundierung auf Doppelschneckenextrudern eingearbeitet. Zwar verbessern sie die Steifigkeit und Festigkeit im Vergleich zu ungefülltem PP erheblich, doch schränkt die relativ kurze Faserlänge ihre Fähigkeit ein, Risse zu überbrücken und Schlagenergie zu absorbieren. Kurzfaserverstärkte PP-Typen eignen sich gut für allgemeine strukturelle Anwendungen, bei denen eine hohe Steifigkeit die Hauptanforderung ist und die Schlagbelastungen moderat sind.
Langfaser-Thermoplaste (LFT)
Langfaser-Thermoplaste behalten nach der Verarbeitung Faserlängen von 2 bis 3 mm und in einigen Fällen sogar bis zu 10 mm bei. Diese größere Faserlänge sorgt im Vergleich zu Kurzfaser-Alternativen bei gleicher Faserbeladung für deutliche Verbesserungen hinsichtlich Schlagzähigkeit, Kriechverhalten und Ermüdungslebensdauer. Die LFT-Technologie hat den Weg für Polypropylen-Compounds geebnet, die in halbstrukturellen und strukturellen Anwendungen mit Metallen und teureren technischen Kunststoffen konkurrieren können.
Es gibt zwei Hauptverfahren zur Herstellung von LFT-Werkstoffen:
LFT-G (Langfaser-Thermoplastgranulate): Bei diesem Verfahren werden endlose Glasfaser-Rovings im Kabelbeschichtungsverfahren mit geschmolzenem Polypropylen beschichtet und anschließend in Pellets mit einer Länge von typischerweise 10 bis 12 mm geschnitten. Diese Pellets werden anschließend im Spritzguss- oder Formpressverfahren zu Fertigteilen verarbeitet. LFT-G bietet den Komfort eines standardmäßigen, pelletierten Ausgangsmaterials mit den Leistungsvorteilen einer Langfaserverstärkung. Die Faserlänge im Endteil hängt vom Formverfahren und den Formbedingungen ab, beträgt nach dem Spritzgießen jedoch in der Regel noch 2 bis 5 mm.
LFT-D (Long Fiber Thermoplastic Direct): Beim LFT-D-Verfahren werden Glasfasern und Polypropylen direkt in einer Inline-Compoundier-Extrusionsanlage vermischt, die die geschmolzene Compound-Masse direkt in eine Formpresse oder Spritzgießanlage einspeist. Durch diesen Ansatz entfallen die Pelletierungs- und Wiedereinschmelzschritte des LFT-G-Verfahrens, was zu noch längeren Fasern im Fertigteil und verbesserten mechanischen Eigenschaften führt. LFT-D bietet zudem Kostenvorteile durch die Reduzierung der Verarbeitungsschritte, erfordert jedoch spezialisiertere Anlagen.
Leistungsvergleich
Bei gleicher GF-Beladung weisen LFT-Compounds im Vergleich zu kurzfaserverstärkten Typen eine um 50 bis 100% höhere Kerbschlagzähigkeit auf. Die Kriechfestigkeit ist ebenfalls verbessert, wobei LFT-Bauteile unter Dauerbelastung deutlich weniger Verformung aufweisen. Auch die Ermüdungslebensdauer wird verlängert, wodurch sich LFT-Werkstoffe für Bauteile eignen, die zyklischen Belastungen ausgesetzt sind. Der Nachteil ist, dass LFT-Werkstoffe schwieriger zu verarbeiten sind, spezielle Formmaschinen erfordern und in der Regel einen höheren Preis als kurzfaserverstärkte Typen haben.

Wichtige Eigenschaften von glasfaserverstärktem PP
Mechanische Festigkeit
Die Beimischung von Glasfasern zu Polypropylen führt zu einer deutlichen Verbesserung der mechanischen Eigenschaften. PP GF40 erreicht beispielsweise eine Zugfestigkeit von etwa 80 bis 100 MPa und einen Biegemodul von 6.000 bis 8.000 MPa, im Vergleich zu 30 bis 35 MPa bzw. 1.300 bis 1.700 MPa bei ungefülltem PP. Dies entspricht einer drei- bis fünffachen Steigerung der Steifigkeit, wodurch PP-GF-Compounds strukturelle Belastungen aufnehmen können, die für ungefülltes Polypropylen unmöglich wären.
Die spezifische Steifigkeit (Verhältnis von Steifigkeit zu Dichte) von PP GF40 ist für Initiativen zur Gewichtsreduzierung im Automobilbau besonders attraktiv. Bei einer Dichte von etwa 1,22 g/cm³ bietet PP GF40 ein günstiges Verhältnis von Festigkeit zu Gewicht, das es Konstrukteuren ermöglicht, die Masse von Bauteilen zu reduzieren, ohne dabei Abstriche bei der strukturellen Leistungsfähigkeit zu machen.
Wärmeleistung
Eine Glasfaserverstärkung erhöht die Wärmeformbeständigkeitstemperatur von Polypropylen erheblich. Während ungefülltes PP bei 1,8 MPa eine Wärmeformbeständigkeitstemperatur von nur etwa 55 bis 60 Grad Celsius aufweist, erreicht PP GF40 Werte von 150 bis 160 Grad Celsius. Dank dieses erweiterten Temperaturbereichs können PP-GF-Werkstoffe in Anwendungen im Motorraum und im Antriebsstrang eingesetzt werden, in denen die Temperaturen dazu führen würden, dass sich ungefülltes PP verformt oder versagt.
Auch der lineare Wärmeausdehnungskoeffizient (CLTE) wird durch die Glasfaserverstärkung erheblich reduziert. Ungefülltes PP weist einen CLTE von etwa 80 bis 100 × 10⁻⁶/K auf, während PP GF40 diesen Wert auf 25 bis 35 × 10⁻⁶/K senkt. Diese Verbesserung der Dimensionsstabilität ist entscheidend für Bauteile, die über den gesamten Betriebstemperaturbereich hinweg enge Toleranzen einhalten müssen.
Dimensionsstabilität
Abgesehen von der Wärmeausdehnung bietet glasfaserverstärktes PP eine hervorragende Dimensionsstabilität in feuchten Umgebungen. Im Gegensatz zu Nylons ist Polypropylen nicht hygroskopisch und nimmt keine Feuchtigkeit auf, was bedeutet, dass PP-GF-Bauteile ihre Abmessungen unabhängig von der Umgebungsfeuchtigkeit beibehalten. Dadurch eignen sich PP-GF-Werkstoffe besonders für Anwendungen, bei denen eine gleichbleibende Passform und ein gleichbleibendes Spiel erforderlich sind, ohne dass die für Polyamidteile notwendigen Feuchtigkeitsanpassungsschritte erforderlich sind.
Auch die Formschrumpfung wird durch den Zusatz von Glasfasern verringert. Ungefülltes PP schrumpft typischerweise um 1,5 bis 2,0%, während PP GF40 in Fließrichtung nur um 0,3 bis 0,5% schrumpft. Aufgrund der anisotropen Eigenschaften der Faserverstärkung ist die Schrumpfung jedoch richtungsabhängig, wobei die Schrumpfung quer zur Fließrichtung in der Regel höher ist als die Schrumpfung in Fließrichtung. Bei der Formkonstruktion muss diese Anisotropie berücksichtigt werden, um maßgenaue Teile zu erhalten.

Anwendungen von PP-GF-Werkstoffen in der Automobil- und Industriebranche
Die Automobilindustrie ist mit Abstand der größte Abnehmer von glasfaserverstärktem Polypropylen, was auf das anhaltende Bestreben zurückzuführen ist, das Fahrzeuggewicht zu reduzieren und gleichzeitig die strukturelle Leistungsfähigkeit zu erhalten oder zu verbessern. PP GF40 hat sich für mehrere wichtige Anwendungen in der Automobilindustrie als Material der Wahl etabliert.
Front-End-Module
Frontend-Module gehören zu den wichtigsten Anwendungsbereichen für PP GF40 und LFT-PP. Diese komplexen, integrierten Baugruppen vereinen die Kühlerhalterung, das Scheinwerfergehäuse, den Motorhaubenverschlussmechanismus und die Crash-Management-Struktur in einem einzigen Bauteil. PP GF40 bietet die erforderliche Steifigkeit, Schlagzähigkeit und thermische Stabilität bei einem Bruchteil des Gewichts vergleichbarer Metallbaugruppen. LFT-PP-Typen werden aufgrund ihrer überlegenen Schlagzähigkeit bei Unfällen zunehmend für Frontend-Module eingesetzt.
Stoßfänger und Stoßfängerträger
Verstärktes Polypropylen findet in Stoßfängersystemen breite Anwendung, sowohl für die Stoßfängerverkleidung als auch für den dahinter liegenden Tragbalken. Die Typen PP GF30 und PP GF40 bieten die Kombination aus Aufprallenergieabsorption, Steifigkeit und Gewichtsersparnis, die erforderlich ist, um die Vorschriften zur Fußgängersicherheit und die Crashtest-Normen zu erfüllen und gleichzeitig zur allgemeinen Gewichtsreduzierung des Fahrzeugs beizutragen.
Armaturenbretter und Innenraumelemente
Die Instrumententafelstruktur bzw. der Träger wird häufig aus PP GF20 oder PP GF30 geformt. Diese Typen bieten ausreichende Steifigkeit, um das Gewicht der Instrumententafel, des Airbagmoduls und der Lenksäule zu tragen, und zeichnen sich gleichzeitig durch niedrige Kosten und eine einfache Verarbeitbarkeit aus, wie sie die Automobil-Großserienfertigung erfordert. Türmodule, Mittelkonsolen und Sitzgestelle sind weitere Anwendungen im Innenraum, die von der Verstärkung mit PP GF profitieren.
Reserverad-Einlagen und Unterbodenteile
PP GF30 wird häufig für Reserveradverkleidungen, Unterbodenschutz und Radlaufverkleidungen spezifiziert. Diese Bauteile müssen gegen Stöße durch Straßenschmutz, Temperaturwechsel sowie den Einfluss von Wasser, Salz und Chemikalien beständig sein. Glasfaserverstärktes PP erfüllt diese Anforderungen und bietet gleichzeitig die für eine korrekte Passform und Montage erforderliche Formstabilität.
Industrielle Anwendungen
Über den Automobilbereich hinaus finden PP-GF-Werkstoffe Anwendung in Gehäusen für Haushaltsgeräte, Pumpenkomponenten, Ventilkörpern, Schaltschränken und Industriepaletten. Die Kombination aus niedrigen Kosten, chemischer Beständigkeit und verbesserten mechanischen Eigenschaften macht PP-GF in vielen industriellen Anwendungsbereichen zu einer attraktiven Alternative zu teureren technischen Kunststoffen.

Vergleich mit ungefülltem PP und anderen verstärkten Thermoplasten
Das Verständnis dafür, wie sich PP GF im Vergleich zu ungefülltem PP und anderen verstärkten Thermoplasten verhält, hilft Ingenieuren dabei, den für ihre Anwendung am besten geeigneten Werkstoff auszuwählen.
Im Vergleich zu ungefülltem PP bieten die verstärkten Typen eine deutlich höhere Steifigkeit (3- bis 5-fach), Festigkeit (2- bis 3-fach) und Wärmeformbeständigkeit (2- bis 3-fach) sowie eine deutlich geringere Wärmeausdehnung und Formschrumpfung. Die Nachteile sind eine höhere Dichte, eine geringere Schlagzähigkeit bei niedrigen Temperaturen sowie höhere Materialkosten. Bei strukturellen und semistrukturellen Anwendungen überwiegen die Leistungsvorteile diese Nachteile bei weitem.
Im Vergleich zu glasfaserverstärktem PA6 oder PA66 bietet PP GF eine geringere Dichte (1,22 g/cm³ bei PP GF40 gegenüber 1,35 bis 1,40 g/cm³ bei PA66 GF30), niedrigere Materialkosten und keine Probleme mit der Feuchtigkeitsaufnahme. PA66-GF-Typen bieten jedoch eine höhere absolute Festigkeit und Steifigkeit, ein besseres Verhalten bei hohen Temperaturen sowie eine überlegene Verschleißfestigkeit. Die Wahl zwischen PP-GF und PA6-GF hängt oft davon ab, ob die Anwendung die maximale mechanische Leistungsfähigkeit von Nylon oder die Kosten- und Gewichtsvorteile von Polypropylen erfordert.
Im Vergleich zu glasfaserverstärktem PBT zeichnet sich PP GF durch eine geringere Dichte und niedrigere Kosten aus, weist jedoch schlechtere mechanische Eigenschaften und eine geringere Wärmebeständigkeit auf. PBT-GF-Typen werden bevorzugt eingesetzt, wenn überlegene elektrische Eigenschaften, eine bessere chemische Beständigkeit gegenüber Kohlenwasserstoffen oder höhere Dauertemperaturen erforderlich sind.
Verarbeitungshinweise für mit GF gefülltes PP
Beim Spritzgießen von glasfaserverstärktem Polypropylen müssen mehrere Verarbeitungsparameter beachtet werden, die sich vom Spritzgießen von ungefülltem PP unterscheiden.
Formenbau
Glasfaserverstärkte Verbundwerkstoffe sind abrasiver als ungefüllte Polymere, daher sollten Formhohlräume und Zylinder gehärtet oder so behandelt werden, dass sie verschleißfest sind. Die Gestaltung der Angussstellen ist besonders wichtig: Breite Angussstellen erzeugen aufgrund der Ausrichtung der Glasfasern während des Fließvorgangs höhere Eigenspannungen im Bauteil. Um diese Eigenspannungen abzubauen, kann ein Glühen erforderlich sein, insbesondere bei Bauteilen mit breiten Angussstellen und dicken Wandstärken. Kleinere, gut platzierte Angussstellen können dazu beitragen, die Auswirkungen der Faserausrichtung zu minimieren und Verformungen zu reduzieren.
Verarbeitungstemperatur
PP-GF-Werkstoffe werden in der Regel bei Schmelztemperaturen von 200 bis 230 Grad Celsius verarbeitet, was unter den für Nylon oder PBT erforderlichen Verarbeitungstemperaturen liegt. Diese niedrigere Verarbeitungstemperatur senkt den Energieverbrauch und verringert das Risiko einer thermischen Zersetzung. Formtemperaturen von 20 bis 60 Grad Celsius sind Standard, wobei höhere Temperaturen die Oberflächengüte und die Kristallisation verbessern.
Beibehaltung der Faserlänge
Die Maximierung der Faserbetriebslänge ist entscheidend, um das volle mechanische Potenzial von PP-GF-Compounds auszuschöpfen. Übermäßiger Gegendruck, hohe Schneckendrehzahlen und kleine Angussöffnungen können die Faserbetriebslänge während der Verarbeitung beeinträchtigen. Bei LFT-Werkstoffen wird das Formpressen im Allgemeinen dem Spritzgießen vorgezogen, da die Fasern dabei einer geringeren Scherbeanspruchung ausgesetzt sind, was zu einer besseren Faserbetriebslänge und überlegenen mechanischen Eigenschaften führt.
Schweißnähte
Schweißnähte, an denen zwei Fließfronten aufeinandertreffen, sind ein häufiges Problem bei faserverstärkten Werkstoffen. An Schweißnähten richten sich die Fasern parallel zur Fließfront aus, anstatt die Schweißnaht zu überbrücken, wodurch eine Zone mit verminderter Festigkeit entsteht. Bei der Konstruktion von Bauteilen und Formen sollten die Anzahl und die Kritikalität von Schweißnähten minimiert werden, und in der Konstruktionsphase sollte eine Fließsimulation eingesetzt werden, um die Lage der Schweißnähte vorherzusagen.

So wählst du den richtigen GF-Prozentsatz aus
Bei der Auswahl des geeigneten Glasfaseranteils für Ihre Anwendung müssen verschiedene Faktoren gegeneinander abgewogen werden, darunter mechanische Anforderungen, thermische Anforderungen, Schlagzähigkeit, Verarbeitbarkeit und Kosten.
PP GF20 (20% Glasfaser)
PP GF20 ist der Einstieg in den Bereich der Strukturverstärkung. Es bietet etwa die doppelte Steifigkeit von ungefülltem PP bei moderaten Verbesserungen hinsichtlich Festigkeit und Wärmebeständigkeit. Die Schlagzähigkeit bleibt relativ gut, und das Material lässt sich problemlos auf Standard-Spritzgussanlagen verarbeiten. Zu den typischen Anwendungsbereichen zählen Innenverkleidungen, Gehäuse für Haushaltsgeräte und nicht kritische Halterungen, bei denen eine moderate Steifigkeitserhöhung ausreicht.
PP GF30 (30%-Glasfaser)
PP GF30 ist der Allrounder unter den Typen für die meisten Anwendungen in der Automobilindustrie und der Industrie. Er bietet eine ausgewogene Kombination aus hoher Steifigkeit (Biegemodul ca. 5.000 bis 6.000 MPa), guter Festigkeit und akzeptabler Schlagzähigkeit. Diese Sorte wird häufig für Türmodule, Armaturenbretthalterungen, Unterbodenschutzbleche und Reserveradverkleidungen spezifiziert. Das Verarbeitungsverhalten von PP GF30 ist gut bekannt, und die meisten Spritzgießer verfügen über umfangreiche Erfahrung mit diesem Material.
PP GF40 (40%-Glasfaser)
PP GF40 bietet die höchste Verstärkung, die bei Standard-Kurzfasertypen verfügbar ist. Mit einem Biegemodul von 6.000 bis 8.000 MPa und einer Zugfestigkeit von 80 bis 100 MPa ist diese Sorte für die anspruchsvollsten Anwendungen vorgesehen, darunter Frontmodul, Stoßfängerträger und strukturelle Verstärkungen. Der höhere Faseranteil erhöht zwar die Abrasivität und kann die Verarbeitung erschweren, was gehärtete Formen und besondere Sorgfalt bei der Angussgestaltung erfordert. PP GF40 ist zudem der häufigste Ausgangspunkt für LFT-Formulierungen, bei denen die Langfaserarchitektur die mechanische Leistungsfähigkeit noch weiter steigert.
Legen Sie bei der Auswahl eines GF-Anteils zunächst Ihre Mindestanforderungen hinsichtlich mechanischer und thermischer Eigenschaften fest und wählen Sie dann den niedrigsten GF-Anteil, der diese Anforderungen erfüllt. Dieser Ansatz optimiert Kosten, Verarbeitbarkeit und Schlagzähigkeit. Wenn Ihre Anwendung Schlagbeanspruchungen oder zyklische Belastungen beinhaltet, sollten Sie in Erwägung ziehen, auf eine LFT-Sorte mit demselben GF-Anteil umzusteigen, anstatt lediglich den Kurzfaseranteil zu erhöhen.
Mit über 10 Jahren Erfahrung in der Fertigung, mehr als 150 Mitarbeitern und einer 5.000 Quadratmeter großen Produktionsstätte bietet unser Team OEM- und ODM-Dienstleistungen für glasfaserverstärkte PP-Compounds sowie unser umfassendes Sortiment an technischen Kunststoffen wie PA6, PA66, PP, PC, PPS, PET, PMMA und POM. Kontaktieren Sie uns, um Ihre spezifischen Materialanforderungen zu besprechen und Muster für Tests und die Qualifizierung anzufordern.
Häufig gestellte Fragen
Kann Nylon Plastic den Glasfaseranteil in Polypropylen individuell anpassen?
Das Materialteam kann PP mit kurzen oder langen Glasfasern sowie verschiedene Verstärkungsgrade im Hinblick auf die Zielvorgaben hinsichtlich Belastung, Schlagfestigkeit, Fließverhalten und Kosten prüfen. Die endgültige Rezeptur sollte für das jeweilige Bauteil und den jeweiligen Prozess validiert werden.
Können Farbe, UV-Beständigkeit oder Wärmestabilisierung mit einbezogen werden?
Diese Anforderungen können in die Bewertung der Mischung einbezogen werden. Geben Sie die Farbvorgabe, die Belichtungsbedingungen, die Lebensdauer und gegebenenfalls die Prüfnorm an, damit die Additive nicht isoliert ausgewählt werden.
Können Sie sowohl PP-GF-Material als auch Formteile liefern?
Nylon Plastic bietet sowohl Materialmodifikationen als auch Spritzgussdienstleistungen an. Die Angebotsanfrage kann im Hinblick auf die Materiallieferung, die Fertigung von Spritzgussteilen oder ein integriertes Projekt von der Materialauswahl bis zum Werkzeugbau geprüft werden.
Was wird benötigt, um ein Angebot für ein PP-GF-Bauteil zu erstellen?
Senden Sie uns die CAD-Datei, die Zeichnung, die Belastungs- und Temperaturvorgaben, Angaben zur chemischen oder UV-Belastung, Anforderungen an das Erscheinungsbild, die Stückzahl und das Jahresvolumen. Fügen Sie bitte alle erforderlichen Material- oder Prüfunterlagen bei.
Technische Quellen und Überprüfung
Anhand der Lieferantendaten sind die genaue Güteklasse und die Prüfbedingungen zu überprüfen. Die endgültige Freigabe sollte den Produktionsprozess, die Bauteilgeometrie und die Einsatzbedingungen berücksichtigen.
Eine PP-GF-Projektprüfung beantragen
Nutzen Sie das untenstehende Formular, um eine Lieferung von PP-GF-Material, Musterunterstützung oder ein Angebot für Formteile anzufordern. Geben Sie dabei die Anforderungen hinsichtlich Steifigkeit, Werkzeugkosten und Produktion an, um gefüllte Polyolefine mit technischen Nylons zu vergleichen. Legen Sie die Bedingungen für die Muster- und Prüfabnahme fest, bevor Sie die Freigabe für den Werkzeugbau oder die Produktion erteilen.
CAD, 2D-Zeichnung, kritische Maße und Aussehensbereiche.
Belastung, Stöße, Kriechen, Temperatur, UV-Strahlung und chemische Einwirkung.
Kurze oder lange Fasern, angestrebter GF-Anteil oder geforderte mechanische Eigenschaften, Farbe, Oberfläche, Anforderungen an den Recyclinganteil und erforderliche Unterlagen.
Muster- oder Prototypenmenge, Jahresvolumen, Bestimmungsort und geplanter Lieferzeitplan.
Auswahlmatrix für Käufer
| Option | Am besten für | Abwägung |
|---|---|---|
| Ungefülltes PP | Kostengünstige Gehäuse für leichte Beanspruchung | Geringere Steifigkeit und Wärmebeständigkeit |
| Glasfaserverstärktes PP | Steife, kostensensible Bauteile | Stärkere Schwankungen beim Schrumpfen und sichtbarere Faserstruktur |
| Glasfaserverstärktes Nylon | Höhere Anforderungen hinsichtlich Belastung, Verschleiß und Wärmeentwicklung | Erhöhte Feuchtigkeitsempfindlichkeit und Materialkosten |
Weiterführende Lektüre
- PA6 GF GB30: Der vollständige Leitfaden für glasfaser- und glaskugelverstärktes Nylon 6
- Glasfaser: Vollständiger Leitfaden für faserverstärkte Polymer-Verbundwerkstoffe
- SAE PA66: Der endgültige Leitfaden für SAE-Grade Nylon 66 für Automobil- und Industrieanwendungen
- Umfassender Leitfaden zu glasfaserverstärktem Nylon
- Vergleich zwischen glasfaserverstärktem und kohlefaserverstärktem Nylon
- Vergleich zwischen Nylon und PBT als technische Thermoplaste