Glas ist ein praxisnahes ingenieurwissenschaftliches Thema, wenn man verschiedene Optionen vergleichen, Grenzwerte prüfen und einen Prozess mit geringerem Risiko auswählen muss.
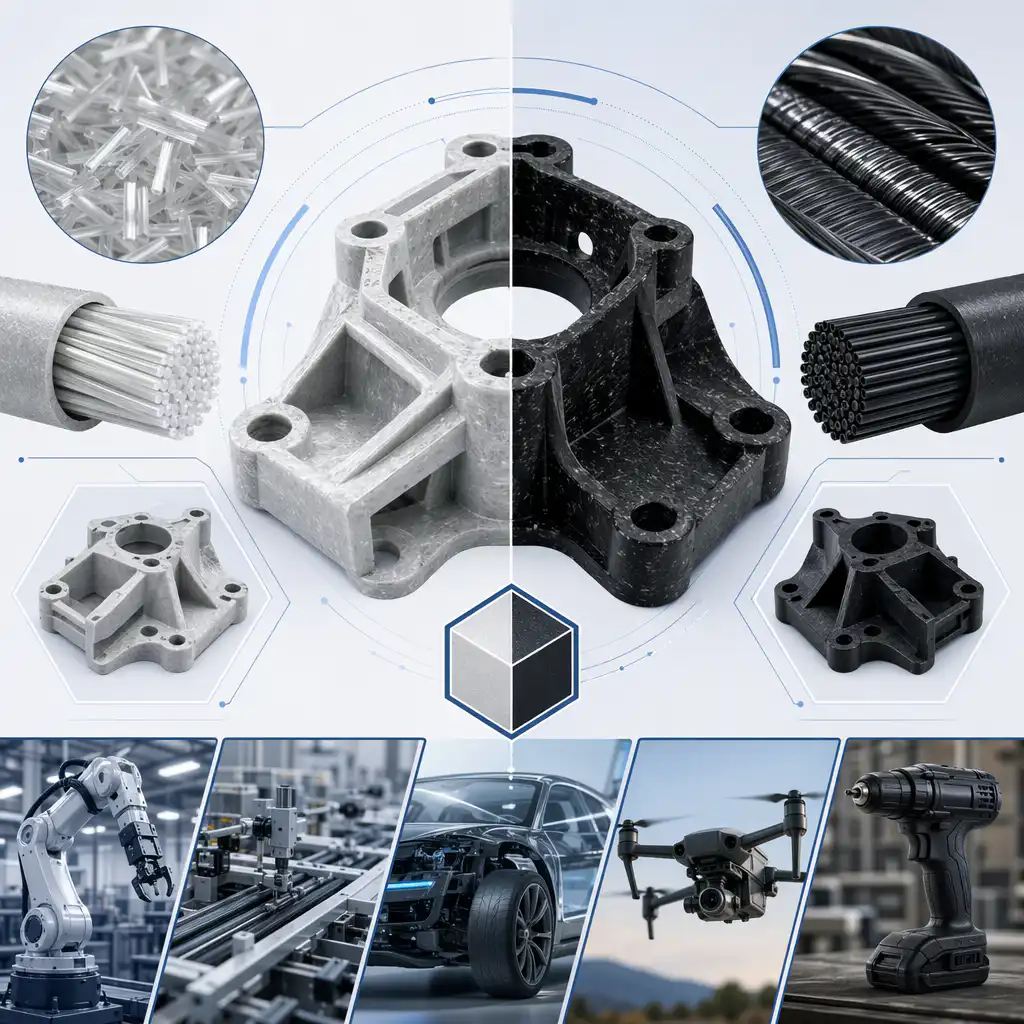
Sowohl glasfaserverstärktes als auch kohlefaserverstärktes Nylon weisen gegenüber unverstärktem Nylon erhebliche Verbesserungen der Materialeigenschaften auf. Wenn Sie die Vor- und Nachteile kennen, können Sie die richtige Materialauswahl für Ihre spezifische Anwendung treffen.
Für Entwicklungs- und Beschaffungsteams
Choosing Reinforcement for a Nylon Production Part?
This reinforced nylon comparison is for procurement and early DFM decisions: glass fiber usually offers the lower-cost structural route, while carbon fiber may justify its premium when stiffness-to-weight dominates.
- Choose glass fiber for cost-effective strength and broad molding use
- Choose carbon fiber when stiffness-to-weight is the primary requirement
- Review conductivity, surface finish, fiber direction and tooling wear before release
Request a reinforced nylon sourcing review → Nylon-Spritzgussdienstleistungen anzeigen
Immobilienvergleich
Zugfestigkeit: Mit Kohlefaser verstärktes Nylon erreicht eine Zugfestigkeit von 70–90 MPa, während glasfaserverstärktes Nylon nur 40–60 MPa erreicht. Dieser Unterschied ist für strukturelle Anwendungen von großer Bedeutung.
Steifigkeit: Kohlefaser bietet bei gleichem Anteil eine 2- bis 3-mal höhere Steifigkeit als Glasfaser. Ein mit Kohlefaser 20% verstärktes Nylon erreicht nahezu die Steifigkeit von mit Glasfaser 30% verstärktem Nylon.
Gewicht: Kohlefaser ist etwa 70% leichter als Glasfaser. Mit Kohlefaser verstärkte Bauteile sind deutlich leichter als ihre aus Glasfaser gefertigten Pendants – ein entscheidender Faktor für die Gewichtsreduzierung in der Luft- und Raumfahrt sowie im Automobilbau.
Thermische Eigenschaften: Kohlefaser reduziert die Wärmeausdehnung um 50–70%, verglichen mit einer Reduzierung um 30–50% bei Glasfaser. Mit Kohlefaser verstärkte Bauteile behalten ihre Abmessungen bei Temperaturwechselbeanspruchung besser bei.
Kostenvergleich
Hier wird der Kompromiss besonders deutlich. Mit Kohlefaser verstärktes Nylon kostet das 3- bis 5-Fache von glasfaserverstärktem Nylon gleicher Qualität. Bei vielen Anwendungen lassen sich die Mehrkosten für Kohlefaser nicht durch den Leistungsvorteil rechtfertigen. Glasfaserverstärktes Nylon mit einer 30%-Verstärkung bietet für die meisten technischen Anwendungen ein hervorragendes Preis-Leistungs-Verhältnis.
Überlegungen zur Fertigung
Beide Werkstoffe sind abrasiv und erfordern gehärtete Werkzeuge. Glasfaserverstärkte Werkstoffe lassen sich leichter verarbeiten und verursachen einen geringeren Verschleiß der Formen. Die geringere Wärmeausdehnung von Kohlefaser kann zwar einige Fertigungsprozesse vereinfachen, doch die abrasive Eigenschaft beschleunigt den Verschleiß der Anlagen.
Anwendungsspezifische Empfehlungen
- Entscheiden Sie sich für glasfaserverstärktes Nylon, wenn: Die Kosten stellen eine wesentliche Einschränkung dar, die Geometrie des Bauteils ist komplex, die Standardfestigkeit ist ausreichend, Massenproduktion
- Entscheiden Sie sich für kohlefaserverstärktes Nylon, wenn: Gewichtsreduzierung ist entscheidend, höchste spezifische Steifigkeit ist erforderlich, thermische Stabilität ist von größter Bedeutung, Anwendungen mit geringem Volumen und hoher Leistung
Hybridansatz
Bei einigen Anwendungen kommt eine Hybridverstärkung zum Einsatz – dabei werden Glas- und Kohlefasern kombiniert, um ein optimales Preis-Leistungs-Verhältnis zu erzielen. Dieser Ansatz ist im Sportartikelbereich und bei hochwertigen Automobilkomponenten weit verbreitet.
Feuchtigkeitsempfindlichkeit
Sowohl Glasfaser- als auch Kohlefaserverstärkungen verringern die Feuchtigkeitsaufnahme im Vergleich zu unverstärktem Nylon. Mit Kohlefaser verstärktes Nylon weist in feuchten Umgebungen in der Regel eine bessere Dimensionsstabilität auf.
Oberflächenbehandlung
Glasfaserverstärktes Nylon lässt sich im Spritzgussverfahren mit einer glatten Oberflächenbeschaffenheit formen. Eine Verstärkung mit Kohlefaser führt aufgrund der sichtbaren Kohlefasern auf der Oberfläche zu einem dunkleren, matten Erscheinungsbild. Bei Zierteilen kann eine Nachbearbeitung erforderlich sein.
Schlussfolgerung
Für die meisten technischen Anwendungen bietet glasfaserverstärktes Nylon das beste Preis-Leistungs-Verhältnis. Kohlefaser kommt nur in Anwendungen zum Einsatz, bei denen Gewichtsreduzierung und maximale Steifigkeit die höheren Kosten rechtfertigen. Bei Nylonplastic liefern wir beide Materialarten in verschiedenen Qualitäten und unterstützen Sie gerne bei der Auswahl der richtigen Verstärkungsstrategie für Ihre Anwendung.
Sind Sie bereit für die Beschaffung? Nylonplastic liefert alle in diesem Leitfaden behandelten Werkstoffe – sowohl in Standard- als auch in kundenspezifischen Ausführungen – in nach IATF 16949, ISO 9001 und ISO 14001 zertifizierter Qualität. Angebot anfordern →
Glass Fiber vs Carbon Fiber Nylon: Select the Reinforcement Around the Load
Glass-fiber nylon and carbon-fiber nylon are not interchangeable “stronger nylon” options. Glass fiber is often the cost-effective route to higher stiffness, heat performance and dimensional control. Carbon fiber can offer higher specific stiffness, lower weight and conductivity potential, but it also increases cost, anisotropy and sensitivity to fiber orientation. Compare matched base resin, fiber content, test direction and moisture condition before choosing.
Begin with the load direction, allowable deflection, weight limit, temperature, ESD or conductivity requirement, tolerance, surface requirement, manufacturing process and budget. If the part is a molded bracket, the flow direction and weld line may control the result. If it is machined or printed, stock direction and layer or tool orientation must also be documented.
| Entscheidungsfaktor | Glass-fiber nylon | Carbon-fiber nylon | Was ist zu überprüfen? |
|---|---|---|---|
| Stiffness and heat | Strong stiffness improvement with broad grade availability | Often higher specific stiffness and lower weight potential | Matched fiber percentage, test direction and temperature |
| Gewicht | Usually heavier than comparable carbon-filled grades | Useful where stiffness per mass matters | Density, wall design and required deflection |
| Conductivity | Usually limited unless a conductive package is added | May provide ESD or conductivity potential | Surface and volume resistivity at the actual grade |
| Dimensional behavior | Fiber orientation and shrinkage still matter | Orientation and anisotropy can be pronounced | Flow direction, warpage and conditioned dimensions |
| Cost and tooling | Often lower material cost and broad supply | Often higher material cost and greater abrasive concern | Annual volume, tool steel, wear inserts and scrap value |
Orientation, Anisotropy and Mold Design
Short fibers align with melt flow in molded parts. The resulting stiffness, shrinkage and thermal expansion can differ along and across the flow direction. Gate location, runner balance, weld lines, ribs and wall thickness therefore belong in the material decision. A flat tensile coupon does not represent a bracket with a weld line or a housing with ribs and bosses.
For injection molding, request the gate and flow direction, fiber orientation assumptions, cooling layout and warpage review. For CNC machining, note how the stock was produced and whether machining releases stress. For 3D printing, define layer direction, infill, shell, chamber condition and post-processing. The same words “glass-filled” or “carbon-filled” can describe very different part behavior across processes.
Heat, Weight, ESD and Surface Requirements
Use carbon fiber when a weight or stiffness-per-mass target justifies the added cost and the electrical behavior is useful or manageable. Use glass fiber when a robust stiffness and heat solution with broad sourcing is more important. Neither reinforcement automatically solves creep, impact, chemical resistance or surface appearance. The base nylon, fiber length, fiber percentage, additive package and moisture condition remain important.
| Anwendung | Starting comparison | Validierungsnachweise |
|---|---|---|
| Lightweight bracket | Carbon fiber for stiffness per mass; glass fiber for cost control | Deflection, vibration, density and fatigue |
| Hot fixture or housing | Compare matched reinforced grades at temperature | HDT, creep, thermal cycling and conditioned dimensions |
| ESD enclosure | Carbon-filled grade may be a candidate | Resistivity, grounding, shielding and surface consistency |
| Visible molded component | Glass fiber may offer a more practical finish route | Texture, gloss, fiber read-through and gate appearance |
Cost, Tool Wear and Supplier Evidence
Material price is only one part of the decision. Carbon-filled grades may increase tool wear, require wear-resistant gates or inserts, affect polish and increase scrap cost when orientation or warpage is not controlled. Glass-filled grades can also be abrasive. Ask which steel, surface treatment, replaceable components, maintenance interval and spare parts are included in the tool plan.
Request a grade-specific data sheet, processing guide, moisture condition, test direction, fiber content, color, approved source and change-notification policy. Compare data under matched test methods and do not transfer a value from one base resin or fiber percentage to another. We can review the load direction, weight, heat, ESD, process, volume and candidate grades before the drawing is frozen.
GF Nylon and CF Nylon RFQ Checklist
- CAD, controlled drawing, base nylon, fiber type, fiber content, color and exact grade.
- Load direction, stiffness, allowable deflection, fatigue, impact and temperature.
- Target weight, ESD, electrical conductivity or insulation, surface, texture and cosmetic zones.
- Warpage, dimensional limits, injection molding, CNC machining or 3D printing route and orientation.
- Tool steel, wear inserts, inspection and conditioning state; tooling budget.
- Prototype quantity, annual volume, price target, approved suppliers and change control.
Send the load direction, weight, heat, ESD, process, volume and candidate grades with CAD and the controlled drawing. We can compare glass-fiber and carbon-fiber nylon against measurable part requirements and define the validation coupons or molded samples needed.
Häufig gestellte Fragen
Kann Nylon Plastic die Glasfaser- und Kohlefasertypen für eine Zeichnung vergleichen?
Ja. Für einen aussagekräftigen Vergleich sind die Belastungsrichtung, die Wandquerschnitte, die Temperatur, die Feuchtigkeit, die Anforderungen an die Oberfläche, das Zielgewicht und die Menge erforderlich. Der Faseranteil allein reicht nicht aus, um eine Sorte auszuwählen.
Welche Verstärkung ist in der Regel kostengünstiger?
Glasfaser ist in der Regel die kostengünstigere Lösung für die Konstruktion. Der Einsatz von Kohlefaser kann gerechtfertigt sein, wenn das Verhältnis von Steifigkeit zu Gewicht, eine geringere Dichte oder ein bestimmtes elektrisches Verhalten wichtiger sind als der Materialpreis.
Warum sind die Position des Gates und die Richtung der Faser von Bedeutung?
Verstärkte Polymere sind richtungsabhängig. Die Fließrichtung beeinflusst Steifigkeit, Schrumpfung, Verzug, Schweißnähte und die Bruchstelle; daher sollten die Materialauswahl und die Formgestaltung im Hinblick auf die Fertigungsfreundlichkeit (DFM) gemeinsam geprüft werden.
Kann ein Prototyp vor der Herstellung der Serienwerkzeuge angefertigt werden?
Nylon Plastic bietet 3D-Druck und CNC-Fräsen an, die bei der Überprüfung von Geometrie und Baugruppen helfen können. Das Team sollte klären, welche Eigenschaften des Prototyps dem endgültigen, verstärkten Formteil entsprechen und welche nicht.
Request a Custom Project Review
Use the form below to review the candidate reinforcement, manufacturing route and validation plan. Agree sample and inspection acceptance before releasing tooling or production.

