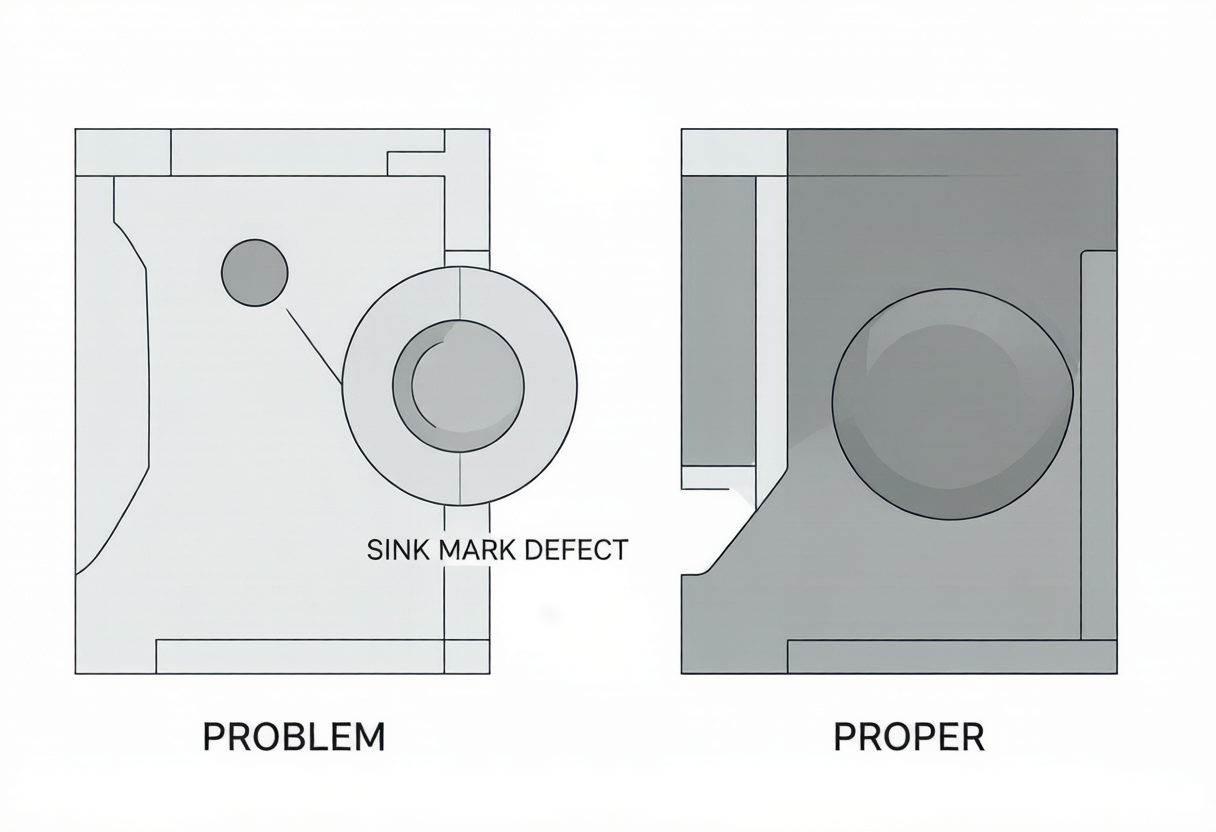
Senkstellen beim Spritzgießen sind flache Vertiefungen auf der Oberfläche des Bauteils, die durch ungleichmäßigen Schwund verursacht werden. Sie treten in der Regel dort auf, wo dicke Wände, Rippen, Vorsprünge, Schneckenstifte oder dicke Abschnitte langsamer abkühlen als das umgebende Material. Zur Behebung sind in der Regel sowohl eine DFM-Prüfung als auch eine Prozessoptimierung erforderlich.
Ein Spritzgussteil kann die grundlegenden Maßanforderungen erfüllen und dennoch aufgrund von Einfallstellen die Sichtprüfung nicht bestehen. Bei Gehäusen, Abdeckungen, Automobilverkleidungen und für den Endverbraucher bestimmten Bauteilen sollte die Vermeidung von Einfallstellen bereits vor dem Formenbau durch die Gestaltung der Wandstärken, die Rippenverhältnisse, die Anspielstelle und die Packungsstrategie geplant werden.
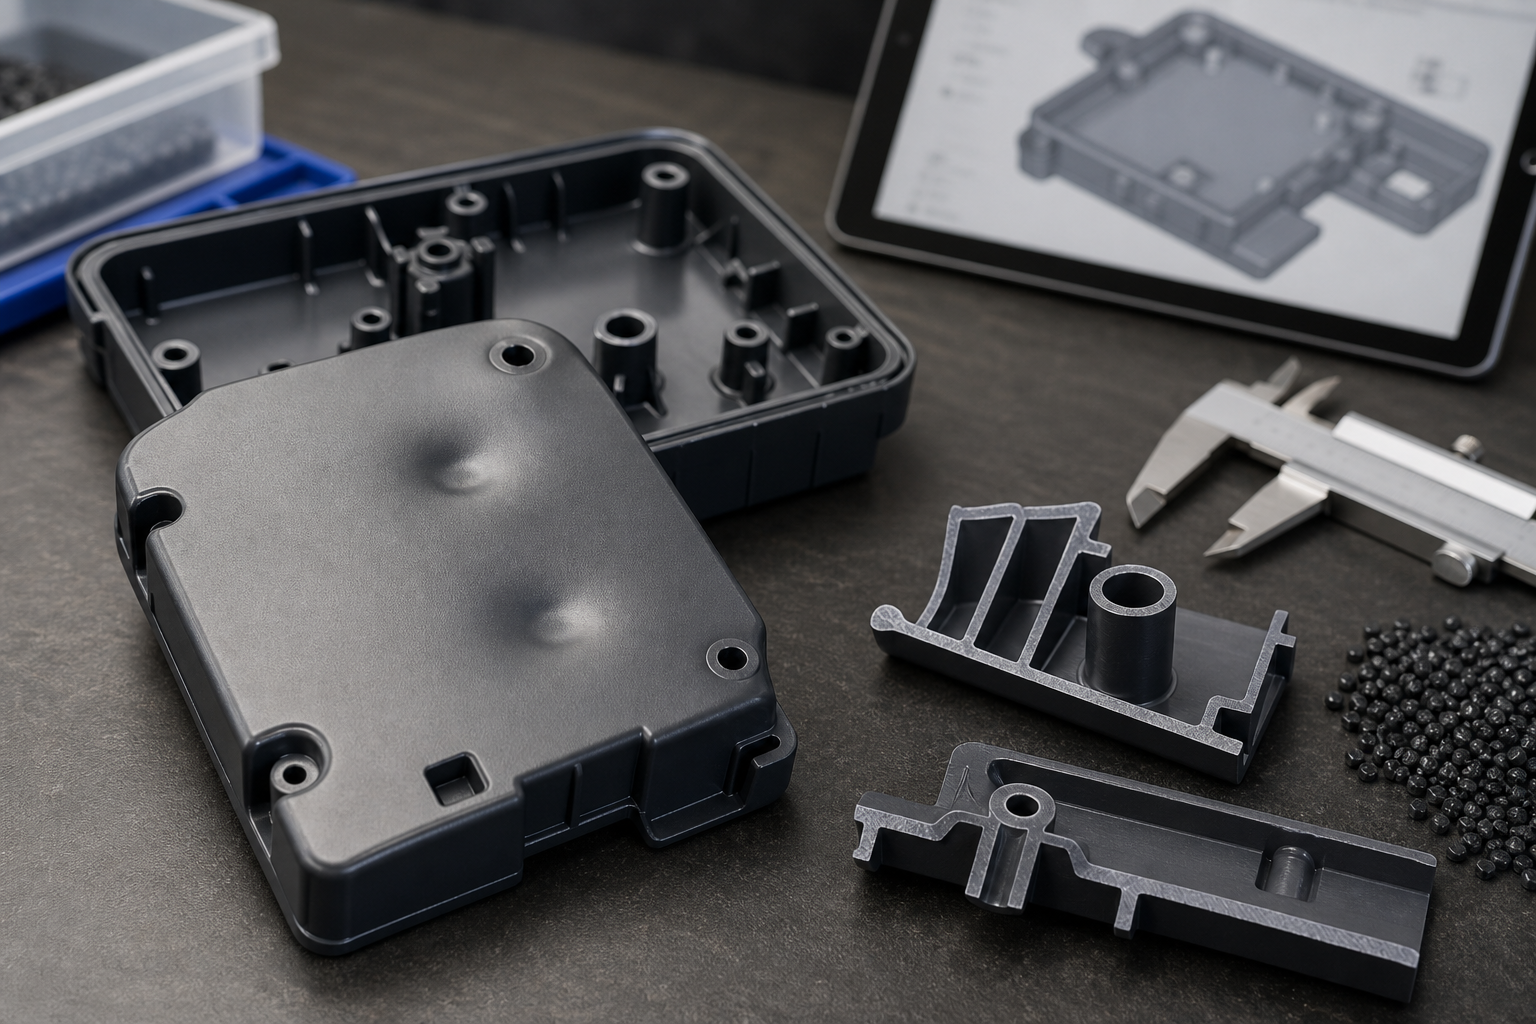
Häufige Ursachen für Dellen im Waschbecken
| Ursache / Material | Typisches Zeichen oder typische Verwendung | Maßnahme des Käufers oder der Technikabteilung |
|---|---|---|
| Dicker Wandabschnitt | Vertiefung an der Oberfläche über einer schweren Masse | Dicke Bereiche aushöhlen und für sanfte Übergänge an den Wänden sorgen |
| Übergroße Rippchen | Versenkung gegenüber der Rippenbasis | Die Rippendicke sollte geringer sein als die Nennwandstärke |
| Schwere Bosse | Rundes Waschbecken auf sichtbarer Fläche | Verwenden Sie Stützrippen und eine geeignete Nabenkonstruktion |
| Das Tor friert zu früh ein | Schlechte Packung in dichten Zonen | Größe, Standort und Beladezeit des Durchgangs überprüfen |
| Material mit hohem Schrumpfverhalten | Stärker sichtbare Absenkung bei PP, PE oder kristallinen Kunststoffen | DFM und Schrumpfungserwartungen je nach Material anpassen |
DFM-Prüfungen vor der Werkzeugfertigung
- Die Nennwanddicke sollte so gleichmäßig wie möglich gehalten werden.
- Vermeiden Sie abrupte Übergänge von dünnen Wänden zu dicken Abschnitten.
- Die Rippen sollten dünner als die Hauptwand ausgeführt werden, und an den erforderlichen Stellen sollten Rundungen eingefügt werden.
- Die Vorsprünge aushöhlen, anstatt massive Kunststoffklumpen stehen zu lassen.
- Platzieren Sie die Gusskanäle so, dass dichte Zonen vor dem Erstarren der Gusskanäle ausgefüllt werden können.
Materialschrumpfung und Einfallrisiko
| Material / Gehäuse | Hauptanliegen | Hinweis zur Auswahl |
|---|---|---|
| ABS | Mäßiges Risiko des Absinkens | Geeignet für Gehäuse, bei denen Rippen und Vorsprünge korrekt konstruiert sind |
| PC / PC-ABS | Mäßiges Risiko | Kosmetische Oberflächen müssen auf Spannungen und Senkungen überprüft werden |
| PP | Höhere Schrumpfung | Wandstärke und Verzug gemeinsam kontrollieren |
| POM | Kristalline Schrumpfung | Prüfen Sie die Präzisionsmerkmale und die Verpackung |
| Glasfaserverstärktes Nylon | Faserausrichtung und unterschiedliche Schrumpfung | Rippen, Vorsprünge und Verformungen prüfen |
Details zur Angebotsanfrage des Käufers zur Vermeidung von Einpressspuren
Für eine aussagekräftige Bewertung senden Sie uns bitte das 3D-Modell oder die 2D-Zeichnung, die Kunststoffsorte oder das Zielmaterial, Fotos des Bauteils (falls der Fehler bereits vorliegt), Informationen zur Maschine und zur Form (sofern verfügbar), das erwartete Jahresvolumen, Anforderungen an das Erscheinungsbild, kritische Maße, die Anwendungsumgebung sowie etwaige Prüfnormen. Nylon Plastic kann das Design, das Material und das Spritzgussverfahren prüfen, bevor Änderungen an den Werkzeugen oder der Produktion vorgenommen werden.
Diagnose von Sink-Marken anhand von Merkmalen
| Merkmal oder Muster | Warum es untergeht | Entwurfs- oder Prozessprüfung |
|---|---|---|
| Über eine Rippe absinken | Die lokale Masse kühlt sich später ab als die sichtbare Wand | Rippenverhältnis verringern, Querschnitt aushöhlen und Zugang für die Dichtung überprüfen |
| Sich um einen Boss herum versammeln | Der massive Kunststoff um den Pfosten herum führt zu einem ungleichmäßigen Kühlbereich | Verwenden Sie einen entkernten Vorsprung, einen angemessenen Entformungsschrägwinkel und einen kontrollierten Wandübergang. |
| Senke nahe dem Auslaufende | Der Druck ist abgefallen, bevor der dichte Bereich verdichtet wurde | Überprüfen Sie die Position des Angusses, die Verteilung im Angusskanal, den Haltedruck und die Gefrierzeit |
| Sink changes after material substitution | Shrinkage, viscosity, reinforcement and conditioning changed | Recheck the exact grade, filler direction, drying and shrinkage assumptions |
Higher packing pressure can hide a sink mark on one tool trial, but it may increase flash, stress, cycle time, or gate blush. A durable correction normally combines section design, gate access, cooling, material choice, and a validated packing window.
Wie Nylonkunststoff das Projekt unterstützt
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. For sink mark prevention on molded plastic parts, the useful review connects the drawing, material, tooling or machining route, inspection state, and production plan before a quote is approved.
- Review the visible surface, rib and boss geometry, material shrinkage, gate location, and expected conditioning state before tooling.
- Compare unfilled PA with PA-GF20 or PA-CF30 only when the structural and dimensional requirements justify the change in flow and anisotropy.
- Use sample parts, measured wall sections, cavity records, and defined cosmetic limits to close the DFM decision.
Weiterführende Lektüre
Häufig gestellte Fragen
Was verursacht Einfallstellen beim Spritzgießen?
Einsinkstellen entstehen in der Regel durch ungleichmäßige Volumenschrumpfung in dicken Bereichen wie Rippen, Vorsprüngen, massiven Auflagen oder abrupten Wandübergängen. Die Packung, die Kühlung, das Material und der Angusszugang beeinflussen das Ergebnis.
Können Einpressungen durch Pressdruck beseitigt werden?
Wenn der Anguss lange genug offen bleibt, können dadurch einige Einfallstellen verringert werden; eine zu starke Verdichtung kann jedoch zu Gratbildung, Spannungen, Verzug oder einem längeren Zyklus führen. Passen Sie die Geometrie und den Druckbereich gemeinsam an.
Welche Werkstoffe neigen eher zur Einfallstellenbildung?
Bei jedem Thermoplast können Einfallstellen auftreten, wenn die Querschnittsmasse und die Kühlung nicht ausreichend kontrolliert werden. Anstatt sich auf eine Produktfamilie zu verlassen, sollten der genaue Typ, die Verstärkung, die Schrumpfung, die Fließrichtung und das Verarbeitungsfenster überprüft werden.
Was sollte eine DFM-Prüfung für Senkmarken umfassen?
Bitte stellen Sie das CAD-Modell, die Wand- und Rippen-Karte, die kosmetischen Zonen, das Material oder die Ersatzgüteklasse, das Angusskonzept, die jährliche Stückzahl, die Toleranzanforderungen sowie Fotos oder Maßangaben des Defekts zur Verfügung.
Request a Sink Mark DFM Review
Send the part geometry, resin requirement, cosmetic zones, and target quantity for a design, tooling, and process review.