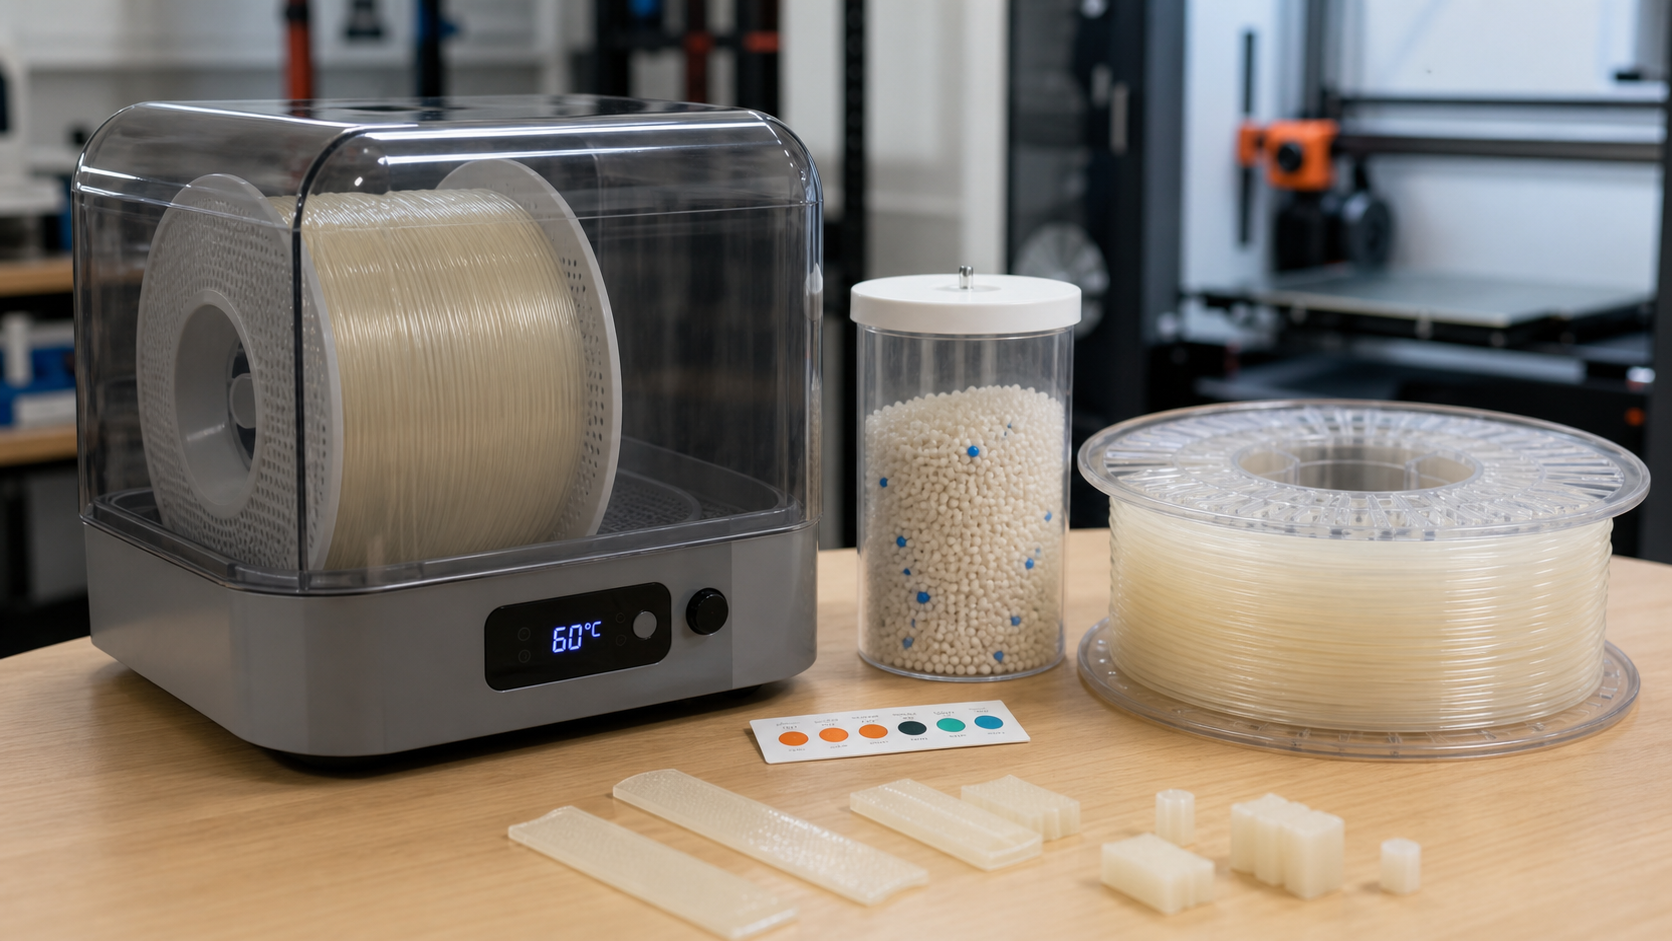
Um Nylonfilamente richtig zu trocknen, muss man sie vor dem eigentlichen Druckvorgang gründlich vortrocknen. Kurz gesagt: Die meisten PA6-Nylon-Spulen lassen sich am besten drucken, nachdem sie bei 70–80 °C für 6–12 Stunden, während PA12 in der Regel 55–70 °C für 4–8 Stunden. Mit Kohlefaser gefülltes Nylon und mit Glasfaser gefülltes Nylon müssen weiterhin getrocknet werden, obwohl die Füllstoffe die Steifigkeit verbessern und das Verziehen verringern.
Wenn Sie Unterstützung bei der Prototypenentwicklung oder Serienfertigung benötigen, die über die Filamenttrocknung hinausgeht, sehen Sie sich unsere 3D-Druckdienstleistungen und Verfahrensoptionen für FDM-, SLS-, MJF-, SLA- und PolyJet-Teile.
In dieser Anleitung wird erläutert, wie man Nylon richtig trocknet, wie man Fehler in nassen Filamenten erkennt, wie man Spulen nach dem Trocknen lagert und wann eine kontrollierte Zuführbox beim Drucken wichtig ist. Wenn Sie mit PA6, PA12 und technische Nylon-Typen Bei Funktionsteilen ist dieser Prozessablauf von entscheidender Bedeutung.
Kurzantwort: Die besten Trocknungseinstellungen für Nylon
Für die meisten FDM-Anwender ist der schnellste und zuverlässigste Arbeitsablauf ganz einfach: Die Spule vollständig trocknen, verschlossen aufbewahren und in einer kontrollierten Umgebung drucken, anstatt sie offen neben dem Gerät liegen zu lassen. Diese eine Änderung im Arbeitsablauf behebt Probleme wie Oberflächenrauheit, Fadenbildung und schwache Schichtbindung oft schneller als endloses Slicer-Tuning.
| Nylon-Typ | Typische Trocknungstemperatur | Typische Trocknungszeit | Bewährte Verfahren |
|---|---|---|---|
| PA6-Nylon | 70–80 °C | 6–12 Stunden | Verwenden Sie für lange Drucke einen beheizten Trockner oder eine Trockenbox. |
| PA66-Nylon | 75–85 °C | 6–12 Stunden | Überprüfen Sie vor der Verwendung eines Ofens die Hitzebeständigkeit der Spule. |
| PA12-Nylon | 55–70 °C | 4–8 Stunden | Nach wie vor versiegelt gelagert, obwohl die Feuchtigkeitsaufnahme geringer ist |
| Kohlefaser-Nylon | 70–80 °C | 6–10 Stunden | Vor jedem konstruktions- oder maßkritischen Druck trocknen lassen |
| Glasfaserverstärktes Nylon | 70–80 °C | 6–10 Stunden | Kombinieren Sie die Feuchtigkeitsregulierung mit einer gehärteten Düseneinrichtung |
Warum Nylonfilamente Feuchtigkeit so schnell aufnehmen
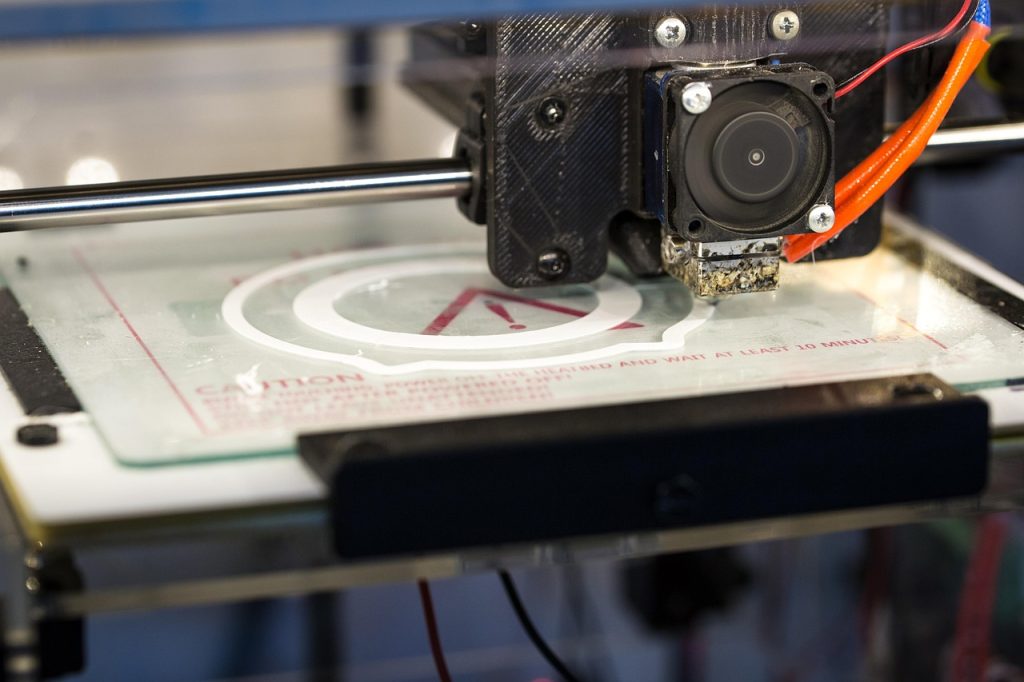
Nylon ist hygroskopisch, das heißt, es nimmt Wasser aus der Umgebungsluft auf. Dies ist eine der charakteristischen Materialeigenschaften, die Nylon von einfacheren Alltagsfilamenten wie PLA unterscheidet. Sobald die Spule genügend Feuchtigkeit aufgenommen hat, verwandelt die Schmelzzone dieses Wasser in Dampf. Die Folge sind eine instabile Extrusion, sichtbare Oberflächenfehler und eine geringere mechanische Leistungsfähigkeit.
Das ist von Bedeutung, da Nylon in der Regel für den funktionalen 3D-Druck und nicht zu dekorativen Zwecken gewählt wird. Nylon wird für Vorrichtungen, Klammern, Gehäuse, Halterungen, Buchsen und Bauteile verwendet, die Zähigkeit, Ermüdungsbeständigkeit und eine im praktischen Einsatz bessere Haltbarkeit erfordern als herkömmliche Einstiegsmaterialien. Der Nassdruck nimmt einen Großteil dieses Vorteils zunichte.
So erkennt man, ob ein Nylonfilament nass ist
Feuchtes Nylon macht meist schon auf sich aufmerksam, bevor man überhaupt die Luftfeuchtigkeit in seiner Umgebung misst. Die Anzeichen sind sichtbar, hörbar und bei vielen Marken gleich.
- Knall- oder Zischgeräusche an der Düse während des Extrudiervorgangs
- Schaumige, blasige oder narbige Außenflächen
- Starke Verflechtungen und zufällige Strähnen zwischen den Bewegungsabläufen
- Schwankende Extrusionsbreite oder zeitweise zu geringe Extrusionsmenge
- Schwächere Schichtverbindungen und unerwartet spröde Bauteile
- Maßabweichungen aufgrund der Dampfausdehnung in der Schmelze
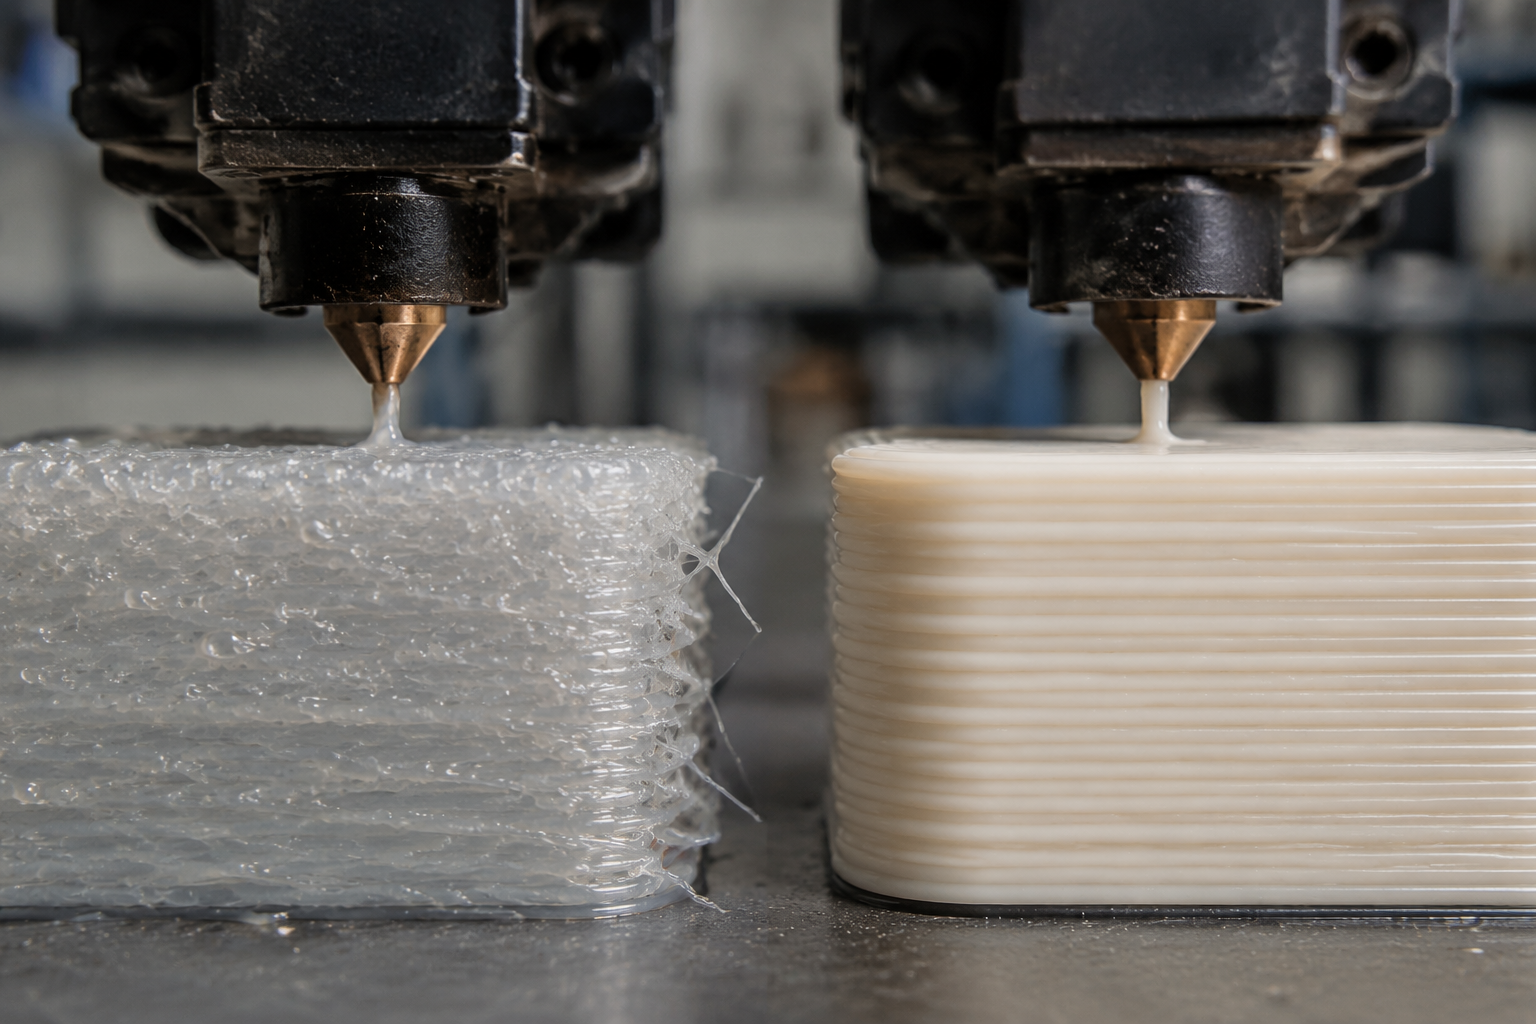
Wenn Ihr Druck zwei oder mehr dieser Symptome aufweist, sollten Sie zunächst die Spule trocknen lassen, bevor Sie die Einstellungen für Rückzug, Durchfluss oder Kühlung ändern. In vielen Fällen ist Feuchtigkeit die eigentliche Ursache. Wenn sich Feuchtigkeit auch in Form von Passungsabweichungen oder ungleichmäßigen Abmessungen bemerkbar macht, ist unser Leitfaden zu Toleranzen beim 3D-Druck hilft dabei, materialbedingte Effekte von Problemen bei der Maschinenkalibrierung zu unterscheiden.
Die besten Methoden zum Trocknen von Nylon-Filamenten
Dedizierter Filamenttrockner
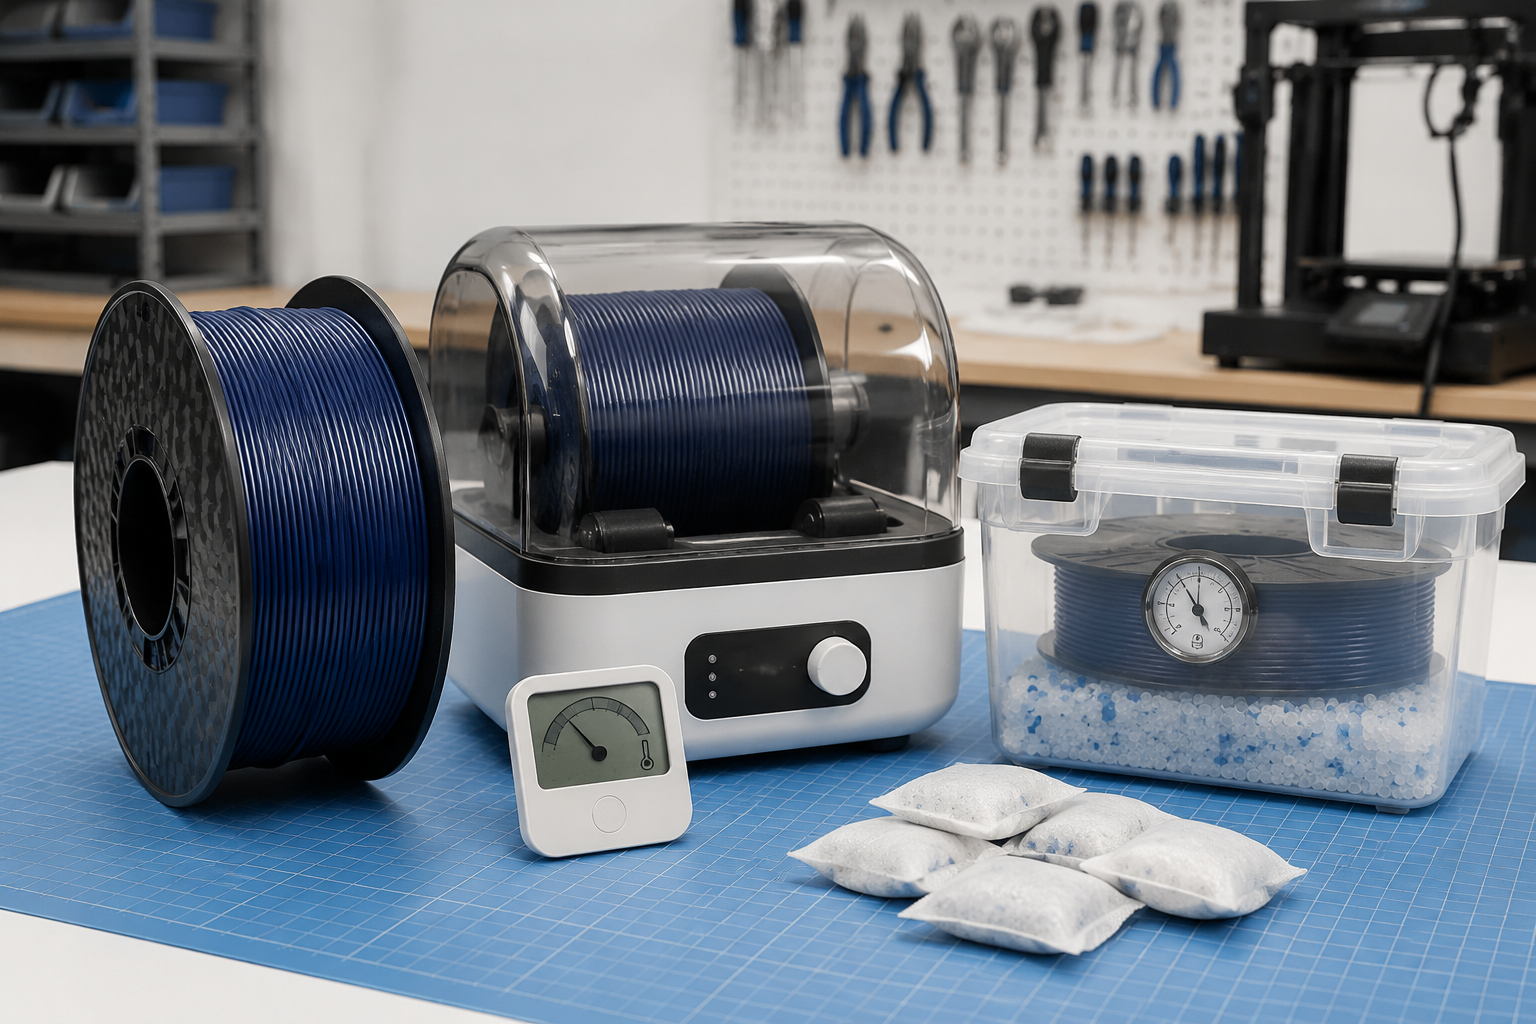
Ein speziell für diesen Zweck entwickelter Filamenttrockner ist die praktischste Lösung für den täglichen Gebrauch. Er sorgt für eine konstante Wärme, eine bessere Luftzirkulation als geschlossene Behälter und in vielen Fällen für einen direkten Zuführweg zum Drucker. Das ist wichtig, da Nylon bei langen Druckaufträgen wieder Feuchtigkeit aufnehmen kann, wenn die Spule an der frischen Luft steht.
Heißluftofen
Ein Konvektionsofen kann gut funktionieren, wenn die tatsächliche Innentemperatur dem Sollwert entspricht. Das Hauptrisiko besteht im Überschwingen. Bei manchen Öfen wird der angezeigte Wert überschritten, was zu Verformungen der Flansche an den Rohrstücken oder zu einer Erweichung der Rohrstückmaterialien führen kann. Wenn Sie einen Ofen verwenden, sollten Sie die Temperatur unabhängig überprüfen, bevor Sie ein kostspieliges, technisch anspruchsvolles Rohrstück in Betrieb nehmen.
Vakuumofen oder industrieller Trockenschrank
Für professionelle Arbeitsabläufe bietet ein Vakuumofen oder ein prozessgesteuerter Trockenschrank die beste Wiederholgenauigkeit. Dies ist besonders hilfreich, wenn Sie mehrere Materialien trocknen, ein Team leiten oder gedruckte Nylonteile für den wiederholten Einsatz in der Produktion qualifizieren.
Trockenbox während des Druckvorgangs
Das Vortrocknen löst nur die Hälfte des Problems. Nylon sollte idealerweise aus einer versiegelten Trockenkammer oder einem beheizten Trockner mit Durchlaufbahn gedruckt werden. Dies gewinnt umso mehr an Bedeutung, je länger die Druckzeit ist, je höher die Raumluftfeuchtigkeit ist und je höher der Wert des Bauteils ist.
Wie lange sollte man Nylonfilamente trocknen lassen?
Es gibt keinen einheitlichen Richtwert, da die Trocknungszeit von der Polymerfamilie, dem Ausgangsfeuchtegehalt, der Spulenmasse und der tatsächlichen Temperatur im Trockner abhängt. Für praktische FDM-Arbeitsabläufe gilt jedoch, 4 bis 12 Stunden deckt den größten Teil des nutzbaren Bereichs ab.
Verwenden Sie den unteren Bereich, wenn die Spule nur kurz der Feuchtigkeit ausgesetzt war und die Symptome gering sind. Verwenden Sie den oberen Bereich, wenn Sie hörbare Knackgeräusche wahrnehmen, schaumige Wände sehen oder wissen, dass die Spule tagelang oder wochenlang offen in einem feuchten Raum gestanden hat.
Fehler bei der Trocknungstemperatur, die es zu vermeiden gilt
Zu kühle Trocknung
Das ist der häufigste Fehler. Ein Trockner, der für PLA geeignet ist, erreicht möglicherweise nicht die Temperaturen, die Nylon tatsächlich benötigt. Die Spule fühlt sich warm an, aber der Druck verhält sich immer noch wie nasses Nylon.
Zu heiße Trocknung
Überhitzung kann dazu führen, dass sich die Kanten der Spule verziehen, die Wicklung sich verzieht oder Probleme beim Vorschub auftreten. Halten Sie sich nach Möglichkeit an die Empfehlungen des Filamentherstellers, insbesondere bei gefüllten oder Spezialtypen.
Nichtberücksichtigung der Reabsorption aus dem Gewebe
Wenn Sie die Spule vollständig trocknen und sie dann während eines langen Nachtdruckauftrags offen neben dem Drucker liegen lassen, kann es dennoch zu Einbußen bei der Druckqualität während des Druckvorgangs kommen. Eine Trockenbox behebt dieses Problem wirksamer als wiederholtes Vortrocknen allein.
Beste Aufbewahrungsmethode nach dem Trocknen
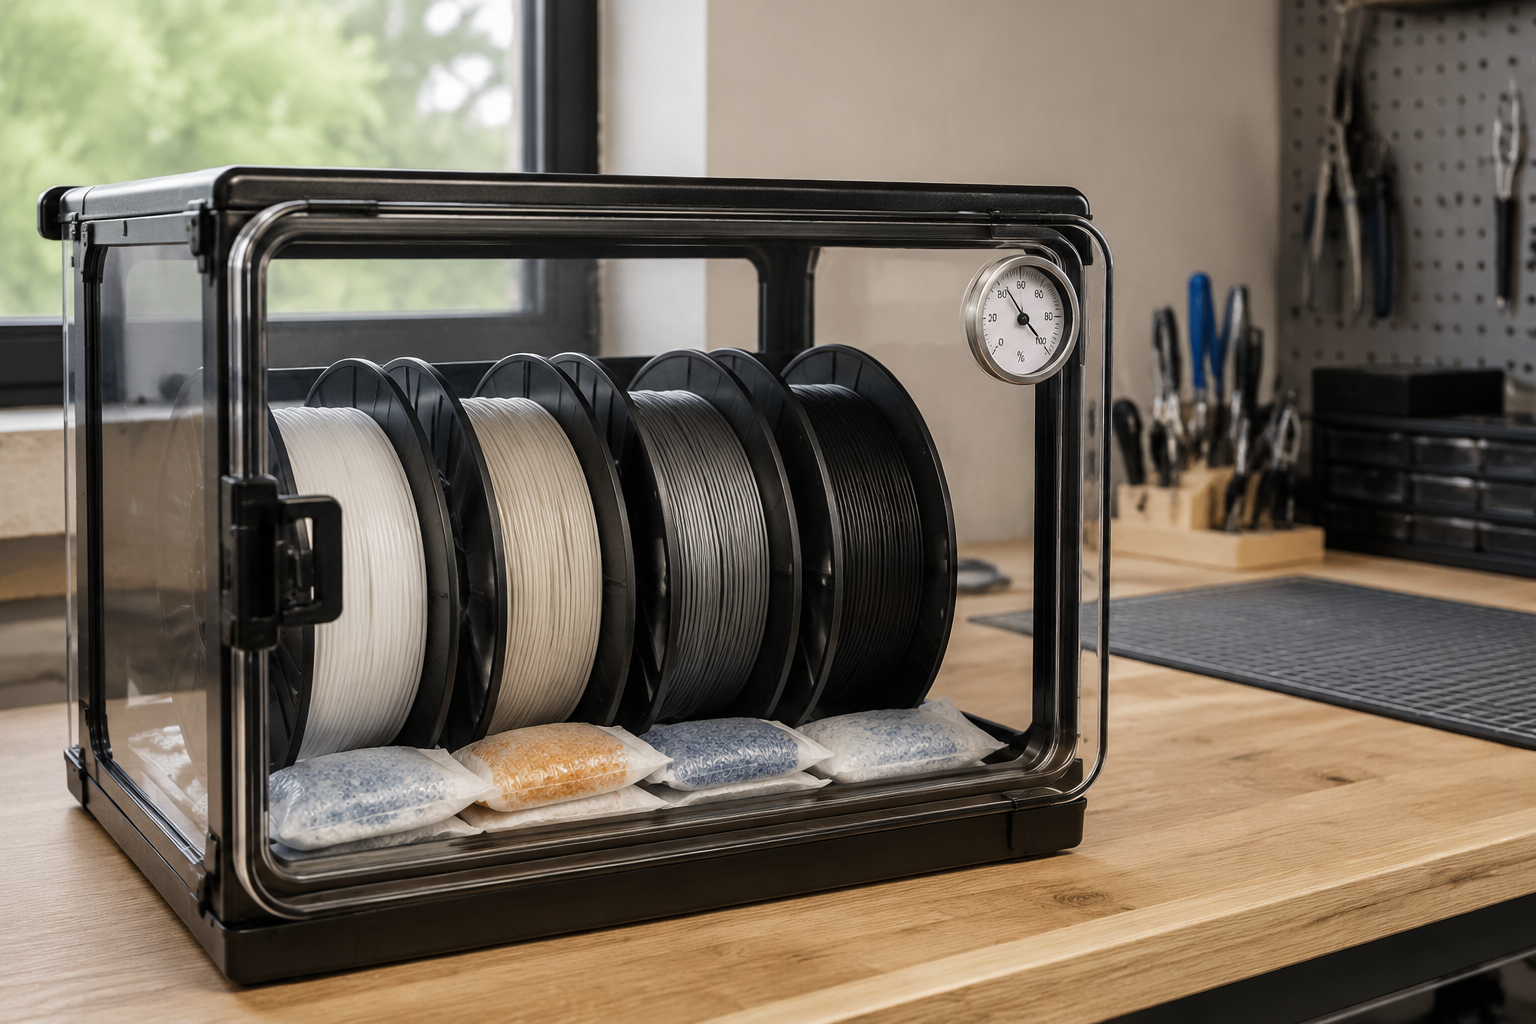
Das Ziel besteht darin, vollständige Trocknungszyklen zu vermeiden, sofern das Material diese nicht tatsächlich benötigt. Sobald die Spule trocken ist, sollte sie unverzüglich wieder in eine geschlossene Umgebung gebracht werden.
- Bewahren Sie das Nylon nach jedem Druckvorgang in verschlossenen Beuteln oder Behältern auf.
- Verwenden Sie frische Trockenmittelbeutel anstelle von verbrauchten.
- Legen Sie nach Möglichkeit ein Hygrometer in größere Aufbewahrungsboxen
- Beschriften Sie jede Spule mit der Materialgüte und dem Datum der letzten Trocknung.
- Direkt aus einer Trockenkammer drucken – für lange oder hochwertige Teile
Trockenes Nylon versus nasses Nylon: Was ändert sich?
Trockenes Nylon sorgt in der Regel für glattere Wandflächen, eine bessere Schichtverbindung, reproduzierbarere Abmessungen und weniger Fadenbildung. Mit nassem Nylon lässt sich das Bauteil zwar oft noch fertigstellen, doch das Ergebnis sieht schlechter aus und weist eine geringere Leistungsfähigkeit auf. Aus diesem Grund ist die Feuchtigkeitskontrolle sowohl ein Qualitäts- als auch ein mechanisches Leistungsproblem.
Wenn Sie Nylon mit anderen für den technischen Einsatz geeigneten Filamenten vergleichen, ist es hilfreich, auch die allgemeinen Kompromisse bei den Materialeigenschaften zu berücksichtigen, wie beispielsweise Steifigkeit, Hitzebeständigkeit, Feuchtigkeitsempfindlichkeit und Verarbeitbarkeit. Zu den entsprechenden Vergleichen auf dieser Website gehören PLA vs. PETG vs. ABS und die detailliertere Anleitung zur Behebung von Verformungen beim 3D-Druck.
Wenn Trocknen allein nicht ausreicht
Manche Fehler beim Drucken mit Nylon werden auf aufgenommene Feuchtigkeit zurückgeführt, obwohl der eigentliche Engpass woanders liegt. Wenn die Spule trocken ist, sich die Teile aber dennoch wellen, reißen oder an Genauigkeit verlieren, sollten als Nächstes die Kammertemperatur, die Stabilität des Gehäuses, die Haftung der ersten Schicht und die Fähigkeit des Druckers überprüft werden, die für Nylon spezifischen Einstellungen konsistent beizubehalten. Falls Sie sich noch in der Phase der Hardware-Auswahl befinden, bietet dieser Leitfaden zu den Die besten 3D-Drucker für technische Werkstoffe hilft Ihnen dabei, Kammer, Hotend und Trocknungsleistung miteinander zu vergleichen.
| Situation | Empfohlene Maßnahme |
|---|---|
| Neue Spule für Produktions- oder Konstruktionsteile | Trocknen Sie es vor dem ersten richtigen Druck |
| Knallende Düse und schaumige Wände | Trocknen Sie die Spule erneut, bevor Sie die Einstellungen des Schneidegeräts anpassen. |
| Langes Nylon-Pyjama-Oberteil mit Aufdruck | Verwenden Sie während des Betriebs einen aktiven Trockner oder einen verschlossenen Zuführkasten. |
| Schwankungen in der Festigkeit der Teile zwischen den Chargen | Standardisierung der Trocknungszeit, der Lagerung und der Nachverfolgung der Belichtung |
| Auswahl einer Maschine für den Nylon-Druck im technischen Bereich | Überprüfen Sie gemeinsam die Leistungsfähigkeit der Druckerkammer, des Trockners und des Hotends |
Benötigen Sie Hilfe bei der Auswahl der richtigen Nylonsorte oder des richtigen Herstellungsverfahrens? Ganz gleich, ob Sie PA6, PA12, kohlefaserverstärktes Nylon, MJF-Nylonteile oder bearbeitete technische Kunststoffe vergleichen – unser Team hilft Ihnen gerne dabei, das passende Material und Verfahren für Ihre konkreten Teileanforderungen zu finden. Kontakt für eine Beratung zur Anwendung oder ein Angebot.
Weiterführende Lektüre
- 3D-Druck-Dienstleistungen
- Anleitung zur Behebung von Verformungen beim 3D-Druck
- Leitfaden zu Kunststoffwerkstoffen
Häufig gestellte Fragen
Warum muss Nylon vor dem Bedrucken getrocknet werden?
Nylon nimmt Feuchtigkeit aus der Luft auf. Während des Extrusionsprozesses kann diese Feuchtigkeit zu Blasenbildung, Fadenbildung, rauen Oberflächen, einer schwachen Schichtbindung und weniger vorhersehbaren Abmessungen führen.
Woran erkenne ich, ob das Nylonfilament noch feucht ist?
Typische Anzeichen sind Spritzungen an der Düse, Blasenbildung, übermäßige Fadenbildung, trübe Extrusion, raue Schichten und verminderte Festigkeit. Eine Feuchtigkeitsprüfung und ein Protokoll zur kontrollierten Trocknung sind für die Produktion zuverlässiger.
Bei welcher Temperatur sollte ich Nylonfilament trocknen?
PA6 wird häufig bei etwa 70–80 °C getrocknet, PA12 bei etwa 55–70 °C, während gefüllte Nylons in der Regel im vom Hersteller angegebenen Temperaturbereich bleiben. Überprüfen Sie vor dem Erhitzen das Datenblatt der jeweiligen Spule und des jeweiligen Filaments.
Wie lange muss Nylonfilament trocknen?
Viele Spulen benötigen je nach Typ, Spulenmasse, Feuchtigkeitsgehalt und tatsächlicher Trockner-Temperatur etwa 4 bis 12 Stunden. Nasses PA6 benötigt in der Regel die längere Zeitspanne.
Sollte Nylon während des Druckvorgangs trocken bleiben?
Ja. Bei langen Druckvorgängen oder in feuchten Räumen kann Nylon Feuchtigkeit wieder aufnehmen, daher tragen eine Trockenbox oder ein abgedichteter Materialzufuhrkanal dazu bei, eine gleichmäßige Extrusion und eine gleichbleibende Schichtbindung zu gewährleisten.
Kann ich Nylonfilament in einem normalen Backofen trocknen?
Nur wenn die Temperatur stabil ist und unabhängig überprüft wurde. Ein Temperaturüberschwingen kann die Spule beschädigen oder die Wicklung verziehen, daher ist ein spezieller Filamenttrockner in der Regel die sicherere Wahl.
Anfrage zum 3D-Druck-Support für Nylon
Bitte geben Sie die Filamentqualität, die Teilegröße, das Druckverfahren, die bisherigen Trocknungsbedingungen sowie die gewünschte Festigkeit oder die einzuhaltenden Maßvorgaben an.