Kurze Antwort für Ingenieure und Beschaffungsteams: Delrin ist der eingetragene Markenname von DuPont für Acetal-Homopolymer (POM-H). Wenn in einer Zeichnung ohne weitere Spezifikation “Acetal” angegeben ist, können Lieferanten entweder Homopolymer oder Copolymer (POM-C) liefern – und die beiden Materialien verhalten sich so unterschiedlich, dass es zu Ausfällen im Einsatz kommen kann. Für CNC-Zahnräder mit engen Toleranzen, Anwendungen mit hoher Zyklusbelastung und Teile, die eine optimale Oberflächengüte direkt nach der Bearbeitung erfordern, wählen Sie Delrin-Homopolymer. Für Anwendungen mit heißem Wasser, in sauren Umgebungen oder bei gedrehten Teilen mit großem Durchmesser, bei denen Porosität entlang der Mittellinie ein Problem darstellen könnte, wählen Sie Acetal-Copolymer.
Dieser Leitfaden richtet sich an Ingenieure, die Geben Sie auf der Bestellung das richtige Material an., und nicht nur die chemischen Zusammenhänge zu verstehen. Wir stützen uns dabei auf Bearbeitungsdaten von über 500 industriellen Acetal-Bauteilen, die in unserem Werk hergestellt wurden – über verschiedene Materialqualitäten und drei Fertigungsverfahren hinweg.
Grundlagen der Werkstoffkunde: Homopolymer vs. Copolymer – Was ändert sich in der Produktion?
Beide Typen gehören zur Familie der Polyoxymethylen (POM), doch ihre Molekülstruktur unterscheidet sich in einem Maße, das sich auf alle nachfolgenden Verarbeitungsprozesse auswirkt:
- Delrin (POM-H): Gleichmäßige, sich wiederholende -CH₂O-Einheiten. Eine höhere Kristallinität (~75–85%) bedeutet eine höhere Härte, Steifigkeit und Ermüdungsfestigkeit – aber auch eine höhere Eigenspannung nach der Bearbeitung.
- Acetal-Copolymer (POM-C): Enthält vereinzelte -CH₂CH₂O-Comonomereinheiten, die die Kristallinität unterbrechen. Dies verringert die Steifigkeit geringfügig, verbessert jedoch die chemische Beständigkeit und die Dimensionsstabilität nach der Bearbeitung erheblich.
Direkter Immobilienvergleich
| Eigentum | Delrin (POM-H) | Acetal-Copolymer (POM-C) | Warum das wichtig ist |
|---|---|---|---|
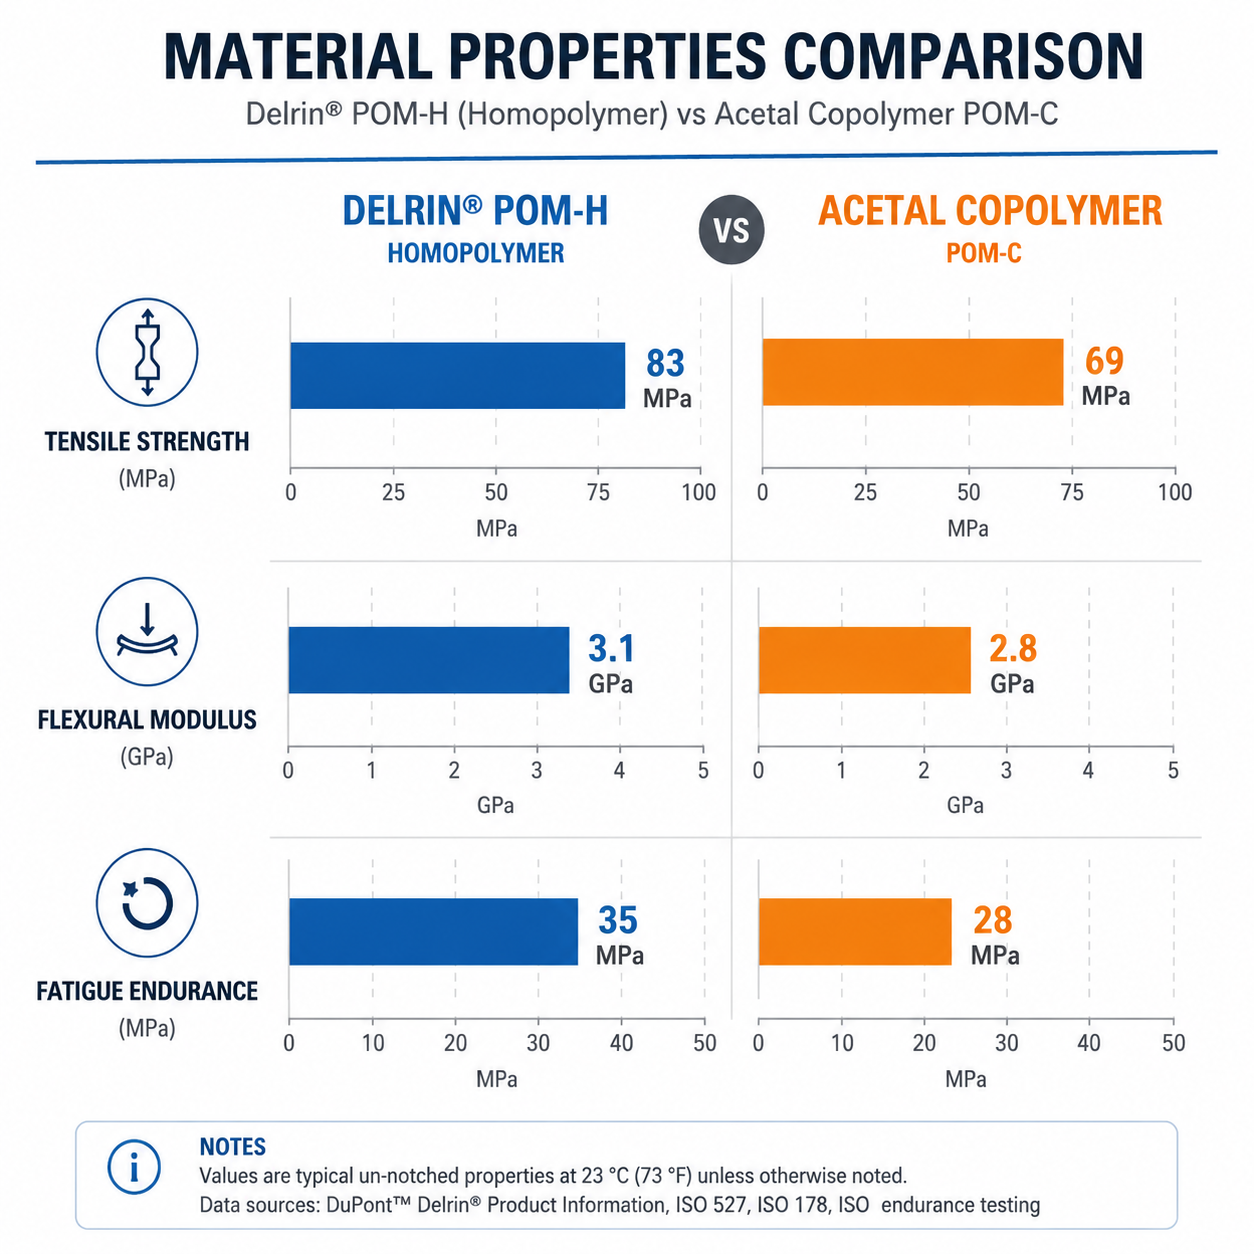
| Zugfestigkeit (MPa) | 70-83 | 60-69 | Delrin hält einer um ~20% höheren statischen Belastung stand, bevor es in die Fließzone übergeht |
| Biegemodul (GPa) | 2.8-3.1 | 2.4-2.8 | Härteres Gefühl – entscheidend für die Haltekraft bei der Schnappverbindung |
| Ermüdungsfestigkeit bei 10⁶ Zyklen (MPa) | 35 | 28 | Wesentliches Unterscheidungsmerkmal bei Zahnrädern und Federn |
| Izod-Schlagzähigkeit, gekerbt (J/m bei 23 °C) | 69-122 | 53-163 | Copolymer bietet eine größere Auswahl; die Wahl der richtigen Sorte ist entscheidend |
| Wasseraufnahme, 24 h (%) | 0.25 | 0.22 | Bei Raumtemperatur ähnlich; ab 60 °C unterscheiden sie sich |
| Maximale Dauerbetriebstemperatur (°C) | 90-100 | 100-110 | Copolymer – die erste Wahl für heiße Umgebungen |
| Kriechdehnung nach 1000 h bei 23 °C, 10 MPa (%) | ~0.5 | ~0.8 | Delrin behält seine Abmessungen unter konstanter Belastung besser bei |
| Reibungskoeffizient (trocken gegenüber Stahl) | 0.2-0.35 | 0.25-0.40 | Delrin ist etwas rutschiger – besser für Lager geeignet |
Konstruktionsregeln für Delrin- und Acetal-Teile
Diese Regeln stammen direkt aus unserer CNC-Bearbeitungszelle und gelten gleichermaßen für Prototypenmengen und Serienfertigung. Passen Sie sie für den Formguss an, indem Sie Entformungsschrägen hinzufügen (mindestens 1–2° für beide Werkstoffe).
Konstruktionsregeln für Acetal-Teile (aus der Fertigung)
Basierend auf Bearbeitungsdaten von über 500 industriellen Acetal-Teilen, die in unserem Werk hergestellt wurden (1. Quartal 2026). Sie können diese direkt in Ihre CAD-Zeichnungen übernehmen.
| Parameter | Delrin (POM-H) | Acetal-Copolymer (POM-C) |
|---|---|---|
| Mindestwandstärke | 1,0 mm | 0,8 mm |
| Empfohlener Kurvenradius | R ≥ 0,5 mm | R ≥ 0,3 mm |
| Toleranz des Bohrungsdurchmessers (CNC) | ±0,025 mm | ±0,05 mm |
| Maximales Seitenverhältnis (Tiefe/Durchmesser) | 6:1 | 5:1 |
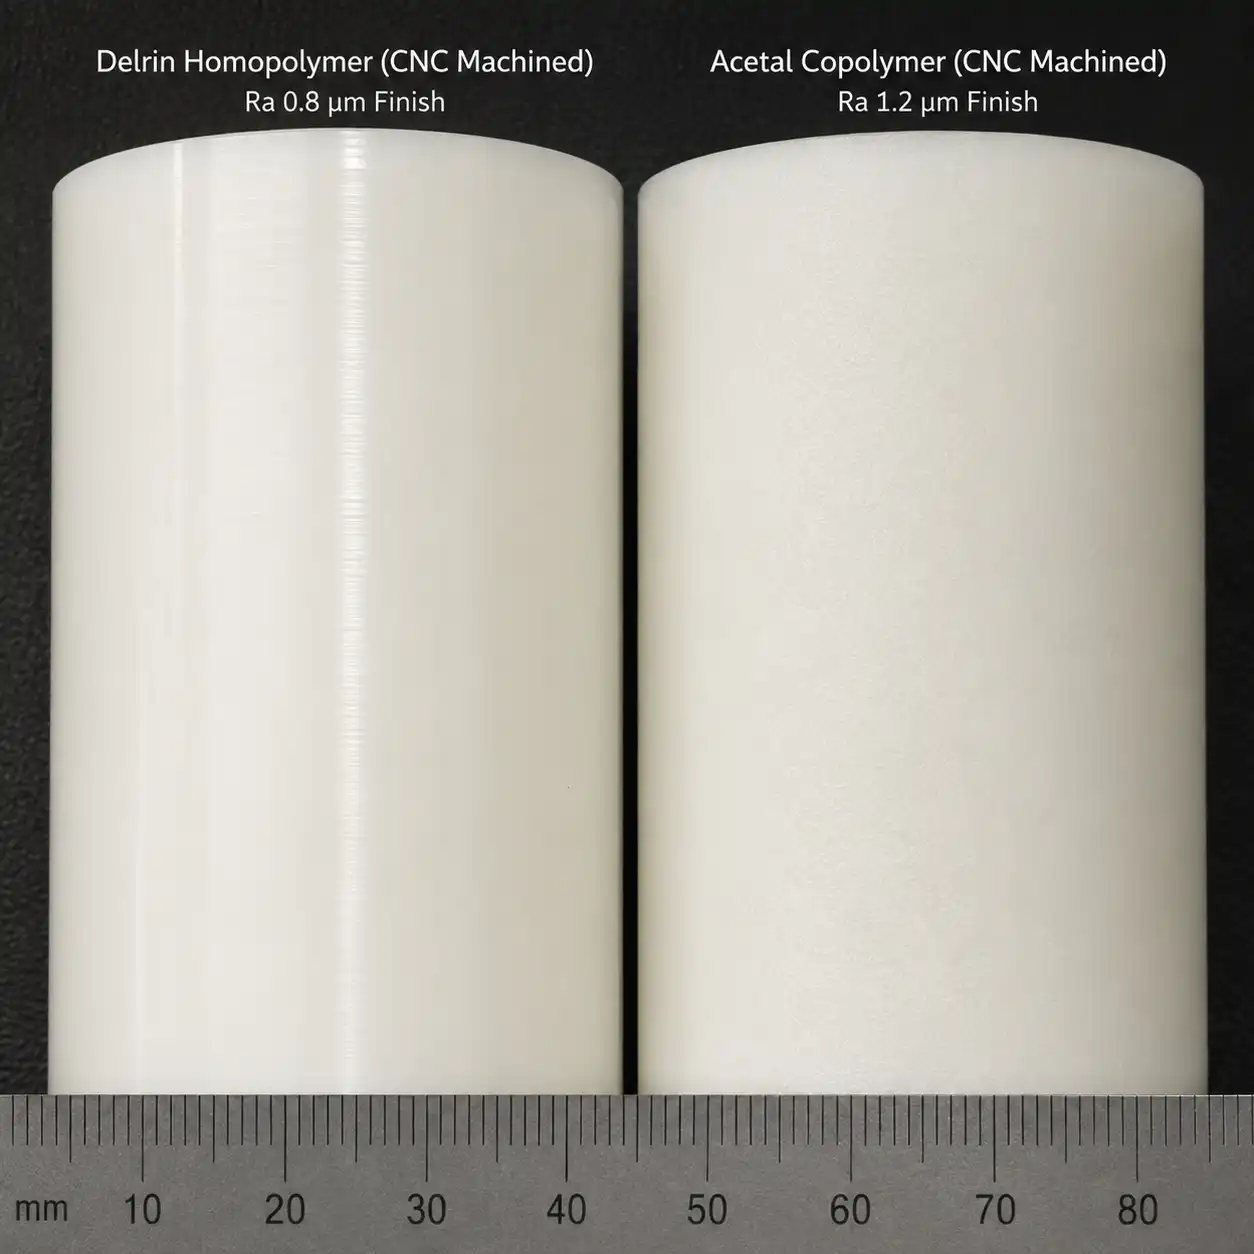
| Oberflächenbeschaffenheit im Bearbeitungszustand (Ra) | 0,8 μm | 1,2 μm |
| Risiko einer Verformung nach der Bearbeitung | Mäßig (Stressabbau empfohlen) | Niedrig (bessere Dimensionsstabilität) |
Diese Werte gelten unter der Annahme von Standardbearbeitungsbedingungen bei 20 °C, scharfen Hartmetallwerkzeugen und Trockenbearbeitung. Informationen zu den Konstruktionsregeln für den Spritzguss finden Sie in unserem Beratung durch das Ingenieurteam.
Warum die Porosität in der Mittellinie die Konstruktion von Bauteilen beeinflusst
Einer der am wenigsten diskutierten Unterschiede zwischen den beiden Werkstoffen ist die Porosität entlang der Mittellinie bei extrudierten Delrin-Stangen. Wenn der Stangendurchmesser 40 mm überschreitet, bildet sich bei POM-H-Extrudaten aufgrund der Schrumpfung während des Abkühlens typischerweise ein poröser Kern (Durchmesser 0,5–2 mm). Wenn bei Ihrer Bauteilkonstruktion eine kritische Dichtfläche oder eine Bohrung mit enger Toleranz auf der Stangenmittellinie vorgesehen ist, führt diese Porosität zu Undichtigkeiten oder Bohrungen außerhalb der Spezifikation. Bei Copolymeren tritt dieses Problem nicht auf – das Comonomer stört die Kristallisation so weit, dass Hohlräume in der Mittellinie vermieden werden.
Faustregel: Wenn Ihr Bauteil eine Durchgangsbohrung oder eine Dichtfläche aufweist, die durch die Mitte der Stange verläuft, und der Stangendurchmesser 40 mm überschreitet, geben Sie bitte Acetal-Copolymer an. Ein Kunde konnte durch diesen einfachen Materialwechsel bei einer zurückgesandten Charge für ein Wasserventilbauteil 18% einsparen.
Anwendungen in der Industrie: Wo jede Güteklasse überzeugt
| Industrie | Typische Bauteile | Bevorzugte Note | Begründung für die Auswahl |
|---|---|---|---|
| Automobilindustrie | Ventile für das Kraftstoffsystem, Sicherheitsgurtkomponenten, Getriebe für Fensterheber | Delrin (POM-H) | Höhere Ermüdungsfestigkeit für eine Lebensdauer von über 100.000 Zyklen; geringe Kraftstoffdurchlässigkeit |
| Medizinische Geräte | Mechanismen für Inhalatoren, Gehäuse für Insulinpens, Griffe für chirurgische Instrumente | Acetal-Copolymer (POM-C) | Bessere Beständigkeit gegenüber Sterilisationschemikalien; geringere Menge an extrahierbaren Stoffen |
| Industrielle Maschinen | Förderrollen, Lagerkäfige, Pumpenlaufräder, Verschleißleisten | Delrin (POM-H) | Hervorragende Verschleißfestigkeit und geringe Reibung (selbstschmierend); höhere Härte |
| Unterhaltungselektronik | Tastaturmechanismen, Druckerzahnräder, Kameraobjektivtubusse | Acetal-Copolymer (POM-C) | Bessere Heißwasserbeständigkeit für spülmaschinenfeste Anwendungen; geringeres Kriechen unter konstanter Federkraft |
| Sanitärtechnik und Fluidtechnik | Ventilsitze, Komponenten für Duschmischer, Innenteile von Wasserzählern | Acetal-Copolymer (POM-C) | Geringere Quellung bei Erwärmung; verhindert Porositätsprobleme in der Mittellinie, die bei POM-H zu Undichtigkeiten führen können |
| Lebensmittelverarbeitung | Abfülldüsen, Förderbandführungen, Schneidebrett-Einlagen | Beide (FDA-konforme Güteklassen) | Verwenden Sie Homopolymere für Anwendungen mit trockenem Kontakt; Copolymere für Anwendungen mit nassem/heißem Kontakt gemäß NSF 51 |
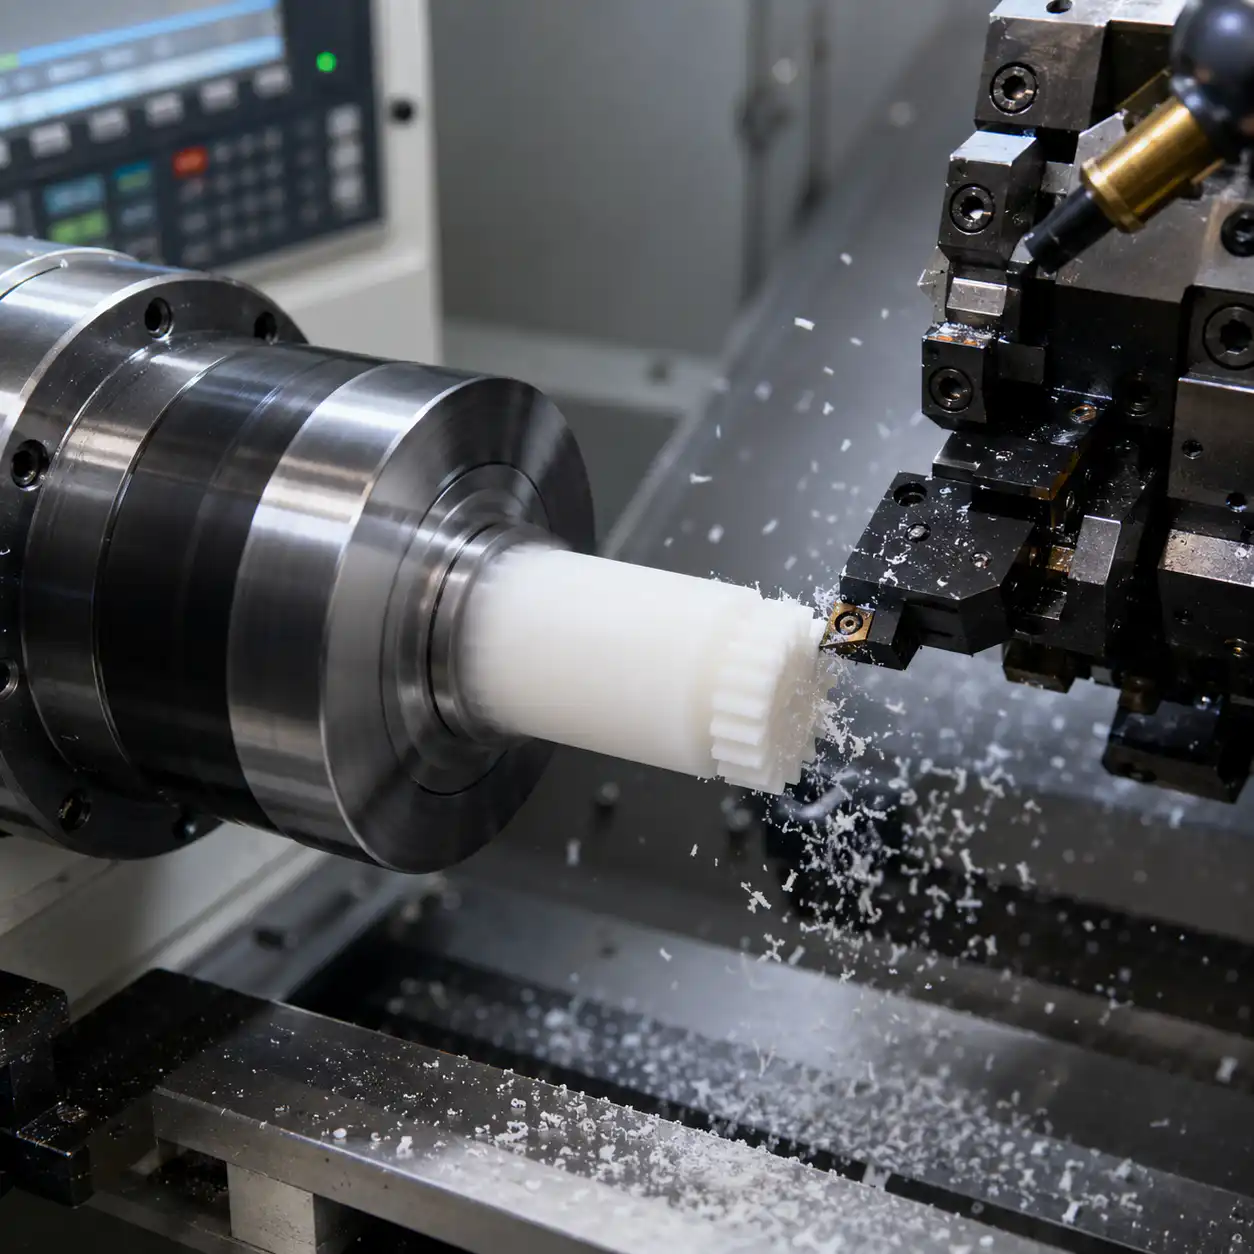
Das Muster ist eindeutig: Delrin ist die erste Wahl bei dynamisch-mechanischen Anwendungen (Zahnräder, Lager, Federn), bei denen Ermüdungsfestigkeit und geringe Reibung im Vordergrund stehen. Acetal-Copolymer ist die erste Wahl bei Anwendungen mit Flüssigkeiten, Chemikalien oder Sterilisation – und überall dort, wo die Bauteilgeometrie das Risiko einer Porosität entlang der Mittelachse mit sich bringt.
Toleranzvergleich nach Fertigungsverfahren
Die erreichbare Toleranz hängt ebenso sehr vom Fertigungsprozess wie von der Materialauswahl ab. Im Folgenden finden Sie einen praktischen Leitfaden für Ingenieure, die Zeichnungsangaben verfassen.
| Herstellungsprozess | Delrin (POM-H) – Toleranz | Toleranz bei Acetal-Copolymer (POM-C) | Am besten für |
|---|---|---|---|
| CNC-Bearbeitung | ±0,025 mm | ±0,05 mm | Prototypen, kleine bis mittlere Stückzahlen (<1.000 Stück), Teile mit engen Toleranzen |
| Spritzgießen | ±0,10 mm | ±0,08 mm | Hohe Stückzahlen (>5.000 Stück); Copolymer-Formteile weisen eine gleichmäßigere Qualität auf |
| 3D-Druck (FDM) | ±0,20 mm | ±0,15 mm | Nur für Rapid-Prototyping; nicht für Funktionstests empfohlen |
Die Toleranzen lassen sich unter normalen Werkstattbedingungen einhalten. Engere Toleranzen sind auf Anfrage mit zusätzlichen Prozesskontrollen möglich.
Beachten Sie, dass die geringere Spannungsrelaxation des Copolymers nach der Bearbeitung einen leichten Toleranzvorteil beim Spritzgießen mit sich bringt – das Bauteil verlässt die Form bereits in einer Form, die näher an seinen Endmaßen liegt, und verformt sich in den ersten 72 Stunden weniger.
Entscheidungsrahmen für Kosten: Wann sollte man sich für Delrin entscheiden?
Entscheidungsrahmen für die Kostenkalkulation: Delrin vs. Acetal-Copolymer
Die Materialkosten machen bei bearbeiteten Bauteilen nur etwa 15–201 TP3T der Gesamtkosten aus. Der eigentliche Unterschied liegt in der Prozesseffizienz und der Ausschussquote:
- Rohstoffpreis: Delrin-Stäbe sind in der Regel 10–15% teurer als handelsübliche Acetal-Copolymer-Stäbe mit demselben Durchmesser.
- Bearbeitungszeit: Delrin lässt sich sauberer und schneller bearbeiten – rechnen Sie mit einer um 8–12% kürzeren Zykluszeit pro Teil im Vergleich zu Copolymer bei gleicher Toleranz.
- Ablehnungsquote (interne Daten): Copolymer-Teile weisen mehr optische Mängel (Porenstreifen in der Mitte) auf – Ausschussquote von 3–51 TP3T gegenüber ~11 TP3T bei Delrin im CNC-Drehbearbeitungsprozess.
- Gewinnschwelle: Wenn Ihr Jahresvolumen 2.000 Teile übersteigt, gleicht die geringere Ausschussquote bei Delrin den Aufpreis für das Rohmaterial aus. Bei Mengen unter 2.000 Teilen ist ein handelsübliches Copolymer kostengünstiger.
- Versteckte Kosten: Bei Copolymeren, die für baumaßkritische Baugruppen vorgesehen sind, kann es in den ersten 72 Stunden aufgrund der Entlastung von Restspannungen zu Abfällen (1-2%) infolge von Maßabweichungen nach der Bearbeitung kommen.
Die Kostenentscheidung läuft oft auf eine einfache Frage hinaus: “Was passiert, wenn dieses Teil ausfällt?” Bei nicht kritischen kosmetischen oder Abstandhalterkomponenten spart das Copolymer Kosten. Bei tragenden, sicherheitskritischen oder hochzyklischen Komponenten macht sich der Aufpreis für Delrin durch geringere Rücklaufquoten im Einsatz bezahlt.
Häufige Fehler und deren Behebung
Wenn ein Acetal-Bauteil versagt oder bei der Eingangskontrolle aussortiert wird, liegt die Ursache häufig in einer Materialfehlanpassung. Hier sind die vier häufigsten Probleme, die wir feststellen, wenn Kunden Bauteile zur Nachbearbeitung zu uns bringen:
| Problem | Wahrscheinliche wesentliche Ursache | Korrektur |
|---|---|---|
| Verschleiß der Zahnradzähne nach < 50.000 Zyklen | Copolymer anstelle des erforderlichen Homopolymers (Ermüdungsgrenze von 28 MPa gegenüber 35 MPa) | Verwenden Sie für Zahnräder die Delrin-Typen 100 oder 150; fügen Sie bei ungeschmierten Anwendungen den PTFE-gefüllten Typ (Delrin 500AF) hinzu |
| Oberflächenrisse nach mehr als 6 Monaten im Einsatz | Spannungsrissbildung durch saure Umgebung (typisch für POM-H) | Wechseln Sie zu POM-C; prüfen Sie die chemische Verträglichkeit mit Ihrer Prozessflüssigkeit |
| Zunahme der Abmessungen bei Heißwasseranwendungen | POM-H nimmt bei erhöhten Temperaturen mehr Wasser auf (~0,81 TP3T bei 80 °C) | Verwenden Sie POM-C (Absorption 0,61 TP3T); konditionieren Sie die Teile vor der abschließenden Qualitätskontrolle durch 24-stündiges Einweichen in 60 °C warmem Wasser. |
| Auf gedrehten Oberflächen sichtbare Porosität | Porosität in der Mittellinie – ein dem POM-H-Extrusionsverfahren inhärentes Merkmal | Geben Sie für Teile mit großen Drehdurchmessern (>50 mm) POM-C an; fragen Sie beim Lieferanten nach einer Sorte mit “geringer Porosität” |
Die korrekte Angabe von Acetal in Ihrer Bestellung
Vermeiden Sie den häufigsten Fehler bei der Beschaffung: die Angabe “Acetal” auf der Bestellung, ohne die Güteklasse zu spezifizieren. Eine korrekt spezifizierte Bestellung sollte Folgendes enthalten:
- Werkstofffamilie und -typ: “Acetal-Homopolymer (Delrin 150)” oder “Acetal-Copolymer (entspricht Celcon M90)”
- Form: “Extrudierter Stab, Durchmesser 50 mm” oder “Spritzgussgranulat”
- Toleranzvorgabe: “Gemäß ISO 2768-m” oder spezifische Angabe
- Gibt es besondere Anforderungen an die Materialqualität: “FDA-konform”, “UV-stabilisiert (Delrin 527)”, “PTFE-gefüllt (Delrin 500AF)”
Diese Genauigkeit verhindert, dass der Lieferant Homopolymer durch Copolymer ersetzt, wenn in der Zeichnung lediglich “Acetal” angegeben ist – eine Praxis, die häufiger vorkommt, als den meisten Ingenieuren bewusst ist.
Schlussfolgerung und Empfehlungen
Bei der Entscheidung zwischen Delrin und Acetal geht es nicht darum, welches Material “besser” ist – es geht darum, die richtige Sorte für die jeweilige Anwendung auszuwählen. Verwenden Sie Delrin-Homopolymer für dynamisch beanspruchte mechanische Teile, bei denen Ermüdungslebensdauer, Oberflächengüte und geringe Reibung entscheidend sind. Verwenden Sie Acetal-Copolymer für Anwendungen mit Medienkontakt, in heißen oder chemisch aggressiven Umgebungen sowie für gedrehte Teile mit großem Durchmesser, bei denen das Risiko einer Porosität entlang der Mittellinie besteht.
Sie sind sich noch nicht sicher, welche Güteklasse zu Ihrer Konstruktion passt? Unser Ingenieurteam prüft im Rahmen jedes Angebots die Materialauswahl. Senden Sie uns Ihre Zeichnung oder 3D-Datei, und wir empfehlen Ihnen kostenlos die optimale Güteklasse für Ihre Anwendung.
Präzisionsfertigung
CNC-Toleranz von ±0,01 mm bei über 50 technischen Kunststoffen
ISO 9001-zertifiziert
Umfassende Qualitätskontrolle mit CMM-Berichten pro Auftrag
Lieferzeit: 15–25 Tage
Vom Prototyp bis zur Serienfertigung, weltweiter Versand
Weltweiter Versand
DDP verfügbar für die USA, die EU und den asiatisch-pazifischen Raum
Laden Sie das vollständige Handbuch zur Bearbeitung von technischen Kunststoffen (PDF) herunter
Behandelt Konstruktionsregeln, Toleranztabellen und Leitfäden zur Materialauswahl für Delrin, Nylon, PEEK, ABS, PTFE und 8 weitere technische Kunststoffe. Basierend auf mehr als 15 Jahren Bearbeitungsdaten aus unserer Fertigung.
Keine Registrierung erforderlich. Aktualisiert im 1. Quartal 2026.
Verwandte Artikel
Häufig gestellte Fragen
Kann ich in einer bestehenden Getriebekonstruktion Delrin durch Acetal-Copolymer ersetzen, ohne die Abmessungen zu ändern?
Ja, allerdings mit Einschränkungen. Das Copolymer weist eine um etwa 20% geringere Ermüdungsfestigkeit (28 MPa gegenüber 35 MPa bei 10&sup6; Zyklen) und ein etwas höheres Kriechen unter konstanter Belastung auf. Bei statisch belasteten Zahnrädern, die unter mäßigem Drehmoment und mit dünnen Wänden betrieben werden, ist ein direkter Austausch möglich. Bei dynamisch belasteten Zahnrädern mit hoher Zykluszahl oder bei ungeschmierten Lagerhülsen ist nach dem ersten Betriebsmonat mit einem zusätzlichen radialen Spiel von bis zu 30 Mikrometern zu rechnen. Maßlich können identische Werkzeuge verwendet werden – bei einem Wechsel von Homopolymer zu Copolymer sollte jedoch eine Erhöhung der Wandstärke um 8–10% in Betracht gezogen werden, um die geringere Steifigkeit auszugleichen.
Warum verzieht sich mein CNC-gefrästes Delrin-Teil, nachdem es eine Woche lang im Regal gelegen hat?
Dies ist die Entlastung von Restspannungen – ein bekanntes Merkmal von Acetal-Homopolymer. Während der Extrusion kühlt die Außenfläche des Stabs schneller ab als der Kern, wodurch ein Spannungsgradient entsteht. Wenn Material asymmetrisch abgetragen wird, führt das Spannungsungleichgewicht innerhalb von 24 bis 72 Stunden zu Verformungen. Drei Lösungen: (1) Zuerst grob bearbeiten, das Teil 24 Stunden ruhen lassen, dann feinschleifen; (2) den Stab vor der Bearbeitung bei 160 °C für 1 Stunde pro 25 mm Dicke glühen; (3) Wechseln Sie bei Teilen mit erheblichem asymmetrischem Materialabtrag zu Acetal-Copolymer. Wir empfehlen in der Regel das Glühen für alle Delrin-Teile, bei denen die Ebenheit oder Zylindrizität innerhalb von 0,05 mm liegen muss.
Welche Güteklasse schneidet in Umgebungen mit heißem Wasser oder Dampf besser ab?
Acetal-Copolymer (POM-C) übertrifft Delrin (POM-H) in heißem Wasser bei Temperaturen über 60 °C. Das Copolymer nimmt bei erhöhten Temperaturen weniger Wasser auf (~0,61 TP3T gegenüber ~0,81 TP3T bei 80 °C), quillt weniger auf und ist deutlich widerstandsfähiger gegen Hydrolyse – den chemischen Abbau der Polymerkette durch Wasser. Für Anwendungen wie Komponenten von Duscharmaturen, Geschirrspülerteile oder Innenteile von Kaffeemaschinen ist das Copolymer die Standardwahl. Wenn die Anwendung zudem die Einhaltung der FDA-Vorschriften erfordert, sollte ein lebensmitteltaugliches Copolymer wie Celcon M25 oder ein gleichwertiges Material spezifiziert werden.
Welche Oberflächenbehandlungen sind für Teile aus Delrin und Acetal-Copolymer erhältlich?
Delrin in bearbeiteter Form weist die beste natürliche Oberflächenbeschaffenheit auf (Ra 0,8 μm bei Verwendung scharfer Hartmetallwerkzeuge mit 5.000–8.000 U/min). Acetal-Copolymer weist im bearbeiteten Zustand typischerweise eine Rauheit von Ra 1,0–1,2 μm auf. Aufgrund ihrer geringen Oberflächenenergie lassen sich beide Werkstoffe nur schlecht lackieren oder galvanisieren. Das Perlstrahlen erzeugt bei beiden eine gleichmäßige, matte Oberfläche (Ra 2,0–3,0 μm) und ist die gängigste Nachbehandlung. Für ein glänzendes Erscheinungsbild eignet sich das Flammpolieren bei beiden Sorten, erfordert jedoch eine sorgfältige Temperaturkontrolle, um ein Schmelzen der Oberfläche zu vermeiden. Keines der beiden Materialien sollte dampftechnisch poliert werden (wie es bei Acryl üblich ist) – die dabei verwendeten Lösungsmittel greifen Acetal an.