3D-Druck mit Nylon: FDM vs. SLS für funktionale Prototypen und Kleinserienfertigung
Die Wahl zwischen FDM (Fused Deposition Modeling) und SLS (Selective Laser Sintering) für Nylonbauteile ist eine der folgenreichsten Verfahrensentscheidungen in der additiven Fertigung. Bei beiden Verfahren wird Nylon verwendet – doch die mechanischen Eigenschaften, die Oberflächenqualität, die Gestaltungsfreiheit und die Kostenstrukturen unterscheiden sich grundlegend.
Dieser Leitfaden durchbricht den Marketing-Lärm und bietet Einkäufern aus dem Ingenieurwesen einen klaren Entscheidungsrahmen. Wir behandeln die technischen Gegebenheiten der einzelnen Verfahren, einen direkten Vergleich der Eigenschaften sowie praxisnahe Hinweise für gängige Anwendungen in der Automobilindustrie, bei Industrieanlagen und bei Konsumgütern.
Grundlagen der Verfahren: So funktionieren FDM und SLS tatsächlich
Das Verständnis des mechanischen Unterschieds zwischen den beiden Verfahren erklärt den Großteil der sich daraus ergebenden Kompromisse hinsichtlich der Eigenschaften und der Qualität.
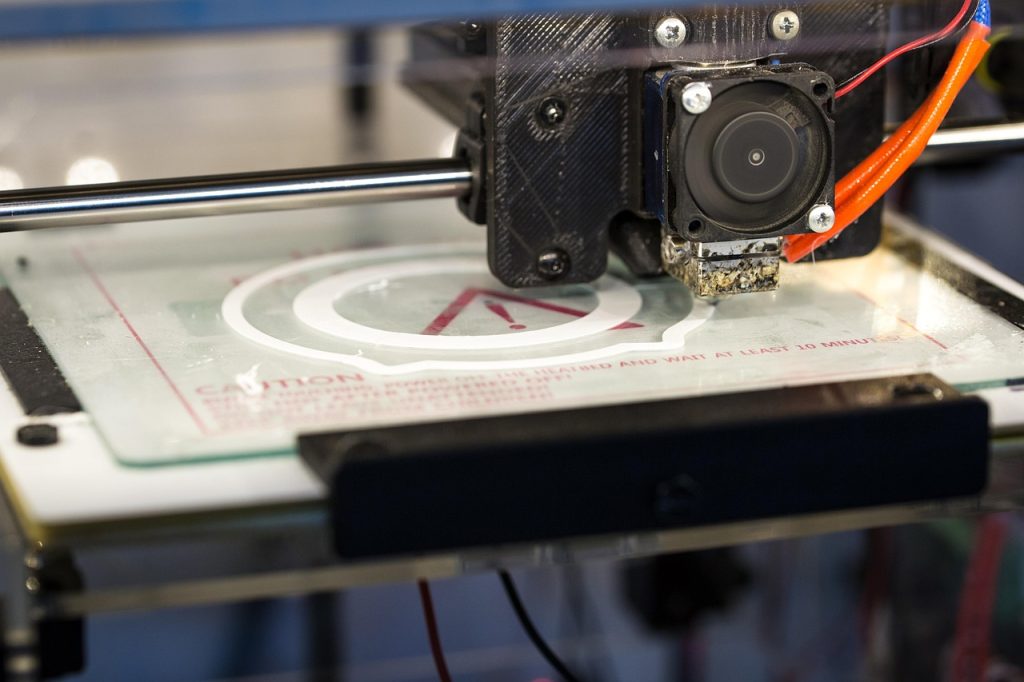
FDM (Fused Deposition Modeling) extrudiert geschmolzenes Nylon-Filament Schicht für Schicht durch eine beheizte Düse (typischerweise 230–280 °C für Nylon). Die Teile werden auf einem beheizten Druckbett aufgebaut, und Stützstrukturen werden aus demselben oder einem ablösbaren Filament gedruckt. Die Verbindung zwischen den Schichten beruht in erster Linie auf thermischer Diffusion – nicht auf molekularer Verschmelzung –, wodurch die Schichthaftung die größte Schwachstelle darstellt.
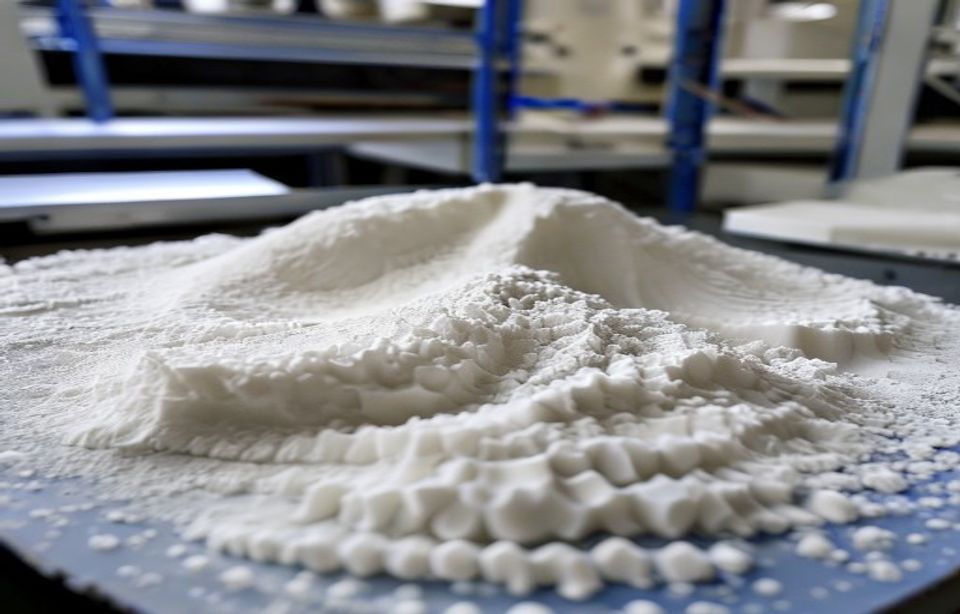
SLS (Selektives Laser-Sintern) verschmilzt Nylonpulver (in der Regel PA12) mithilfe eines Hochleistungslasers, der die Pulverpartikel in einer beheizten Baukammer (in der Regel 170–190 °C) miteinander versintert. Es sind keine Stützstrukturen erforderlich, da das ungesinterte Pulver die überhängenden Geometrien stützt. Die Teile sind in alle Richtungen vollständig dicht – isotropischer als bei FDM.
Vergleich der mechanischen Eigenschaften
Die folgende Tabelle zeigt die Zug-, Schlag- und thermischen Eigenschaften von FDM- und SLS-Bauteilen aus Nylon, die gemäß ISO-Normen geprüft wurden. Die Werte entsprechen den typischen Eigenschaften gut optimierter Bauteile.
| Eigenschaft | PA12 SLS (typisch) | PA6 FDM (typisch) | PA6 FDM (optimiert) | Anmerkungen |
|---|---|---|---|---|
| Zugfestigkeit (MPa) | 46-50 | 40-50 | 50-58 | SLS PA12 – durch Porosität begrenzt |
| Zugmodul (GPa) | 1.7-1.9 | 1.5-1.8 | 1.7-2.0 | Ähnliches Sortiment |
| Dehnung beim Bruch | 10-15% | 20-50% | 15-30% | FDM ist duktiler |
| Izod-Schlagzähigkeit mit Kerbe (kJ/m²) | 4.5-6.0 | 3-5 | 5-8 | SLS eignet sich besser für PA12 |
| HDT bei 1,82 MPa (°C) | 175-182 | 65-75 | 65-75 | SLS PA12 deutlich höher |
| Feuchtigkeitsaufnahme (24 h) | 0.5-1.0% | 5-8% | 5-8% | PA12 ist weitaus besser |
| Isotropie | Hoch (90%+) | Niedrig (60–70%) | Niedrig | FDM stark anisotrop |
| Oberflächenrauheit (Ra, µm) | 6-12 | 8-15 | 5-10 | SLS-Oberfläche nach dem Perlstrahlen glatter |
Entwurfsrahmen: Was die einzelnen Verfahren leisten können und was nicht
Über die mechanischen Eigenschaften hinaus bestimmen die geometrischen Möglichkeiten der einzelnen Verfahren, für welche Anwendungen sie jeweils geeignet sind.
| Gestaltungsfaktor | FDM-Nylon | SLS-Nylon (PA12) | Gewinner |
|---|---|---|---|
| Mindestwandstärke | 0,8 mm | 0,5 mm | SLS |
| Mindeststrukturgröße | 0,5 mm | 0,3 mm | SLS |
| Anforderungen an den Überhang | Erfordert Stützen | Selbsttragend | SLS |
| Interne Kanäle | Erfordert Stützen | Naturhohldruck | SLS |
| Große Teile (>300 mm) | Gut | Eingeschränkt durch das Bauvolumen | FDM |
| Maßtoleranz | ±0,3 mm | ±0,2 mm | SLS |
| Glatte Oberflächenbeschaffenheit | Schlecht (Schichtlinien) | Mäßig (grobkörniger Pulverschnee) | SLS |
| Einfache Nachbearbeitung | Einfach (schleifen, streichen) | Mäßig (sanfter Dampf) | FDM |
Materialkosten und Produktionsökonomie
Für Einkäufer im Ingenieurwesen, die den 3D-Druck im Vergleich zu CNC-Bearbeitung oder Spritzguss bewerten, ist es unerlässlich, die Gesamtkosten des Bauteils – und nicht nur den Materialpreis – zu kennen.
| Kostenfaktor | FDM (Nylon) | SLS (PA12) | Anmerkungen |
|---|---|---|---|
| Materialkosten ($/kg) | $45-80 | $60-110 | SLS-Pulver ist teurer |
| Maschinenkosten (Abschreibung) | Niedrig-Mittel | Hoch | SLS-Maschinen sind 3- bis 5-mal teurer |
| Abfälle aus Stützmaterialien | 10-30% | 0% (unverbrauchte Pulvermenge wiederverwendbar) | SLS-Vorteile bei komplexen Bauteilen |
| Aufwand für die Nachbearbeitung | Mittel | Niedrig-Mittel | Hängt von den Anforderungen an die Oberfläche ab |
| Chargeneffizienz | Niedrig (Seriendruck) | Hoch (stapelbare Teile) | SLS-Erfolge bei Chargen |
| Beste Wirtschaftswissenschaften | Prototypen, große Bauteile | Kleine, komplexe Teile, Kleinserien | Prozessauswahl nach Geometrie |
Anwendungsspezifische Empfehlungen
Welches Verfahren das richtige ist, hängt von den Anforderungen Ihrer Anwendung ab – es gibt keine Technologie, die in jedem Fall überlegen ist.
| Anwendung | Empfohlenes Vorgehen | Material | Warum |
|---|---|---|---|
| Funktionsgetriebe (trockene Umgebung) | SLS oder FDM PA6-CF | SLS PA12 oder PA6-GF FDM | Festigkeit und Verschleißfestigkeit |
| Funktionsgetriebe (nass/ölgeschmiert) | SLS PA12 | PA12 SLS | Chemikalienbeständigkeit, geringer Feuchtigkeitsgehalt |
| Schnappverbindungen und flexible Scharniere | FDM PA6 | PA6-FDM-Filament | Duktilität, Flexibilität |
| Chemikalienbeständige Gehäuse | SLS PA12 | PA12 SLS | Breites Spektrum an chemischer Beständigkeit |
| Große Gehäuse und Abdeckungen | FDM PA6-GF30 | PA6-GF30 FDM | Großformat, strukturell |
| Hochtemperaturkomponenten (>150 °C) | SLS PA12 | PA12 SLS | HDT 175 °C im Vergleich zu 70 °C bei FDM |
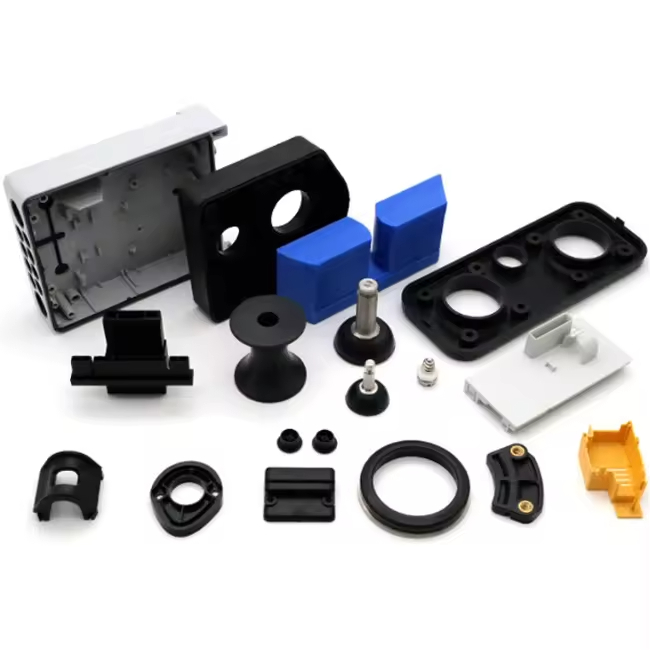
| Brückenfertigung in kleinen Stückzahlen | SLS PA12 | PA12 SLS | Keine Werkzeugkosten, Wirtschaftlichkeit durch Serienfertigung |
| Prototypen in der frühen Entwicklungsphase | FDM PA6 | PA6 oder PA66 FDM | Niedrigste Kosten, schnellste Bearbeitungszeit |
FAQ
Wann ist der 3D-Druck mit Nylon: FDM vs. SLS für funktionale Prototypen eine gute Wahl?
„3D-Druck mit Nylon: FDM vs. SLS für funktionale Prototypen“ ist eine gute Wahl, wenn schnelle Iterationen, komplexe Geometrien, niedrige Werkzeugkosten oder die Produktion kleiner Stückzahlen wichtiger sind als die Stückkosten von Spritzgussteilen.
Was sollte man vor der Entscheidung für den 3D-Druck mit Nylon beachten: FDM oder SLS für funktionale Prototypen?
Prüfen Sie die Größe des Teils, die Materialeigenschaften, die Oberflächenbeschaffenheit, die Maßtoleranz, die Wärmeeinwirkung, die Belastungsrichtung und ob eine Nachbearbeitung erforderlich ist.
Wie schneidet der 3D-Druck mit Nylon – FDM vs. SLS für funktionale Prototypen – im Vergleich zur CNC-Bearbeitung ab?
Mit dem 3D-Druck lassen sich komplexe Formen schnell erstellen, während die CNC-Bearbeitung für präzise Oberflächen, engere Toleranzen und serienreife Materialien oft besser geeignet ist.
Was beeinflusst die Kosten beim 3D-Druck mit Nylon: FDM oder SLS für funktionale Prototypen?
Die Kosten hängen vom Material, dem Bauvolumen, der Druckzeit, der Schichthöhe, der Entfernung von Stützen, der Endbearbeitung, der Prüfung und der Anzahl der Teile im Bau ab.